



Warum Overall Equipment Efficiency (OEE) ein schlechtes Maß für Reliability ist
Seit Mitte der 1970er Jahre plädiere ich für eine enge Partnerschaft zwischen Operations und Maintenance – im Wesentlichen: Operations + Maintenance = Production. Hinzufügen von Stores und Engineering stärkt das Ergebnis nur.
Eine wahrhaft kollaborative Partnerschaft ist einer der kritischsten Faktoren, die gute oder World-Class Plants von den übrigen unterscheiden.
Weitere Observations, die konsistent mit High Performance korrelieren:
- Langfristige, konsistente, engagierte und sichtbare Plant Leadership
- Die richtigen Leute in den richtigen Rollen
- Wohl-definierte und rigoros implementierte Work-Management-Prozesse
Um diese Partnerschaft zu bauen, muss jeder auf dasselbe Ziel zielen: Maximierung des Fertigungsoutputs, gemessen als Actual Quality Tons Produced ÷ Capacity Tons. Der Fokus sollte dann auf der Identifikation verschieben: wo, wann und warum Verluste auftreten – statt Schuld einer spezifischen Abteilung zuzuweisen.
Ich habe unzählige Meetings erlebt, wo die Discussion darauf zentriert, einen Loss als Operations, Mechanical, Electrical oder Automation zu klassifizieren. Selten führen diese Meetings zu Root-Cause Problem Eliminations (RCPE).
Wenn Reliability nach Abteilung gemessen wird, tendiert es dazu, High Performance in jeder Unit zu zeigen, während die Overall Reliability niedrig bleibt. Diese Praxis treibt Division und Silo-Denken statt Partnerschaftskultur.
Einige Facilities nutzen Overall Equipment Efficiency (OEE) zur Reliability-Gauging, kombinierend:
% Quality × % Time × % Speed
wo:
- % Quality ist Yield oder Quality Tons Produced als Percentage von Total Tons.
- % Time ist der Anteil der Zeit, in der eine Maschine operiert (z. B. % von „Sheet on Reel“ für eine Papiermaschine basierend auf 8.760 Stunden pro Jahr).
- % Speed ist die Actual Speed relativ zur Standard Speed für die gegebene Quality oder Grade.
Diese Metrik ist nur nützlich, wenn sie auf die gesamte Plant angewendet wird, nicht auf einzelne Abteilungen.
Unten ein typisches Beispiel aus Pulp-and-Paper-Mills weltweit, wo OEE nach Abteilung reported wird:
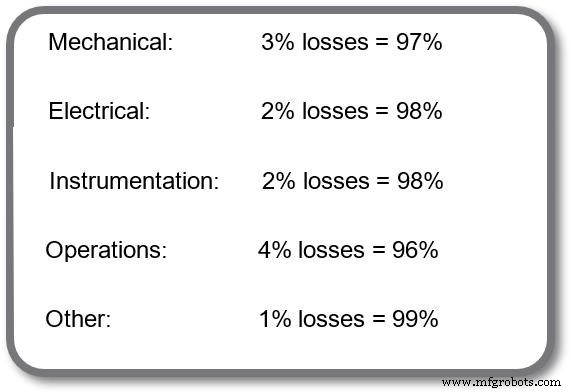
Department Heads feierten OEE-Werte von 97 % bis 99 %. Wenn die departementalen Ergebnisse jedoch aggregiert werden, fällt die wahre Overall Production Efficiency (OPE) auf 88,5 %.
OPE als einzelnen KPI für Operations und Maintenance zu nutzen – und auf andere Abteilungen zu erweitern – schafft eine inklusive Foundation für Partnerschaft und Continuous Improvement.
Effizienz nach Abteilung zu messen züchtet Finger-Pointing, Silo-Mentalität und Inaction. Wenn eine Unit's OEE hoch ist, fühlen sich Leute vielleicht in ihrer Performance zufrieden, obwohl der Overall Plant Output leidet.
Gerätewartung und Reparatur
- Warum vorbeugende Instandhaltung nicht immer Geräteausfälle stoppt (und wie man es behebt)
- Drew Troyer: Maximale Anlagenverlässlichkeit durch Overall Equipment Effectiveness (OEE)
- Neues Buch: The OEE Primer – Gesamtanlageneffektivität, Zuverlässigkeit & Instandhaltbarkeit meistern
- Top-Gründe für generalüberholte Industrieanlagen
- Warum schnelle Reparatur Ihrer Prüfgeräte für die Geschäftskontinuität unerlässlich ist
- Warum Automation Menschen nicht ersetzen wird
- Die entscheidende Rolle eines strukturierten Instandhaltungsworkflows
- Proaktive Wartung: Die überlegene Strategie für langfristige Anlagenzuverlässigkeit
- Schwere Geräte: Mehr als ein Werkzeug – Warum sie ein wertvolles Asset sind
- In gebrauchte Mietgeräte investieren: Kluge Entscheidung für Ihr Unternehmen