



Eloxieren: Langlebige, schützende und beeindruckende Metalloberflächen
Der Eloxierprozess ermöglicht die Bildung einer brillanten, stabilen und langlebigen Oxidschicht auf bestimmten Metallen, die Verschleiß und Korrosionsschäden am darunterliegenden metallischen Substrat minimiert. Die dicke anodische Oxidschicht dient auch als effektive Basis für das Aufbringen einer zusätzlichen farbigen Beschichtungsschicht, um den Oberflächenschutz, Glanz und die Ästhetik eines Substrats weiter zu verbessern.
Hier betrachten wir das Eloxieren, wie es funktioniert und warum es der bevorzugte Metallveredelungsprozess für Aluminium, Titan und ähnliche Metalle und Legierungen ist.
Der Eloxierprozess
Eloxieren beinhaltet einen elektrochemischen Prozess, der die Fähigkeit metallischer Oberflächen verbessert, Sauerstoff aufzunehmen, indem die Oberfläche in eine Säurelösung getaucht und eine Spannungsquelle über das zu eloxierende Metallobjekt geschaltet wird.
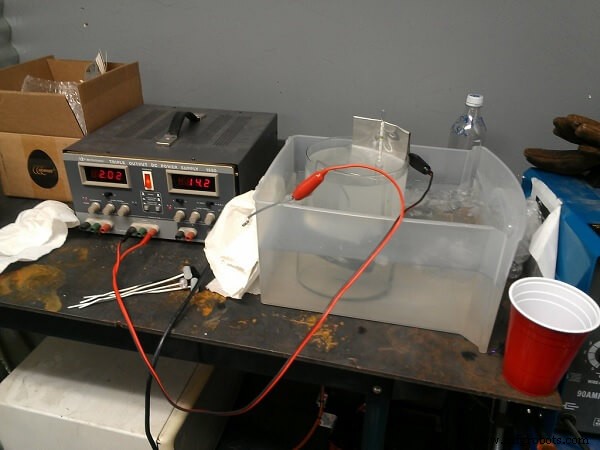 Demonstration der Eloxierung
Quelle: Jasper Nance
Dadurch ermöglicht die anodische Oxidation von Metallen wie Aluminium, Zink, Cadmium, Magnesium und Titan und ihren Legierungen die Erzeugung einer harten Schicht ihrer jeweiligen metallischen Oxide (z. B. Aluminiumoxid, Magnesiumoxid, Titanoxid usw.). Diese stabilen Oxide haften fest am Metallsubstrat, ohne die Neigung zum Abblättern oder Abfallen, die bei eisenhaltigen Oberflächen bei der Oxidation zu Rost beobachtet wird. (Für eine Einführung in Eloxieren und andere Methoden lesen Sie: Die 5 häufigsten Arten von Metallbeschichtungen, die jeder kennen sollte.)
Klassifizierungen des Eloxierens
Es gibt mehrere Eloxierklassifizierungen:
Harteloxieren
Der Harteloxierprozess ermöglicht die Bildung eines Oxidfilms von größerer Dicke, dergenerally im Bereich von zwanzig Mikrometern bis zu hundert (oder mehr) Mikrometern liegt. Die höhere Oxidfilmdicke wird durch Erhöhung der Gleichspannung und der Säurekonzentration erreicht, während das Bad bei niedrigeren Temperaturen gehalten wird.
Harteloxieren schafft eine überlegene korrosionsbeständige Schicht, die auch abriebfest ist. Beispielsweise erzeugt Aluminium, das in einer Schwefelsäurelösung bei 5 °C (41 °F) eloxiert wird, eine dicke Schicht aus hartem anodischem Oxid mit matter grauer Farbe, während bei einer Badtemperatur von 20 °C (68 °F) die Schwefelsäurelösung einen weichen und dünnen anodischen Film erzeugt.
Schwefelsäure-Eloxieren
Der Prozess des Schwefelsäure-Eloxierens ermöglicht die Bildung präzise kontrollierter Dicken anodischer Oxidfilme auf dem metallischen Substrat. Die gewünschte Farboberfläche wird durch eine zusätzliche Farbbehandlung erzielt. Die präzise Dicke wird durch die Wahl der Spannung, der Badtemperatur und der Zusammensetzung der Säurelösung erreicht. Für die Aluminiumeloxierung wird häufig eine Schwefelsäurebadlösung verwendet.
Chromsäure-Eloxieren
Chromsäure-Eloxieren ist die Hauptwahl, wenn die Anforderung besteht, dass die Gesamtermüdungsfestigkeit des Produkts nicht durch den Prozess abnimmt. Die Dicke der Eloxierschicht liegt zwischen ein bis 10 Mikrometern. Dies ist keine bevorzugte Methode, wenn die Farbkonsistenz der Außenoberfläche wichtig ist, da ein sehr dünner Oxidfilm keine Basis für konsistente Färbung sein kann.
Aluminiumlegierungen, die für ihre hohe Festigkeit in Flugzeugen verwendet werden, werden oft durch Chromsäure-Eloxieren behandelt. Der Prozess ist jedoch nicht umweltfreundlich, da er Chrom (VI) enthält, dessen Verwendung aufgrund seiner Toxizität durch Vorschriften eingeschränkt ist.
Weißeloxieren
Der Weißeloxierprozess wurde auf seine Eignung für Weltraumanwendungen untersucht, da er einen Oxidfilm mit einem niedrigen Solarabsorptionswert erzeugt. Bei dieser Art des Eloxierens besteht die Lösung aus Natriummolybdat, Glycerin, Milchsäure und Schwefelsäure. Optimale Filmdicke und optische Farbkonsistenz werden durch Untersuchung der Auswirkungen alternativer Formulierungen von Badlösungen, Gleichspannung, Stromdichte, Badtemperatur und Dauer des Eloxierens erreicht.
Silicium-Eloxieren
Wenn die Legierung Silicium enthält, ist die resultierende Schicht widerstandsfähiger gegen Verschleiß und Korrosion, obwohl sie eine charakteristische graue und undurchsichtige Farbe hat. Diese Art des Eloxierens wird nicht für Dekoration verwendet, sondern für Teile, die nicht sichtbar sein werden.
Titan-Eloxieren
Titan-Eloxierung wird in einem verdünnten Bad aus Schwefelsäure durchgeführt, während ein fester Wert der Gleichspannung angelegt wird. Die Auswirkungen von Prozessvariablen wie Prozessdauer, Säurelösungsformulierung, Badtemperatur und Stromdichte auf die Dicke des anodischen Oxidfilms und die Farbeigenschaften wurden untersucht, um den Titan-Eloxierprozess zu optimieren. (Verwandte Lektüre: 5 Things to Know and Understand About Titanium Corrosion.)
Orthopädische Titanlegierungs-Eloxierung
Eloxieren ist eine Methode zur Bildung eines nano-strukturierten anodischen Oxidfilms auf den Oberflächen von Titanlegierungen, die für biomedizinische Implantatanwendungen verwendet werden. In diesem Prozess ist die feine Einstellung der Oxidschichtdicke und anderer Eigenschaften wie Topographie der die Schicht bildenden Poren möglich.
Titanlegierungs-basierte orthopädische Implantate werden durch Eloxieren in einer Schwefelsäurelösung farbcodiert. Eine Studie zeigte, dass, wenn das farbcodierte Implantat erneut in einer Fluorwasserstoffsäurelösung eloxiert wird, das Implantat potenziell ein erhöhtes Knochenwachstum beim Patienten fördern würde.
Die anodisierte Standard-Farbkodierung von Implantaten und Geräten, die in zahnmedizinischen, orthopädischen und anderen Anwendungen verwendet werden, erleichtert schnelle Erkennung, genaue und schnelle Montage von Komponenten und vereinfacht medizinische Verfahren. Dieser Vorteil gilt auch für die Montage von eloxierten (farbcodierten) Titanlegierungskomponenten, die für Luft- und Raumfahrtanwendungen verwendet werden.
Magnesium-Eloxieren
Magnesium-Eloxierung wird in einem alkalireichen Elektrolyten durchgeführt. Die Badformulierung stellt sicher, dass der auf der Oberfläche gebildete Film hohe Korrosionsbeständigkeit, Salzwasserbeständigkeit, Verschleißfestigkeit und eine ästhetische Oberfläche aufweist.
Die Bildung des anodischen Oxidfilms von Magnesium wird direkt durch die Spannung beeinflusst. Eloxieren von Magnesium bei niedriger angelegter Spannung ermöglicht keinen Oxidfilm mit angemessenem Korrosionsschutz, daher sind höhere Gleichspannungen notwendig. Neue Eloxierprozesse haben Funkenentladungsenergie übernommen, um einen verschleißfesten keramischen Oxidfilm auf Magnesiumsubstrate zu erzeugen. (Keramische Beschichtungen werden im Artikel Top 5 Applications for Ceramic Coatings besprochen.)
Die Chemie des Eloxierens
Während des Eloxierprozesses wird eine Gleichspannung zwischen einem Metallwerkstück (z. B. Aluminium) und einer metallischen Kathode (oft wird Zink als Kathode verwendet) angelegt. Die Wassermoleküle der Säurelösung zerfallen in der Nähe der Anode und erzeugen Sauerstoff, der an der Anode gesammelt wird. Sauerstoffreich reagiert mit dem Aluminium zu Aluminiumoxid (Al₂O₃).
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
Eine dünne Schicht Aluminiumoxid bildet sich schnell auf dem Substrat und eine dickere Oxidschicht mit poröser Struktur bildet sich in einem langsameren Tempo. Auf der Aluminiumoberfläche kann bereits eine dünne Schicht anodischen Oxids vorhanden sein, aber diese dünne Schicht ist anfällig für Schäden und kann keine starke Korrosions- und Abriebfestigkeit gewährleisten.
Eloxieren verbessert die Dicke und andere Eigenschaften des anodischen Oxidfilms entsprechend den Anforderungen. Diese anodischen Oxidfilmparameter können an die spezifischen Einsatzbedingungen angepasst werden (wie sie in der chemischen Industrie oder in Küstennähe vorkommen). Wann immer die Porosität des Oxidfilms nicht akzeptabel ist, kann ein nicht-poröser Film durch Eloxieren in einem nicht-sauren neutralen Bad erzeugt werden.
Vorbehandlung
Vorbehandlung vor dem Eloxieren umfasst gründliche Reinigung und Ätzen. Da die Werkstücke in verschmutztem Zustand angeliefert werden können, ist eine ordnungsgemäße Reinigung erforderlich. Ätzen kann in einer Natriumhydroxidlösung erfolgen. Ordnungsgemäß geätzte Oberflächen zeigen nach der Eloxierung keine Oberflächenfehler wie Kratzer.
Nachbehandlung: Färben und Versiegeln
Im Fall von Magnesium wird das Eloxieren oft als Vorbereitung für einen anschließenden Färbe- oder Lackierprozess verwendet. Oft werden Farbstoffe zum Färben eloxierter Oberflächen verwendet und eine Beschichtung aus Polytetrafluorethylen (PTFE) dient zur Verbesserung der Verschleißfestigkeit und Reibungsminderung. Färbung dient der sicheren Identifizierung sowie der Verbesserung der Ästhetik.
Ein anschließender Versiegelungsprozess verschließt die Poren, was zur Stabilität des anodischen Oxidfilms beiträgt, sodass er Verschleiß und Korrosion, die mit Salzwasserspritzern und Tiefseeumgebungen verbunden sind, widerstehen kann.
Beim Titan-Eloxieren gibt es keinen separaten Färbeprozess, da die Farbgebung durch direktes Feintunen der Eloxierprozessparameter erreicht wird.
Beim Aluminium-Eloxieren wird das Werkstück gereinigt und geätzt, bevor es in eine Säurelösung in einem Eloxiertank platziert wird. Es wird als Anode angeschlossen und der negative Pol wird an Kathodenplatten (oder -stäbe) im elektrischen Stromkreis angeschlossen. Der Stromfluss im Kreis bewirkt, dass das Aluminiumsubstrat mit dem aus Wasser freigesetzten Sauerstoff reagiert und Aluminiumoxid produziert, das fest am Substrat haftet. Poren von anodischem Aluminiumoxid werden tief in der Oberfläche gebildet, was einen starken Barrierefilm schafft, der die Oberfläche vor korrosiven Umgebungen schützt. Solange Spannung an den Anschlüssen des Kreises anliegt, dringt der Sauerstoff weiter ein und oxidiert das Aluminium, wodurch ein dickerer und stärkerer Barrierefilm entsteht. Sobald die geplante Filmdicke erreicht ist, wird die Stromversorgung abgeschaltet.
Wenn Färbung gewünscht ist, wird Farbstoff in einem separaten Gefäß vorbereitet, und das eloxierte Werkstück wird nach einem Wasserspülen in das Gefäß gelegt. Nach dem Färben wird das eloxierte und gefärbte Werkstück in heißes Wasser zum Versiegeln gelegt. Der Versiegelungsprozess trägt zum metallischen Glanz und zur Haltbarkeit der ästhetischen Färbung bei. Da die Oberfläche geätzt ist, werden die auf die gefärbte Oberfläche fallenden Lichtstrahlen teilweise von den ungefärbten Poren und teilweise von den gefärbten Poren reflektiert, wodurch der langlebige metallische Glanz der verwendeten Färbung erhalten bleibt. Deshalb ist eloxiertes Aluminium so beliebt für dekorative Anwendungen.
Hervorragende Verwendungszwecke eloxierter Metalle
Eloxiertes Titan wird in medizinischen Geräten und Luft- und Raumfahrtanwendungen verwendet. Der Vorteil des Eloxierens dieses Metalls ist, dass es die mechanischen Eigenschaften des Basismetalls nicht verändert. Eloxieren erleichtert die einfache Identifizierung von Teilen und Komponenten während der Montage und anschließenden Verwendung.
Eloxiertes Aluminium eignet sich für Anwendungen in Meeresumgebung, für Fensterrahmen und Fassaden großer Gebäude und kommerzieller Komplexe. Für dekorative und ästhetische Zwecke sollte der Oxidfilm transparent und nicht gräulich sein. Die Badtemperatur muss überall dort kontrolliert werden, wo eine dekorative Oberfläche gewünscht ist.
Eloxierte Metalle werden auch verwendet für:
- Ästhetische Ornamente, Kunstwerke, architektonische Strukturen und Teile
- Automobil- und Flugzeugkomponenten
- Luxusmöbel, Sportausrüstung
- Küchengeräte, Komponenten für Lebensmittelherstellungsmaschinen
- Komponenten im Bauwesen
Eloxierausrüstung
Der für den Eloxierprozess benötigte Gleichstrom wird durch Gleichrichter geliefert. Vor Jahren wurden Motorgeneratorsätze (MG-Sätze) verwendet, um Wechselstrom in Gleichstrom umzuwandeln. Die benötigte Spannung konnte von 24 bis 70 Volt Gleichstrom variieren. Moderne Stromversorgungsgeräte können gepulsten Strom liefern, der benötigt wird, um anodische Filme mit höherer Korrosionsbeständigkeit zu erzeugen. Ein Hersteller behauptet, dass gepulster Strom (mit mikroprozessorgesteuerter Regelung) die Produktionsrate bei höheren Stromdichten erhöht, während die Oberflächentemperaturen niedriger gehalten werden, was die Belastung der Kühlanforderungen reduziert.
Temperaturkontrollausrüstung erfordert ein Kühlsystem, da der Eloxierprozess Wärmeenergie erzeugt (exotherme elektrochemische Reaktion), die absorbiert werden muss, ohne dass die Badtemperatur ansteigt.
Der Elektrolyt wird durch ein Luftblasensystem bewegt, damit das gesamte Bad eine gleichmäßige Temperatur hat. Absauganlagen am Eloxiertank entfernen den kontinuierlich in Kathodennähe entstehenden Wasserstoff und Säurenebel.
Eloxierbecken können als Kathode verwendet werden, wenn sie mit Blei ausgekleidet sind. Meistens werden separate Kathoden entlang der gesamten Länge des Beckens positioniert, da die Kontrolle des Anoden-zu-Kathoden-Flächenverhältnisses bei einigen Arten des Eloxierens kritisch ist. Für ein Schwefelsäurebad hat eine Aluminiumkathode Vorteile gegenüber einer Bleielektrode. Aus Stahl gefertigte und mit Neopren-Kautschuk oder säurebeständigen Polymeren ausgekleidete Tanks werden für diese Anwendung häufig bevorzugt.
Eloxierdefinitionen und -methoden
Während das chemische Eloxierverfahren bei allen Anwendungen gleich ist, unterscheiden sich die mechanischen Prozesse je nach physikalischen Arten und Formen der verwendeten Metalle:
Chargeneloxieren beinhaltet das Eintauchen von Gestellstücken in eine Reihe von Behandlungsbecken. Chargeneloxierte Objekte umfassen Strangpressprofile, Bleche oder gebogene Metallstücke, Gussteile, Kochgeschirr, Kosmetikkoffer, Taschenlampengehäuse und bearbeitete Aluminiumteile, um nur einige zu nennen.
Continuous-Coil-Eloxieren (Bandeloxieren) beinhaltet das kontinuierliche Abwickeln vorgewalzter Bänder und das Durchlaufen einer Sequenz von Eloxier-, Ätz- und Reinigungsbecken, bevor sie für Versand und Weiterverarbeitung wieder aufgewickelt werden. Diese Technologie wird verwendet, um Leuchten, Reflektoren, Lamellen, Abstandshalter für Isolierglas und kontinuierliche Dachsysteme aus hochvolumigen Blechen, Folien und weniger stark geformten Waren herzustellen.
Fazit
Eloxieren ist ein Metallveredelungsprozess, bei dem ein metallisches Werkstück als Anode angeschlossen und in einen Elektrolyten einer chemischen (sauren) Lösung getaucht wird, um einen anodischen Oxidfilm auf seiner Oberfläche zu bilden. Dieser Film ist stabil, abriebs- und korrosionsbeständig und dient auch als Basis für jede weitere Färbung, die für Identifikations- oder ästhetische Zwecke benötigt wird.
Oxidfilmparameter werden durch Prozessvariablen wie angelegte Gleichspannung, Prozessdauer, Elektrolytchemie und Badtemperatur beeinflusst. Während eloxierte Titanbauteile für orthopädische Implantate verwendet werden, kommen sowohl eloxierte Aluminium- als auch Titanbauteile in kritischen Luft- und Raumfahrtanwendungen zum Einsatz. Zusätzlich werden eloxierte Metalle für zahlreiche industrielle und architektonische Zwecke verwendet, da sie elegant, langlebig und wetterbeständig sind.
Gerätewartung und Reparatur
- Wie Säurefarbstoffe (Acid Dyes) Stoffe transformieren: Anwendungen & Vorteile
- Die Wissenschaft der Textilien: Deep Dive in Säure-, Reaktiv-, Leder- und Direktfarbstoffe
- Der Schlüssel zum Zuverlässigkeitserfolg: Kulturwandel vor Technologie
- Maschinenausfälle verhindern: Die „Morgen“-Mentalität in der Schmierung überwinden
- Karriere entfachen: Die Kraft personalisierten Trainings
- Worauf Maintenance & Reliability Leader jetzt priorisieren
- Die 5 wesentlichen Ziele, die jeder Projektmanager erreichen sollte
- Schmierungsmanagement optimieren für Zuverlässigkeit, Sicherheit und Nachhaltigkeit
- Beheizte Bekleidung: Die führende Smart-Textil-Innovation, Experten enthüllen
- Microsoft HoloLens startet in China am 24. Mai: Was das für Mixed Reality bedeutet