



CNC-Spanntechnik: Spannmittel, Spannzeuge & Richtlinien für optimale Auswahl
CNC-Spanntechnik: Spannmittel, Spannzeuge & Richtlinien für optimale Auswahl
Zerspaner haben eine Reihe von Variablen zu berücksichtigen, wenn sie Geräte für einen Zerspanungsvorgang einrichten. Bei der CNC-Spanntechnik gibt es große Unterschiede zwischen dem Spannen eines lose tolerierten Duplikatteils mit 10-minütiger Zykluszeit und dem Spannen eines eng tolerierten Spezialteils mit 10-stündiger Zykluszeit. Die Bestimmung der besten Methode für Ihren Zerspanungsauftrag ist entscheidend für die Aufrechterhaltung eines effizienten Betriebs.
CNC-Spannvorrichtungen
Ideale Spannvorrichtungen haben leicht wiederholbare Einstellungen. Aus diesem Grund haben einige Maschinen standardmäßige Spannvorrichtungen. Schraubstöcke werden allgemein mit Fräsmaschinen verwendet, während Spannfutter oder Spannzangen beim Drehen an Drehmaschinen verwendet werden. Manchmal benötigt ein Teil eine maßgeschneiderte CNC-Spanntechnik, um das Stück während der Bearbeitung ordnungsgemäß zu sichern. Vorrichtungen (Fixtures) und Spannzeuge (Jigs) sind Beispiele für maßgeschneiderte Geräte.
Spannzeuge (Jigs) und Vorrichtungen (Fixtures)
Ein Spannzeug (Jig) ist ein Spannvorrichtung, die ein Werkstück hält, unterstützt und positioniert und das Schneidwerkzeug in einen spezifischen Vorgang führt (normalerweise durch den Einsatz einer oder mehrerer Buchsen). Eine Vorrichtung (Fixture) ist im Wesentlichen der gleiche Gerätetyp, aber der Hauptunterschied besteht darin, dass sie das Schneidwerkzeug nicht in einen spezifischen Vorgang führt. Vorrichtungen werden typischerweise in Fräsoperationen verwendet, während Spannzeuge allgemein in Bohren, Reiben, Gewindeschneiden und Ausbohren verwendet werden. Spannzeuge und Vorrichtungen sind präziser als Standard-CNC-Spannvorrichtungen, was zu engeren Toleranzen führt. Sie können auch indexierbar sein, was es ihnen ermöglicht, die Schneidwerkzeugbewegung sowie die Werkstückbewegung zu steuern. Sowohl Spannzeuge als auch Vorrichtungen bestehen aus den gleichen Grundkomponenten: Vorrichtungskörper, Positionierer (Locators), Stützen (Supports) und Spannmittel (Clamps).
Die 4 Vorrichtungskörper-Typen
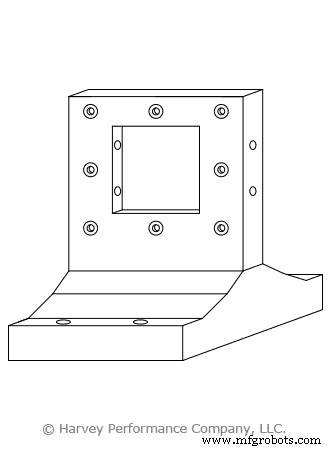
Es gibt 4 grundlegende Typen von Vorrichtungskörpern: Stirnplatten (Faceplates), Grundplatten (Baseplates), Winkelplatten (Angle plates) und Türme (Tombstones).
- Stirnplatten: Typischerweise in Drehoperationen verwendet, wo Komponenten an der Stirnplatte befestigt und dann auf die Spindel montiert werden.
- Grundplatten: Häufig in Fräs- und Bohroperationen und werden auf den Arbeitstisch montiert.
- Winkelplatten: Zwei Platten, die senkrecht zueinander stehen, aber einige sind verstellbar oder angepasst, um den Winkel des Werkstücks zu ändern.
- Türme (Tombstones): Große, vertikal ausgerichtete rechteckige Vorrichtungen, die ein Werkstück senkrecht zum Arbeitstisch ausrichten. Türme haben auch zwei Seiten, um mehrere Teile aufzunehmen.
Positionierer (Locators)
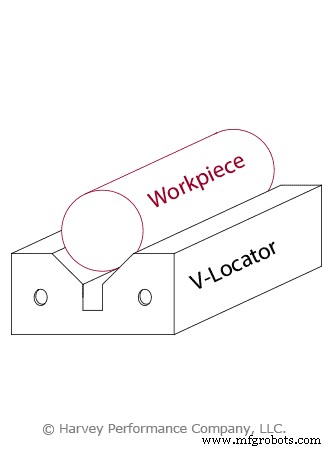
Positionierer werden durch vier Kriterien charakterisiert: montiert (assembled), integriert (integral), fest (fixed) und verstellbar (adjustable). Montierte Positionierer können an der Vorrichtung angebracht und entfernt werden, im Gegensatz zu integrierten Positionierern, die in die Vorrichtung eingebaut sind. Feste Positionierer erlauben keine beweglichen Komponenten, während verstellbare Positionierer Bewegung durch Gewinde und/oder Federn erlauben und sich an die Werkstückgröße anpassen können. Diese können kombiniert werden, um das geeignete Steifigkeits-Montage-Bequemlichkeits-Verhältnis zu erreichen. Zum Beispiel ist ein V-Positionierer eine Kombination aus montiertem und festem Positionierer. Er kann an einer Vorrichtung befestigt werden, hat aber keine beweglichen Komponenten.
Stützen (Supports)
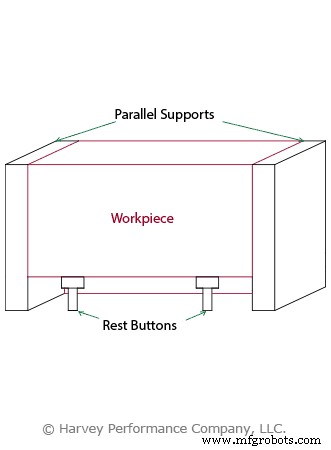
Stützen tun genau das, was ihr Name suggeriert: Sie stützen das Werkstück während des Bearbeitungsprozesses, um Werkstückverformung zu vermeiden. Diese Komponenten können auch als Positionierer fungieren und gibt es auch fest, verstellbar und integriert oder montiert. Generell werden Stützen unter dem Werkstück während der Fertigung platziert, aber dies hängt auch von der Geometrie des Werkstücks, der betriebenen Maschine und davon ab, wo das Schneidwerkzeug Kontakt herstellt. Stützen können in verschiedenen Formen und Größen kommen. Zum Beispiel sind Raststifte (rest buttons) kleinere Stützkomponenten, die in Reihe entweder von unten am Werkstück oder von den Seiten verwendet werden. Gleichzeitig werden parallele Stützen auf beiden Seiten des Teils platziert, um allgemeinen Halt zu bieten.
Spannmittel (Clamps)
Spannmittel sind Geräte zum Verstärken oder Zusammenhalten von Dingen und kommen in verschiedenen Formen, Größen und Stärken. Schraubstöcke und Spannfutter haben bewegliche Backen und gelten als Standardspannmittel. Ein atypisches Beispiel ist der Kniehebelspanner (Toggle Clamp), der einen Drehbolzen als Drehpunkt für ein Hebelsystem hat. Einer der bequemeren Typen ist ein Kraftspannsystem. Es gibt zwei Arten von Kraftspannmethoden: hydraulisch und pneumatisch.
Hydraulische Spannsysteme
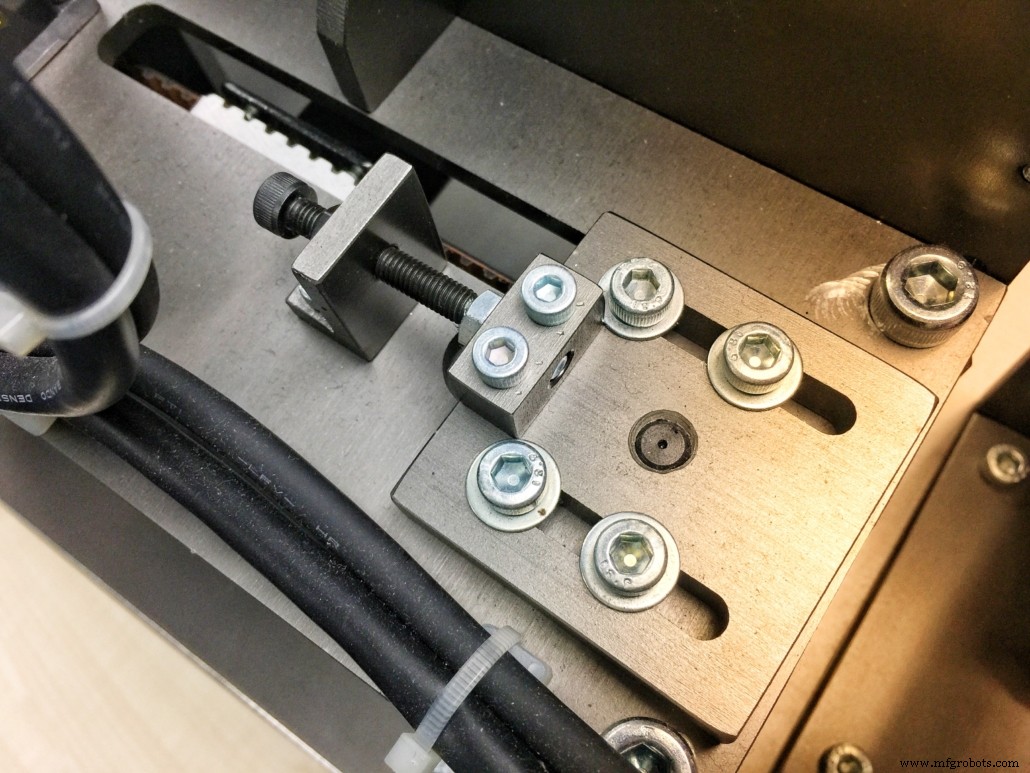
Hydraulische Systeme erzeugen eine Spannkraft, indem sie Energie durch Komprimieren einer Flüssigkeit gewinnen. Diese Art von Kraftspanner wird allgemein mit größeren Werkstücken verwendet, da sie normalerweise weniger Platz im Verhältnis zu pneumatischen Spannern einnimmt.
Pneumatische Spannmittel
Pneumatische Spannmittel beziehen ihre Spannkraft aus der durch komprimiertes Gas (normalerweise Luft) erzeugten Energie. Diese Systeme sind im Allgemeinen sperriger und werden für kleinere Werkstücke verwendet, die weniger Platz auf dem Arbeitstisch benötigen. Kraftspannen bietet einige Vorteile gegenüber konventionellem Spannen. Erstens können diese Systeme schnell aktiviert und deaktiviert werden, um Rüstzeiten zu sparen. Zweitens üben sie gleichmäßigen Druck auf das Teil aus, was Fehler und Verformungen verhindert. Ein signifikanter Nachteil ist der Preis eines Systems, der aber durch die eingesparte Produktionszeit schnell ausgeglichen werden kann.
Wichtige Richtlinien
Schließlich gibt es einige Richtlinien, die bei der Wahl der geeigneten CNC-Spannvorrichtung oder Spannzeug-Einstellung befolgt werden sollten.
Richtige Tolerierung sicherstellen
Die Toleranzen der verwendeten Spannvorrichtung sollten 20 %–50 % enger sein als die des Werkstücks.
Akzeptable Positionier- & Stützstücke nutzen
Positionier- und Stützstücke sollten aus gehärtetem Material bestehen, um Verschleiß zu verhindern und mehrere Verwendungen zu ermöglichen, ohne dass die von ihnen gestützten Werkstücke aus der Toleranz fallen. Stützen und Positionierer sollten auch standardisiert sein, damit sie leicht ersetzt werden können.
Spannmittel an korrekten Positionen platzieren
Spannmittel sollten über den Positionen der Stützen platziert werden, damit die Spannkraft in die Stütze geleitet wird, ohne das Werkstück zu verformen. Spannmittel, Positionierer und Stützen sollten auch so platziert werden, dass die Schneidkräfte so gleichmäßig wie möglich über das Teil verteilt werden. Das Setup sollte einfaches Spannen ermöglichen und nicht viel Rüstzeit erfordern.
Bearbeitungsflexibilität maximieren
Das Design der Vorrichtung oder Spannzeuge sollte die Anzahl der Operationen maximieren, die in einer Ausrichtung durchgeführt werden können. Während des Bearbeitungsvorgangs sollte das Setup steif und stabil sein.
Fazit
Spanntechnik kann auf verschiedene Arten realisiert werden und dieselbe Aufgabe erfüllen, ein Teil während eines Zerspanungsvorgangs erfolgreich zu greifen, mit dem Endergebnis in Toleranz. Die Qualität dieser Spanntechnik kann jedoch stark variieren, da einige Setups effizienter sind als andere. Zum Beispiel gibt es keinen Grund, ein aufwendiges Spannzeug für das Erstellen eines kleinen Schlitzes in der Mitte eines rechteckigen Aluminiumblocks zu erstellen; ein Schraubstockgriff würde gut funktionieren. Die Maximierung der Effizienz und Effektivität eines Zerspaners CNC-Spannsetups wird die Produktivität steigern, indem Rüstzeiten sowie Kosten für ausgeschlachtete, aus der Toleranz fallende Teile eingespart werden.
CNC-Maschine
- Superfinishing in der Metallbearbeitung: Prozess, Vorteile und Abgrenzung zum Polieren
- Praktische Überlegungen bei Auswahl und Einsatz von Induktivitäten
- Präziser Nullpunkt an der CNC: Werkzeug-Tisch-Kollision vermeiden
- 6 Schlüsselfaktoren vor der Wahl einer Maschinenwerkstatt
- Wesentliche PCB-Layout-Strategien für Zuverlässigkeit und Kosteneffizienz
- CNC-Spanntechniken: Werkstücke sicher fixieren für präzise Bearbeitung
- Antenna-Design optimieren für kompakte IoT-Geräte
- Experten-PCB-Thermisches Design: Praktische Tipps für Wärmemanagement
- Umfassender Leitfaden zu Präzisionsschleifmaschinen
- CNC-Drehen meistern: Der essenzielle Leitfaden zur Präzisionszerspanung