



Schafteintoleranzen, Spannzangen-Sitze & Vorteile von H6-Schrumpffutter-Schäften
Schafteintoleranzen, Spannzangen-Sitze & Vorteile von H6-Schrumpffutter-Schäften
Der Schaft eines Schneidwerkzeugs ist einer der wichtigeren Teile eines Werkzeugs, da er für die Spannzangen-Werkzeug-Verbindung kritisch ist. Es gibt mehrere Schafttypen, jeweils mit eigenen Toleranzen und geeigneten Werkzeughaltemethoden. Eine der beliebtesten und effektivsten Werkzeughaltemethoden ist ein Schrumpfutter, das mit H6-Schäften funktioniert, aber was bedeutet das und was sind die Vorteile? Wie unterscheidet sich dieser Schafttyp von einem Schaft mit Standard-Schafttoleranzen? Um diese Fragen zu beantworten, müssen wir zunächst die Prinzipien der Toleranzen erforschen.
Die Prinzipien der Toleranzen
Industriestandard-Toleranzen definieren
Es gibt zwei Kategorien von Schafttoleranzen, mit denen Zerspaner und Ingenieure, die eine CNC-Maschine bedienen, vertraut sein sollten: Lochbasis (Hole Basis) und Schaftbasis (Shaft Basis). Das Lochbasissystem ist dort, wo die minimale Lochgröße der Ausgangspunkt der Toleranz ist. Wenn die Loctoleranz mit einem Großbuchstaben „H“ beginnt, hat das Loch eine positive Toleranz ohne negative Toleranz. Das Schaftbasissystem ist dort, wo die maximale Schaftgröße der Ausgangspunkt ist. Dieses System ist relativ die gleiche Idee wie das Lochbasissystem, aber stattdessen, wenn die Toleranz mit einem Kleinbuchstaben „h“ beginnt, hat der Schaft eine negative Toleranz und keine positive Toleranz.
Buchstabenbezeichnungen
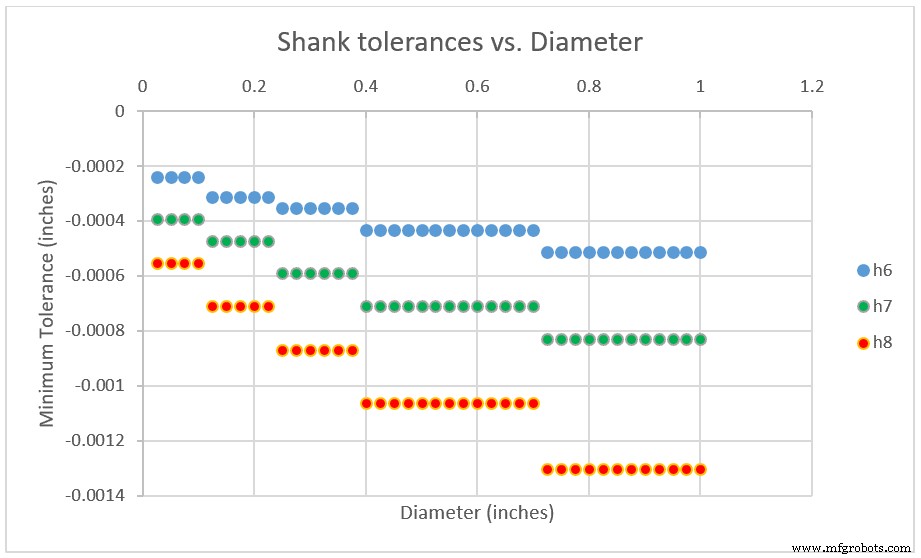
Die Toleranzgrenzen für einen Schaft oder ein Loch werden durch den entsprechenden Buchstaben bezeichnet, der die Abweichung anzeigt. Zum Beispiel hat der Buchstabe „k“ die entgegengesetzten Minimum- und Maximum-Bezeichnungen wie „h“. Toleranzen, die mit „k“ beginnen, sind ausschließlich positiv, während Toleranzen, die mit „h“ beginnen, ausschließlich negativ sind. Die Zahl nach dem gegebenen Buchstaben bezeichnet den Internationalen Toleranzgrad (IT-Grad). Zum Beispiel wird eine Toleranz mit der Zahl 6 einen kleineren Toleranzbereich haben als die Zahl 7, aber größer als die Zahl 5. Dieser Bereich basiert auf der Größe des Schafts. Ein Loch mit 0,030" Durchmesser hat eine h6-Toleranz von (+0,0000, -0,0002), während ein 1,00"-Loch eine h6-Toleranzband von (+0,0000, -0,0005) hat.
Es ist wichtig zu beachten, dass die meisten Quellen IT-Toleranzen in Millimetern auflisten, während das Diagramm unten in Zoll übersetzt wurde. Operationen, die präzisere Fertigung erfordern, wie Reiben, haben niedrigere IT-Grade. Operationen, die nicht so präzise Fertigung erfordern, haben höhere IT-Grade.
Bevorzugte Spannzangen-Sitze (Preferred Collet Fits)
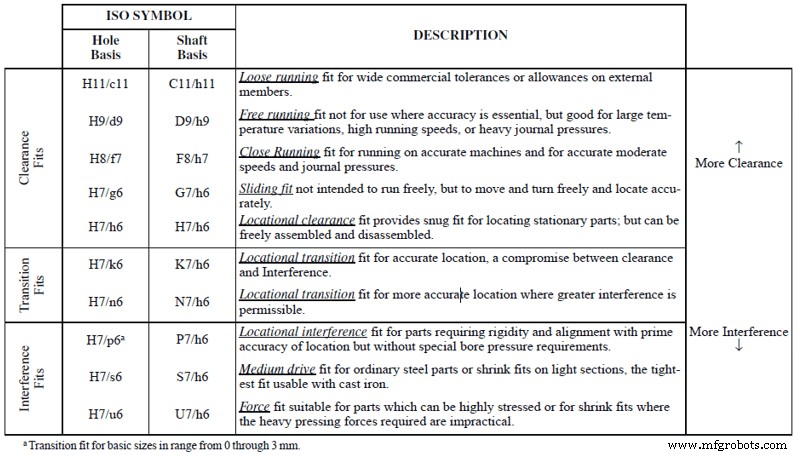
Verschiedene Kombinationen von Lochbasis- und Schaftbasistoleranzen führen zu verschiedenen Arten von Spannzangen-Sitzen. Die folgende Tabelle bietet Einblick in einige verschiedene Arten von bevorzugten Sitzen und die dafür erforderlichen Schafttoleranzen.
Schrumpffutter (Shrink Fit Tool Holders)
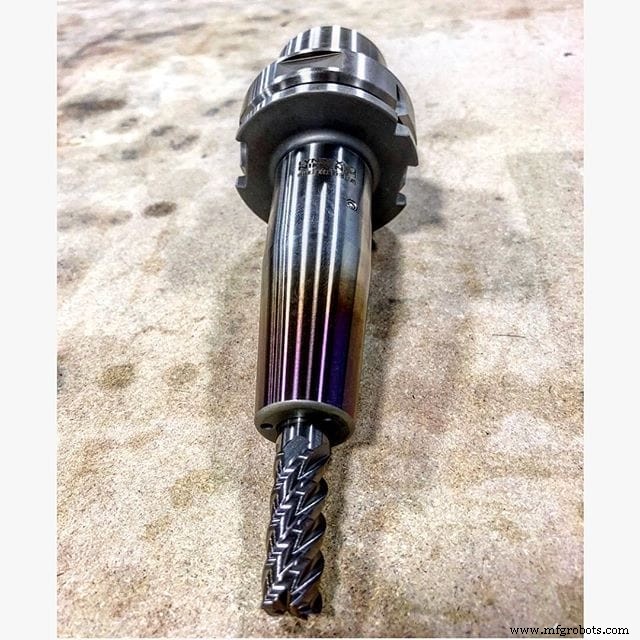
Das Schrumpfutter ist einer der beliebtesten Werkzeughaltertypen aufgrund seiner Fähigkeit, anpassbarer zu sein, wie in der obigen Tabelle ersichtlich. Bei dieser Methode wird eine Spannzange erhitzt, um sich auszudehnen, dann abgekühlt, um sich um den Schaft eines Werkzeugs zusammenzuziehen. Bei Raumtemperatur sollte ein Schneidwerkzeug nicht in ein Schrumpfutter eingesetzt werden können – nur wenn der Halter durch Wärmeeinwirkung thermisch expandiert ist, sollte das Werkzeug passen. Während der Halter abkühlt, wird das Werkzeug immer fester an Ort und Stelle gehalten. Typischerweise wird ein Halter durch einen Ring von Spulen durch einen Induktionsheizer erhitzt. Es ist wichtig, den Halter gleichmäßig zu erhitzen und darauf zu achten, ihn nicht zu überhitzen. Dies könnte dazu führen, dass der gehaltene Schaft sich im Halter ausdehnt und stecken bleibt.
Vorteile von Schrumpfutterhaltern
- Spannkraft. Der Schaft wird bündig und gleichmäßig gegen den Halter gehalten, was zu einer festeren Verbindung führt.
- Geringer Rundlauf. Eine sicherere Verbindung führt zu verlängerter Werkzeugstandzeit und höherer Oberflächenqualität.
- Bessere Wucht für hohe Drehzahlen. Mit einer festeren Werkzeug-Halter-Verbindung besteht die Möglichkeit für aggressivere Laufparameter.
Schafttoleranzen – Zusammenfassung
Das Verständnis von Schafttoleranzen ist ein komplexer Teil des Zerspanungsprozesses, da es beeinflusst, welcher Werkzeughalter für Ihren Auftrag geeignet ist. Eine sichere Halterverbindung ist entscheidend für die Leistung des Werkzeugs in Ihrer Anwendung. Mit einem H6-Schrumpffutter ist das Ergebnis eine sichere Verbindung mit stärkerer Spannkraft. Allerdings können nur bestimmte Schäfte mit diesem Haltertyp verwendet werden. Von der Buchstabenbezeichnung, die einem Schaft zugewiesen wird, bis hin zu der Frage, ob dieser Buchstabe groß- oder kleingeschrieben ist, ist jedes Detail entscheidend, um eine korrekte Passung zwischen dem Schaft Ihres Werkzeugs und seinem entsprechenden Schrumpfutter zu gewährleisten.
CNC-Maschine
- Faserlaserschneiden: Präzision, Geschwindigkeit und Kosteneffizienz für moderne Metallverarbeiter
- 15 entscheidende Vorteile von Laserschweißmaschinen für Präzision, Effizienz und Qualität
- 10 entscheidende Vorteile digitaler Schneidsysteme für die moderne Fertigung
- Strategische Mitarbeitervergütung: Der Schlüssel zu Gewinnung, Bindung und Engagement
- Spiralwinkel bei Schneidwerkzeugen: Vor- & Nachteile von langsamen vs. schnellen Helix
- Wie die Schneidenanzahl die Schaftfräser-Leistung beeinflusst
- Wesentliche Werkzeugeinfahr-Techniken für Präzisionsbearbeitung
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- Hauptvorteile von Werkzeugstahl-Stempeln und -Matrizen für überlegene Fertigung