



Toleranzkettung meistern: Bewährte Best Practices für Präzision & Kosteneffizienz
Toleranzkettung, auch bekannt als Toleranzkette, bezieht sich auf die Kombination verschiedener Teilemaßtoleranzen. Nachdem eine Toleranz auf die Dimension eines Teils identifiziert wurde, ist es wichtig zu testen, ob diese Toleranz mit den Toleranzen des Werkzeugs funktionieren würde: entweder das obere oder untere Ende. Ein Teil oder eine Baugruppe kann Ungenauigkeiten unterliegen, wenn seine Toleranzen falsch aufaddiert werden.
Die Bedeutung von Toleranzen
Toleranzen beeinflussen direkt die Kosten und Leistung eines Produkts. Engere Toleranzen machen ein bearbeitetes Teil schwieriger herzustellen und daher oft teurer. Dies im Hinterkopf behaltend, ist es wichtig, ein Gleichgewicht zwischen der Herstellbarkeit des Teils, seiner Funktionalität und seinem Kosten zu finden.
Tipps für erfolgreiche Toleranzkettung
Vermeiden Sie unnötig enge Toleranzen
Wie oben erwähnt, führen engere Toleranzen zu höheren Herstellungskosten, da das Teil schwieriger herzustellen ist. Diese höheren Kosten sind oft auf die erhöhte Menge an verschrotteten Teilen zurückzuführen, die auftreten können, wenn Dimensionen als außerhalb der Toleranz befunden werden. Die Kosten für hochwertige Werkzeughalter und Werkzeuge mit engeren Toleranzen können ebenfalls eine zusätzliche Ausgabe sein.
Zusätzlich führen unnötig kleine Toleranzen zu längeren Fertigungszeiten, da mehr Arbeit hineingeht, um sicherzustellen, dass das Teil während der Bearbeitung strenge Kriterien erfüllt, und nach der Bearbeitung im Inspektionsprozess.
Vorsicht bei Überdimensionierung eines Teils
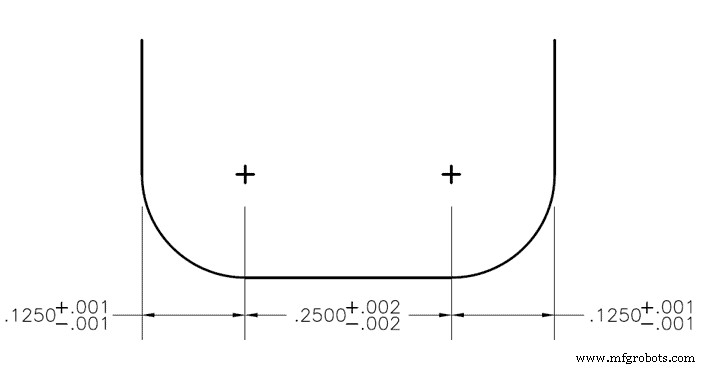
Wenn eine obere und untere Toleranz an jedem Merkmal eines Teils angegeben ist, kann Überdimensionierung ein Problem werden. Zum Beispiel könnte ein Eckradius-Schaftfräser mit einem rechten und linken Eckradius eine Toleranz von ±0,001" haben, und die Ebene dazwischen hat eine Toleranz von 0,002". In diesem Fall wäre das Toleranzfenster für den Fräserdurchmesser ±0,004", wird aber oft bei der Teilebemaßung falsch berechnet. Darüber hinaus würde das Platzieren einer Toleranz auf diesen Aufruf zu einer Überdimensionierung führen, und daher muss die Referenzdimension „REF“ an die Stelle der Toleranz treten.
Statistische Toleranzanalyse nutzen:
Die statistische Analyse betrachtet die Wahrscheinlichkeit, dass alle drei Toleranzen unter oder über der bemaßten Nutbreite liegen würden, basierend auf einer Standardabweichung. Diese Wahrscheinlichkeit wird durch eine normale Wahrscheinlichkeitsdichtefunktion dargestellt, die in Abbildung 2 unten zu sehen ist. Durch die Kombination aller Wahrscheinlichkeiten der verschiedenen Teile und Dimensionen in einem Design können wir die Wahrscheinlichkeit bestimmen, dass ein Teil ein Problem haben oder ganz ausfallen wird, basierend auf den Dimensionen und Toleranzen der Teile. Im Allgemeinen wird diese Analysemethode nur für Baugruppen mit vier oder mehr Toleranzen verwendet.
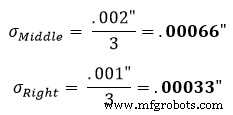
Bevor Sie eine statistische Toleranzanalyse beginnen, müssen Sie einen Toleranzverteilungsfaktor berechnen oder wählen. Die Standardverteilung ist 3. Das bedeutet, dass die meisten Daten (oder in diesem Fall Toleranzen) innerhalb von 3 Standardabweichungen des Mittelwerts liegen. Die Standardabweichungen aller Toleranzen müssen durch diesen Toleranzverteilungsfaktor geteilt werden, um sie von einer Verteilung von 3 auf eine Verteilung von 1 zu normalisieren. Sobald dies geschehen ist, kann die quadratische Summe der Quadrate (Root Sum Squared) gebildet werden, um die Standardabweichung der Baugruppe zu finden.
Denken Sie daran wie eine Tasse Kaffee, die mit 3 unterschiedlich großen Bohnen gemacht wird. Um eine köstliche Tasse Joe zu machen, müssen Sie zuerst alle Bohnen auf die gleiche Größe mahlen, damit sie dem Kaffeefilter hinzugefügt werden können. In diesem Fall sind die Bohnen die Standardabweichungen, die Mühle ist der Toleranzverteilungsfaktor und der Kaffeefilter ist die Root-Sum-Squared-Gleichung. Dies ist notwendig, weil einige Toleranzen unterschiedliche Verteilungsfaktoren basierend auf der Enge des Toleranzbereichs haben können.
Die statistische Analysemethode wird verwendet, wenn die Anforderung besteht, dass der Nut 0,500" breit sein muss mit einer ±0,003" Toleranz, aber es keine Notwendigkeit gibt, dass die Radien (0,125") und die Ebene (0,250") exakt sind, solange sie in den Nut passen. In diesem Beispiel haben wir 3 bilaterale Toleranzen mit ihren bereits verfügbaren Standardabweichungen. Da sie bilateral sind, wäre die Standardabweichung vom Mittelwert einfach der + oder – Toleranzwert. Für die äußeren Radien wäre dies 0,001" und für den mittleren flachen Bereich 0,002".
Für dieses Beispiel finden wir die Standardabweichung (σ) jedes Abschnitts mit Gleichung 1. In dieser Gleichung repräsentiert die Standardabweichung.
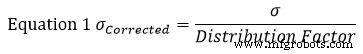
Die Standardannahme ist, dass eine Teiltoleranz eine ±3 normale Verteilung repräsentiert. Daher wird der Verteilungsfaktor 3 sein. Mit Gleichung 1 am linken Abschnitt von Abbildung 1 finden wir, dass seine korrigierte Standardabweichung gleichkommt:
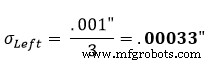
Dies wird dann für die mittleren und rechten Abschnitte wiederholt:
Nach dem Erreichen dieser Standardabweichungen geben wir die Ergebnisse in Gleichung 2 ein, um die Standardabweichung der Toleranzzone zu finden. Gleichung 2 ist als die Root-Sum-Squared-Gleichung bekannt.
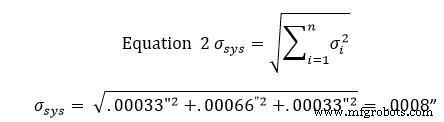
An diesem Punkt bedeutet es, dass 68 % der Nuten innerhalb einer ±0,0008" Toleranz liegen werden. Die Multiplikation dieser Toleranz mit 2 ergibt ein 95 % Konfidenzfenster, wo die Multiplikation mit 3 ein 99 % Konfidenzfenster ergibt.
68 % der Nuten werden innerhalb von ±0,0008" liegen
95 % der Nuten werden innerhalb von ±0,0016" liegen
99 % der Nuten werden innerhalb von ±0,0024" liegen
Diese Konfidenzfenster sind Standard für einen normal verteilten Satz von Datenpunkten. Eine standardmäßige Normalverteilung ist in Abbildung 2 oben zu sehen.
Statistische Toleranzanalyse sollte nur für Baugruppen mit mehr als 4 toleranzierten Teilen verwendet werden. Viele Faktoren wurden in dieser einfachen Analyse nicht berücksichtigt. Dieses Beispiel war für 3 bilaterale Dimensionen, deren Toleranzen repräsentativ für ihre Standardabweichungen von ihren Mittelwerten waren. In der standardmäßigen statistischen Toleranzanalyse kommen andere Variablen ins Spiel, wie Winkel, Rundlauf und Parallelität, die Korrekturfaktoren erfordern.
Wussten Sie, dass Harvey Performance Company Marken mit den führenden CAM-Software-Anbietern der Branche Partnerschaften eingehen, um Werkzeugbibliotheken bereitzustellen?
Hier klicken, um mehr zu erfahren
Worst-Case-Analyse verwenden:
Worst-Case-Analyse ist die Praxis, alle Toleranzen eines Teils zu addieren, um die Gesamttoleranz des Teils zu finden. Bei der Durchführung dieser Art von Analyse wird jede Toleranz auf ihren größten oder kleinsten Grenzwert in ihrem jeweiligen Bereich gesetzt. Diese Gesamttoleranz kann dann mit den Leistungsgrenzen des Teils verglichen werden, um sicherzustellen, dass die Baugruppe ordnungsgemäß entworfen ist. Dies wird typischerweise für nur 1 Dimension verwendet (nur 1 Ebene, daher keine Winkel involviert) und für Baugruppen mit einer kleinen Anzahl von Teilen.
Worst-Case-Analyse kann auch verwendet werden, wenn das passende Schneidwerkzeug für Ihren Job gewählt wird, da die Toleranz des Werkzeugs zur Toleranz des Teils für ein Worst-Case-Szenario addiert werden kann. Sobald dieses Szenario identifiziert ist, kann der Zerspaner oder Ingenieur die entsprechenden Anpassungen vornehmen, um das Teil innerhalb der auf der Zeichnung angegebenen Dimensionen zu halten. Es sollte beachtet werden, dass das Worst-Case-Szenario in der tatsächlichen Produktion selten eintritt. Obwohl diese Analysen für die Fertigung teuer sein können, bieten sie Zerspanern Sicherheit, indem sie garantieren, dass alle Baugruppen ordnungsgemäß funktionieren. Oft erfordert diese Methode enge Toleranzen, da der gesamte Stapel bei maximalen Bedingungen das primäre Merkmal im Design ist. Engere Toleranzen verschärfen die Herstellungskosten aufgrund der erhöhten Menge an Ausschuss, Produktionszeit für Inspektion und Kosten der auf diesen Teilen verwendeten Werkzeuge.
Beispiel für Worst-Case-Szenario im Kontext zu Abbildung 1:
Untere Spezifikationsgrenze finden.
Für den linken Eckradius
0,125" – 0,001" = 0,124"
Für den flachen Abschnitt
0,250" – 0,002" = 0,248"
Für den rechten Eckradius
0,125" – 0,001" = 0,124"
Alles zusammenzählen für die untere Spezifikationsgrenze:
0,124" + 0,248" + 0,124" = 0,496"
Obere Spezifikationsgrenze finden:
Für den linken Eckradius
0,125" + 0,001" = 0,126"
Für den flachen Abschnitt
0,250" + 0,002" = 0,252"
Für den rechten Eckradius
0,125" + 0,001" = 0,126"
Alles zusammenzählen für die untere Spezifikationsgrenze:
0,126" + 0,252" + 0,126" = 0,504"
Die beiden subtrahieren und diese Antwort durch zwei teilen, um die Worst-Case-Toleranz zu erhalten:
(Obere Grenze – Untere Grenze)/2 = 0,004"
Daher ist das Worst-Case-Szenario dieses Nuts 0,500" ± 0,004".
CNC-Maschine
- Synthetisches Monitoring meistern: Bewährte Best Practices für zuverlässige SaaS & Web Performance
- Bewährte Cloud-native Strategien für Business-Agilität und Kosteneinsparungen
- Bewährte Shutdown-Risikomanagement-Strategien für zuverlässige Operationen
- Spritzgießen meistern: Experten-Best-Practices auf Molding 2019
- 5 bewährte Best Practices für maximale Effizienz mit Transportation Telematics
- Roboterkabel-Management optimieren: Best Practices für maximale Effizienz
- Bagger-Sicherheit: Top-Praktiken zum Schutz von Crew und Maschine
- Power Plane PCBs: Bewährte Best Practices für überlegene Leistung
- Manufacturing Marketing: Bewährte Best Practices für 2019
- Wie Toleranzen Design, Produktion und Kosten beeinflussen