



Werkzeugdurchbiegung verhindern: Ursachen, Folgen & praktische Lösungen
Jeder Zerspaner muss sich der Werkzeugdurchbiegung bewusst sein, da zu viel Durchbiegung zu katastrophalem Versagen im Werkzeug oder Werkstück führen kann. Durchbiegung ist die Verschiebung eines Objekts unter Last, die Krümmung und/oder Bruch verursacht.
Zum Beispiel: Wenn man ein Sprungbrett in Ruhe ohne den Druck eines Personen Gewichts darauf betrachtet, ist das Brett gerade. Aber je weiter der Springer zum Ende des Bretts fortschreitet, desto mehr biegt es sich. Durchbiegung in der Werkzeugtechnik kann man sich ähnlich vorstellen.
Durchbiegung kann resultieren in:
- Verkürzte Werkzeugstandzeit und/oder Werkzeugbruch
- Mangelhafte Oberflächenqualität
- Teiledimensionale Ungenauigkeiten
Werkzeugdurchbiegung Gegenmaßnahmen
Überstand minimieren
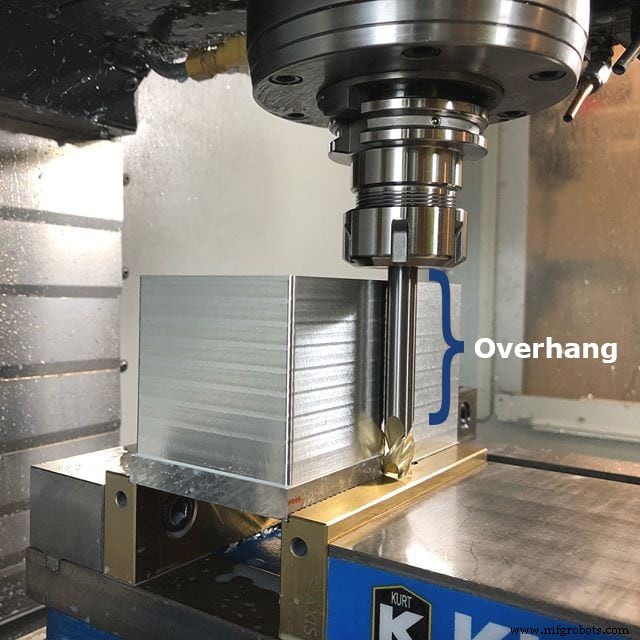
Überstand bezieht sich auf die Distanz, um die ein Werkzeug aus dem Werkzeughalter herausragt. Einfach gesagt: Je mehr der Überstand zunimmt, desto wahrscheinlicher ist die Durchbiegung des Werkzeugs. Je größere Distanz ein Werkzeug aus dem Halter herausragt, desto weniger Schaft ist zum Greifen da, und je nach Schaftlänge könnte dies zu Harmonischen im Werkzeug führen, die Bruch verursachen können. Einfach ausgedrückt: Für optimale Arbeitsbedingungen minimieren Sie den Überstand, indem Sie das Werkzeug so weit wie möglich einspannen.
Lange Schneide vs. Lange Ausladung
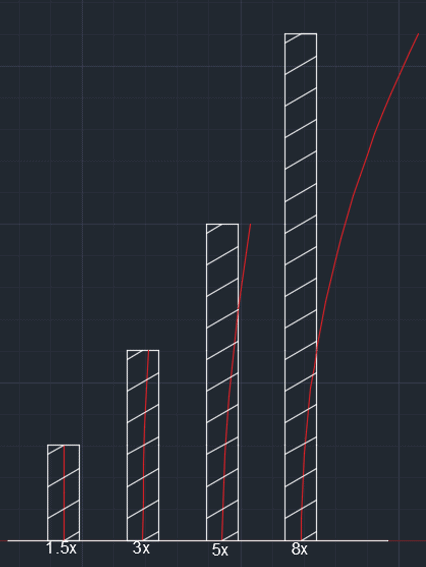
Ein weiterer Weg, die Durchbiegung zu minimieren, ist ein vollständiges Verständnis der Unterschiede zwischen einer langen Schneide und einer langen Ausladung. Der Grund für den so großen Unterschied in der Steifigkeit zwischen den beiden ist der Kerndurchmesser des Werkzeugs. Je mehr Material, desto steifer das Werkzeug; je kürzer die Schneidenlänge, desto steifer das Werkzeug und desto länger die Werkzeugstandzeit. Während jede Werkzeugoption ihre Vorteile und notwendigen Verwendungen hat, ist die Verwendung der richtigen Option für eine Operation wichtig.
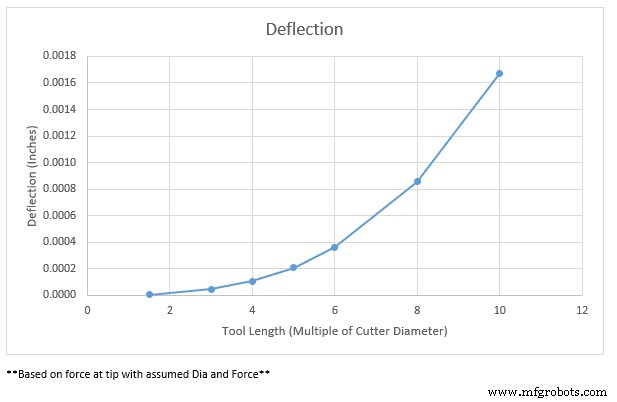
Die untenstehenden Diagramme veranschaulichen die Beziehung zwischen Kraft an der Spitze und Schneidenlänge, die zeigt, wie viel das Werkzeug durchbiegen wird, wenn nur die Spitze beim Schneiden eingreift. Einer der wichtigsten Wege, die längste Lebensdauer aus Ihrem Werkzeug herauszuholen, ist die Erhöhung der Steifigkeit durch Auswahl der kleinsten Ausladung und Schneidenlänge am größten Durchmesserwerkzeug.
Hier klicken, um mehr über richtige Werkzeughaltung und Laufunrundheit zu erfahren
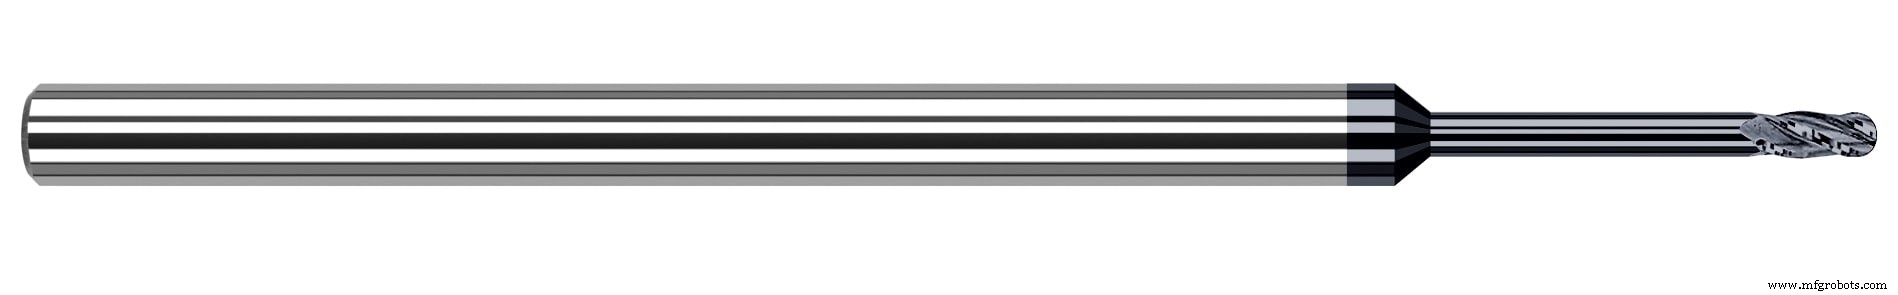
Wann man sich für ein Langausladungs-Werkzeug entscheidet
Ausgeladene Werkzeuge werden typischerweise verwendet, um Material zu entfernen, wo eine Lücke ist, in die der Schaft nicht passen würde, aber eine nicht-schneidende Verlängerung des Fräserdurchmessers würde. Diese Ausladungslänge hinter der Schneide ist auch leicht vom Fräserdurchmesser reduziert, um Heeling (Reibung der nicht-schneidenden Oberfläche gegen das Teil) zu verhindern. Ausgeladene Werkzeuge sind eines der besten Werkzeuge, die man zu einem Werkzeugschrank hinzufügen kann, wegen ihrer Vielseitigkeit und Werkzeugstandzeit.
Wann man sich für ein Langschneiden-Werkzeug entscheidet
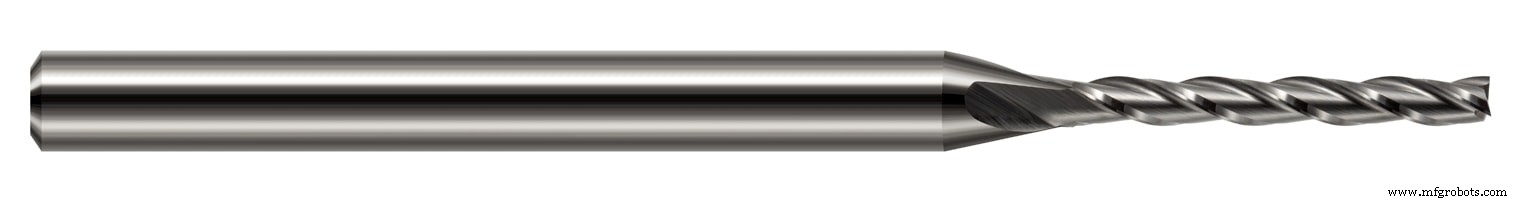
Langschneiden-Werkzeuge haben längere Schneidenlängen und werden typischerweise entweder für die Aufrechterhaltung einer nahtlosen Wand an der Seite eines Teils oder innerhalb eines Nuts für Finish-Anwendungen verwendet. Der Kerndurchmesser ist dieselbe Größe über die gesamte Schneidelänge, was zu mehr Potenzial für Durchbiegung innerhalb eines Teils führt. Dies kann möglicherweise zu einer konischen Kante führen, wenn zu wenig der Schneide bei hoher Vorschubgeschwindigkeit mit dem Werkstück in Eingriff ist. Beim Schneiden in tiefen Nuten sind diese Werkzeuge sehr effektiv. Bei der Verwendung von HEM sind sie auch sehr vorteilhaft aufgrund ihrer Späneabfuhrfähigkeiten, die ausgeladene Werkzeuge nicht haben.
Durchbiegung & Werkzeug Kernfestigkeit
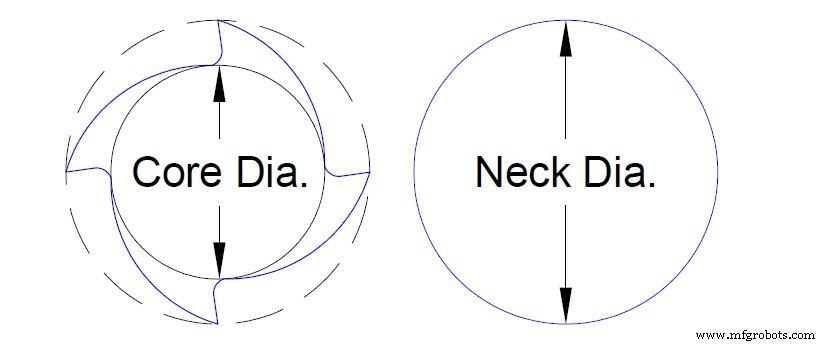
Der Durchmesser ist ein wichtiger Faktor bei der Berechnung der Durchbiegung. Zerspaner verwenden oft den Fräserdurchmesser in der Berechnung von Langschneiden-Werkzeugen, während in Wirklichkeit der Kerndurchmesser (unten gezeigt) die notwendige Dimension ist. Dies ist der Fall, weil der genutete Teil eines Werkzeugs eine Abwesenheit von Material in den Nuttälern hat. Für ein ausgeladenes Werkzeug würde der Kerndurchmesser in der Berechnung bis zu seinem ausgeladenen Teil verwendet werden, an dem Punkt wechselt es zum Halsdurchmesser. Beim Ändern dieser Werte kann es die Durchbiegung an einen Punkt senken, an dem sie für das ausgeladene Werkzeug nicht bemerkbar ist, aber kritische Dimensionen in einem Langschneiden-Werkzeug beeinflussen könnte.
Durchbiegung zusammengefasst
Werkzeugdurchbiegung kann Ihr Werkzeug beschädigen und Ihr Teil verschrotten, wenn sie nicht ordnungsgemäß vor Beginn eines Jobs berücksichtigt wird. Stellen Sie sicher, dass Sie die Distanz vom Werkzeughalter zur Spitze des Werkzeugs minimieren, um die Durchbiegung auf ein Minimum zu halten. Für weitere Informationen zu Möglichkeiten, die Werkzeugdurchbiegung in Ihrer Bearbeitung zu reduzieren, sehen Sie „Eintauchen in die Schnitttiefe“.
CNC-Maschine
- Handwerk und Standards hinter jedem offiziellen MLB-Baseball
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- Drehmaschinen verstehen: Aufbau, Funktionen und moderne CNC-Anwendungen
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen
- Den wahren Werkzeugwert erkennen: Mehr als nur Kosten
- Stempelwerkzeugausfälle verstehen: Ursachen, Prävention und Reparaturstrategien
- Stempel- & Matrizenausbrüche verhindern und reparieren: Bewährte Lösungen
- Werkzeugstahl erklärt: Eigenschaften & Anwendungen in Bau & Fertigung
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien