



High-Balance-Schaftfräser-Leistung maximieren: Tipps für Langlebigkeit & Präzision
Hochgeschwindigkeitsbearbeitung wird in Werkstätten weltweit aufgrund der bewiesenen Vorteile größerer Effizienz und Produktivität durch erhöhte Spindeldrehzahlen und Materialabtragsraten immer verbreiteter. Bei solch hohen Spindeldrehzahlen können ansonsten vernachlässigbare Fehler und Unvollkommenheiten negative Auswirkungen wie reduzierte Werkzeugstandzeit, schlechte Oberflächenqualität und Verschleiß an der Maschine selbst verursachen. Viele dieser negativen Auswirkungen stammen von einem Anstieg der gesamten Fliehkräfte, die zu Vibrationen führen, in der Branche allgemein als Ratter (Chatter) bezeichnet. Ein Hauptverursacher von Vibrationen und einer der besser kontrollierbaren Faktoren ist die Werkzeugunwucht.
Warum Auswuchten kritisch für die Bearbeitung ist
Unwucht ist der Grad, in dem der Massenmittelpunkt des Werkzeugs von seiner Rotationsachse abweicht. Kleine Unwuchtgrade können bei niedrigeren Drehzahlen nicht zu unterscheiden sein, aber da die Fliehkraft zunimmt, können kleine Variationen im Massenmittelpunkt des Werkzeugs erhebliche nachteilige Auswirkungen auf seine Leistung haben. High Balance End Mills werden oft verwendet, um das Problem von Vibrationen bei erhöhten Spindeldrehzahlen zu lösen. Auswuchten wird verwendet, um die inhärente unsymmetrische Massenverteilung zu kompensieren, was typischerweise durch Entfernen einer berechneten Menge und Orientierung von Masse abgeschlossen wird.
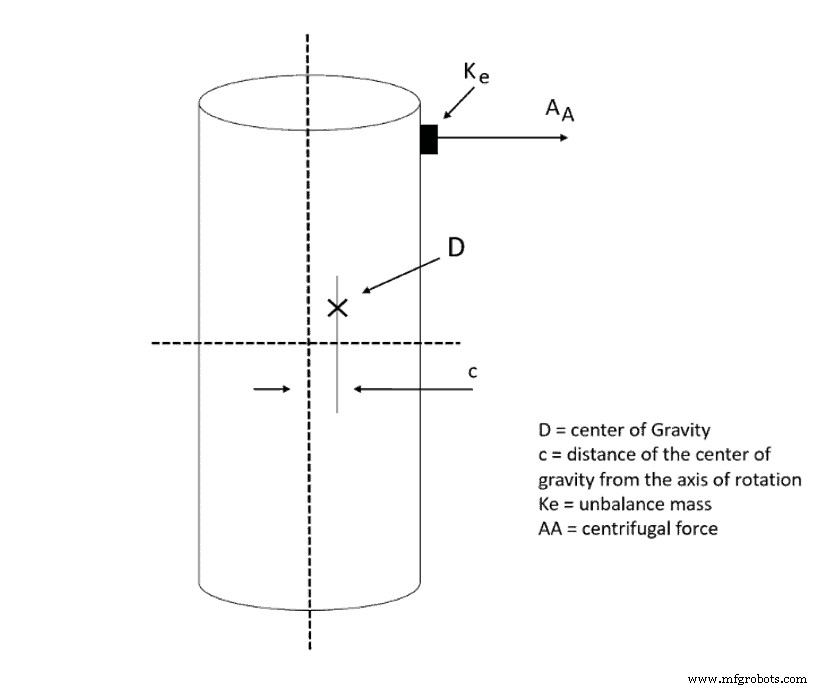
Bildquelle: Haimer; Grundlagen des Auswuchtens
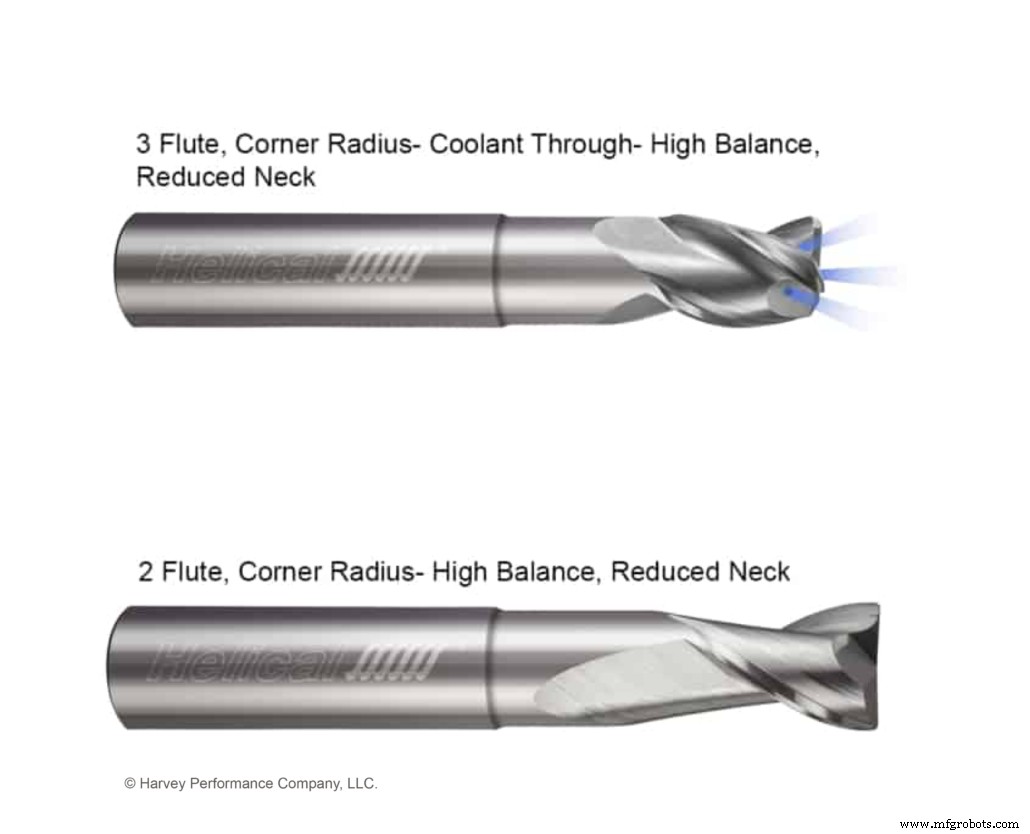
Helical Solutions bietet High Balance End Mills in sowohl 2- als auch 3-Schneiden-Optionen (siehe Abbildung 2), quadratisch und mit Eckradius, sowie mit Kühlmittelkanal bei den 3-geschlitzten Werkzeugen. Diese Schaftfräser sind nach dem Industriestandard G2,5 bei 33.000 U/min ausgewuchtet: G steht für den potenziellen Schaden durch Unwucht, der als „Auswuchtgütegrad“ oder G ausgedrückt werden kann, und 2,5 ist die Schwinggeschwindigkeit in mm pro Sekunde. Diese Werkzeuge sind speziell dafür ausgelegt, die Leistung in hochausgewuchteten Bearbeitungszentren zu erhöhen, die erhöhte Drehzahlen und Vorschübe ermöglichen. Mit High Balance Werkzeugen werden auch verbesserte Oberflächenqualitäten durch reduzierte Vibrationen während des Bearbeitungsprozesses erreicht. Zusätzlich wurden diese Schaftfräser um aktuelle High-End-Werkzeughaltungen herum entwickelt und sind in einer Vielzahl von Halslängen bei spezifischen Gesamtlängen erhältlich. Diese dimensionskombinationen resultieren in maximaler Steifigkeit und reduziertem übermäßigem Überstand, was optimale Leistung und die Fähigkeit ermöglicht, die Werkzeuge an ihre Grenzen zu bringen.
High Balanced Tooling Kostenvorteile
Zerspaner, die sich für High Balance End Mills entscheiden, werden bestimmte Vorteile an der Spindel sehen, aber auch in ihren Geldbörsen. Kostenvorteile der Entscheidung, diese Art von Werkzeug zu fahren, umfassen:
- Längere Werkzeugstandzeit
- Längere Spindellebensdauer
- Reduzierte Maschinenstillstandszeiten
Klopfversuch (Tap Testing) nutzen
Was Klopfversuch macht
Vibrationen sind der schlimmste Feind Ihrer Anwendung, besonders bei erhöhten Drehzahlen und Vorschüben. Die Nutzung von Ressourcen wie einem Klopfversuch kann helfen, Vibrationen zu verringern und das Beste aus Ihren High Balance End Mills herauszuholen, indem Schneidleistungsvorhersagen und Rattergrenzen generiert werden.
Wie Klopfversuch funktioniert
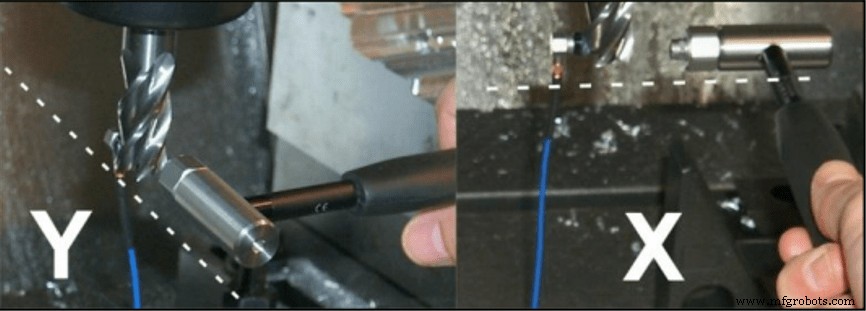
Bildquelle: Manufacturing Automation Laboratories Inc.
Klopfversuch generiert Schneidleistungsvorhersagen und Rattergrenzen. Bei einem Klopfversuch wird die Maschinen-Werkzeug-Struktur „erregt“ oder getestet, indem sie mit einem Impulshammer getroffen wird. Beim Fräsen ist die Maschinen-Werkzeug-Struktur normalerweise in alle drei Richtungen flexibel: X, Y und Z, aber in Fräsanwendungen, wo High Balance Tooling verwendet wird, wird die Flexibilität häufig nur in zwei Ebenen betrachtet – die X- und Y-Richtungen. Durch das Treffen der X- und Y-Richtungen mit dem Impulshammer wird der Aufprall die Struktur über einen bestimmten Frequenzbereich erregen, der von der Hammergröße, der Art des verwendeten Werkzeugs und der Struktur selbst abhängt. Die vom ersten Aufprall erzeugten Frequenzen werden genügend Informationen produzieren, dass sowohl die Aufprallkraftmessung als auch die Verschiebungs-/Beschleunigungsmessung verfügbar sind. Die Kombination dieser beiden Messungen ergibt die Frequenzgangfunktion, die ein Plot der dynamischen Steifigkeit der Struktur in Frequenzen ist.
Nachdem die Informationen vom Klopfversuch gesammelt wurden, werden diese dann in nützliche Schnittparameter für alle Spindeldrehzahlen verarbeitet, wie Schnitttiefen, Geschwindigkeitsraten und Vorschubraten. Durch das Wissen der optimalen Laufparameter können Vibrationen minimiert und das Werkzeug zu seinem vollen Potenzial genutzt werden.
High Balanced Tooling zusammengefasst
Vibrationen während des Bearbeitungsprozesses in Schach zu halten, ist extrem wichtig für den Bearbeitungserfolg. Da eine Ursache von Vibrationen Werkzeugunwucht ist, wird die Nutzung eines ausgewuchteten Werkzeugs zu einem ruhigeren Job, einem saubereren Endprodukt und einer längeren Lebensdauer sowohl des Werkzeugs als auch der Spindel führen. Zerspaner, die sich für High Balance Tooling entscheiden, können einen Klopfversuch oder eine Methode zur Generierung der perfekten Laufparameter für Ihr Werkzeug und Ihre Maschineneinrichtung nutzen, um sicherzustellen, dass Bearbeitungsvibrationen so minimal wie möglich sind.
CNC-Maschine
- Endmill-Bruch vermeiden: Expertenstrategien für zuverlässiges Zerspanen
- CNC-Werkzeuge auswählen: Professioneller Leitfaden zu Standzeit & Produktivität
- Eckeneingriff meistern: Präzisionsfräsen für überlegene Eckenqualität
- Werkzeugtaster (Tool Sensor) an der Holz-CNC nutzen
- CNC-Bearbeitungseffizienz maximieren: Bewährte Strategien für überlegene Produktion
- High-Feed-Schaftfräser-Mechanik enthüllt: Für überlegene Fräsleistung
- High-Performance-Metrics nutzen, um Werkzeugkosten in der Fertigung zu senken
- Metallbearbeitungseffizienz steigern mit M.A. Fords TuffCut XT Schaftfräsern
- Gewinnsteigerung durch High-Precision-Machining-Strategien
- Neues Werkzeug zur CNC-Maschine hinzufügen: Schritt-für-Schritt-Anleitung