



Werkzeugauslenkung beim CNC-Fräsen minimieren für Präzision und Oberflächenqualität
Werkzeugauslenkung (Tool Deflection) ist eine der häufigsten Herausforderungen beim CNC-Fräsen. Sie verursacht Maschinenschwingen, zerstört die Oberflächenqualität der bearbeiteten Teile und beeinträchtigt die Maßgenauigkeit. Zwar ist das Werkzeug fest in der Spannzange fixiert, doch während des Betriebs übersteigt die Reaktionskraft des Materials oft die Betriebsfestigkeit des Werkzeugs, was dieses in eine unvorhergesehene Richtung drücken oder biegen kann.
Um Teile mit Präzision, Genauigkeit und hochwertiger Oberflächenqualität herzustellen, ist es wichtig, die Werkzeugverformung zu minimieren. Wenn die Schneidkraft die Steifigkeit des Werkzeugs übersteigt, tritt Werkzeugauslenkung auf, wodurch das Werkzeug biegt. Während des Betriebs mag das Werkzeug sich nicht verbogen anfühlen, doch der Endtest beweist es. Mit ausgelenkten Werkzeugen gefertigte Teile können sich verformen, Toleranzen überschreiten, anfällig für Veränderungen sein oder eine „gerissene“ Oberflächenqualität aufweisen.
Daher kann Werkzeugauslenkung Fehler im CNC-Bearbeitungsprozess verursachen. Deshalb ist es notwendig, vollständig zu verstehen, was Werkzeugauslenkung ist, welche Ursachen sie hat und welche Strategien sie reduzieren. Dieser Artikel beleuchtet all diese Faktoren, um Werkzeugauslenkung zu minimieren.
Was ist Werkzeugauslenkung?
Werkzeugverformung ist genau das, was der Name sagt: die Abweichung des Werkzeugs von seiner vorgesehenen Ausrichtung. Das CNC-Schneidwerkzeug ist fest in der Spannzange eingespannt. Das bedeutet, dass ein Ende des Werkzeugs in der Spannzange verbleibt, während das andere, arbeitende Ende frei oder kragarmartig auskragt. Da das Werkzeug bei CNC-Bearbeitungen stets Kraft auf das Werkstück ausübt, leistet das Werkstückmaterial Widerstand. CNC-Werkzeuge werden von verschiedenen Betriebs- und Widerstandskräften beansprucht. Wenn die Steifigkeit des Werkzeugs der äußeren Kraft nicht standhält, weicht das Werkzeug von seiner eingestellten Ausrichtung ab.
Werkzeugauslenkung verursacht folgende Fehler beim CNC-Fräsen:
- Katastrophaler Ausfall von Werkzeugen oder Werkstücken
- Verkürzung der Werkzeugstandzeit
- Dimensionsfehler
- Raue Oberfläche oder potenzielle Oberflächenschäden
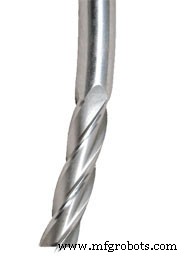
Strategien zur Vermeidung oder Reduzierung von Werkzeugauslenkung
Obwohl Werkzeugauslenkung nicht zu 100 % vermieden werden kann, lässt sie sich durch bewährte Strategien reduzieren. CNC-Fachkräfte können folgende Strategien anwenden:
Auskraglänge minimieren:
Der Abstand zwischen dem Spannpunkt des CNC-Werkzeugs und der arbeitenden Spitze wird als Auskraglänge bezeichnet. Da das Werkzeug als Kragträger eingespannt ist, unterliegt es stets Biegespannungen und externen vertikalen und horizontalen Kräften. Nach der Spannungstheorie von Kragträgern gilt: Je kürzer die Auskraglänge, desto geringer der Einfluss der Biegespannung. Basierend auf diesem Konzept hilft die Minimierung der Werkzeugauskragung, die Auslenkung zu reduzieren. Diese Faktoren müssen mit den Details der Teilegeometrie und den Bearbeitungsanforderungen abgewogen werden.
Kernfestigkeit des Werkzeugs erhöhen:
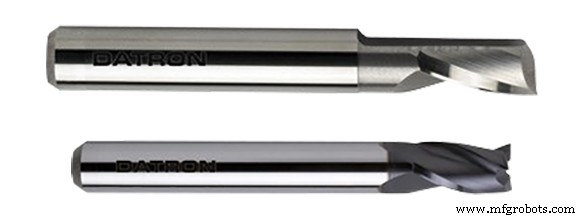
Die Kernfestigkeit des Werkzeugs hängt von seiner Nutlänge und -ausdehnung ab. Der Unterschied zwischen Nutlänge und Auskragung definiert die Steifigkeit des Kerns. Daher eignen sich lange Nuten für CNC-Bearbeitungen mit gleichmäßiger radialer Belastung. Wird der Kerndurchmesser dicker gehalten, bieten mehr Materialwände die Aufnahme von Scherspannungen, was letztlich die Kernfestigkeit und Steifigkeit erhöht.
Werkzeugsteifigkeit erhöhen:
Zur Werkzeugsteifigkeit gehören mehrere Aspekte: Werkzeugzustand, Werkzeugmaterial, Werkzeuggröße und -form – Anzahl der Schneiden, Kerndurchmesser und Spannfuttdurchmesser. Ist das Werkzeug verschlissen und stumpf, sinkt die Schneideffizienz, und es wird mehr Kraft benötigt, um denselben Schnitt und dieselbe Oberfläche wie mit einem scharfen Werkzeug zu erzielen. Dadurch tritt mehr Werkzeugauslenkung auf. Hochwertige Werkzeuge aus festeren Materialien reduzieren die Auslenkung. Schließlich sind Werkzeuge mit größeren Durchmessern, insbesondere größeren Kerndurchmessern, steifer. Daher sollte das größte, durch die Teilegeometrie zulässige Werkzeug verwendet werden.
Es ist nicht immer möglich, größere oder kürzere Werkzeuge einzusetzen. Bestimmte Operationen erfordern Werkzeuge mit großer Auskragung oder langen Nuten. In diesen Fällen muss das Werkzeug zum Vorgang passen. Für tiefe Bearbeitungen, die die kleinste Schneidefläche erfordern, sind lang auskragende Werkzeuge mit größeren Durchmessern und härteren Schäften besser geeignet. Für die Bearbeitung nahtloser Wände hingegen werden lang genutete Werkzeuge benötigt.
Zusammenfassend lässt sich sagen: Die Optimierung der Werkzeugauswahl und der Einstellgeometrie zur Minimierung der ungestützten Länge und Maximierung der Werkzeugsteifigkeit reduziert die Werkzeugauslenkung, wodurch die Teilequalität verbessert und die Werkzeugkosten gesenkt werden.
Dies sind Strategien zur Reduzierung der Werkzeugauslenkung beim CNC-Fräsen. Letztlich helfen jedoch hochwertige CNC-Maschinen, hochwertige Werkzeuge und erfahrene Bediener, die Werkzeugauslenkung zu minimieren.
Herstellungsprozess
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- CNC-Bearbeitungskosten senken: Bewährte Strategien zur Zeit- und Geldersparnis
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- Eckenradius beim CNC-Fräsen: Einfluss auf Genauigkeit, Kosten & Oberflächenqualität
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- CNC-Werkzeugbruch vermeiden: Bewährte Strategien zur Reduzierung von Werkzeugausfällen
- CNC-Fertigungskosten senken: 11 bewährte Strategien für Design & Beschaffung
- CNC-Bearbeitungskosten senken: Expertentipps für Präzisionsteile
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien