



Chip Thinning beim High Efficiency Milling vermeiden: Effektive Strategien
Dieser Beitrag ist einer von mehreren zum Thema High Efficiency Milling (HEM). Für ein vollständiges Verständnis dieser populären Bearbeitungsmethode lesen Sie auch die weiteren HEM-Artikel:
Einführung in HEM | High Speed Machining vs. HEM | Schnitttiefe beim HEM | 4 Hauptarten des Werkzeugverschleißes vermeiden | Einführung in das Trochoidalfräsen
Was ist Chip Thinning?
Chip Thinning (Spandünnung) tritt bei variierenden radialen Schnitttiefen (RDOC) auf und betrifft Spandicke und Vorschub pro Zahn. Obwohl diese beiden Werte oft verwechselt werden, sind sie getrennte Variablen, die sich direkt beeinflussen. Der Vorschub pro Zahn bestimmt direkt den Werkzeugvorschub und wird oft als Inches Per Tooth (IPT) oder Spanlast bezeichnet.
Kostenlosen 50+ Seiten HEM-Leitfaden herunterladen
Spandicke
Die Spandicke wird oft übersehen. Sie bezeichnet die tatsächliche Dicke jedes vom Werkzeug geschnittenen Spans, gemessen an seinem größten Querschnitt. Anwender sollten Spandicke und Vorschub pro Zahn nicht verwechseln, da beide direkt die idealen Schnittbedingungen bestimmen.
Wie Chip Thinning entsteht
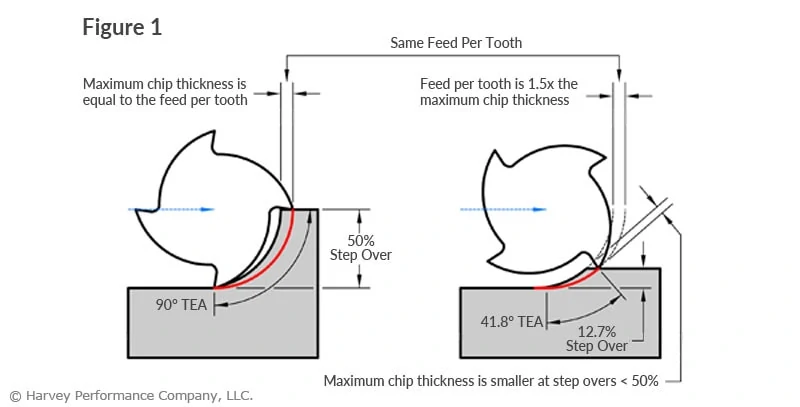
Bei 50 % radialem Eintauchen (linke Seite von Abbildung 1) sind Spandicke und Vorschub pro Zahn identisch. Jeder Zahn greift im rechten Winkel in das Werkstück ein, was die effektivste Schneidwirkung ermöglicht und Reibung minimiert. Fällt die RDOC unter 50 % des Werkzeugdurchmessers (rechte Seite von Abbildung 1), nimmt die maximale Spandicke ab – die idealen Schnittbedingungen ändern sich. Dies führt zu schlechter Oberflächenqualität, ineffizienten Zykluszeiten und vorzeitigem Werkzeugverschleiß. Eine korrekte Anpassung der Laufparameter behebt diese Probleme weitgehend.
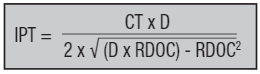
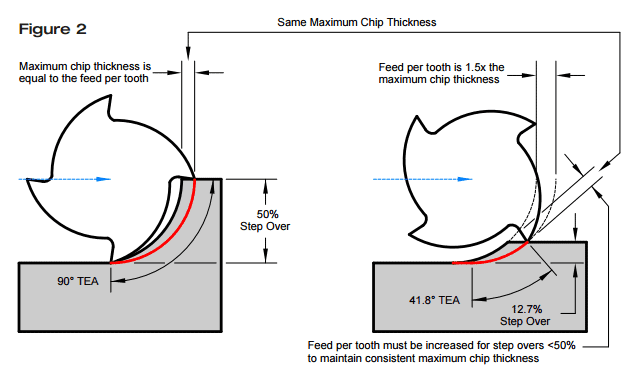
Ziel ist eine konstante Spandicke durch Anpassung des Vorschubs bei unterschiedlichen RDOC. Dies gelingt mit folgender Gleichung unter Verwendung von Werkzeugdurchmesser (D), RDOC, Spandicke (CT) und Vorschub (IPT). Für die Spandicke wird der empfohlene IPT-Wert bei 50 % Eintauchen verwendet. Die Berechnung des angepassten Vorschubs erfolgt durch Einsetzen der gewünschten Werte und Auflösen nach IPT. So bleibt die Spandicke bei verschiedenen Schnitttiefen konstant. Die Anpassung wird in Abbildung 2 veranschaulicht.
Inches Per Tooth (Chip Thinning Anpassung)
Nachhaltige Vorteile
Zusammenfassend: Ziel der Chip-Thinning-Anpassung ist die maximale Werkzeugauslastung. Eine konstante Spandicke stellt sicher, dass das Werkzeug in jedem Schnitt die maximal mögliche Arbeit leistet. Weitere Vorteile: reduzierte Reibung, erhöhte Abtragsraten, längere Standzeiten.
CNC-Maschine
- Gebrauchte CNC-Maschine finden – Umfassender Leitfaden
- Gebrauchte CNC-Maschine reinigen: Expertentipps für Langlebigkeit & Wiederverkaufswert
- Wie heiß wird ein Plasmaschneider? Extreme Temperaturen beim Metallschneiden verstehen
- Maschinelles Lernen nutzen, um Fertigungsemissionen zu senken und den Klimawandel zu bekämpfen
- Data Science treibt COVID-19-Response: Insights und Strategien
- Lötstopplack-Dicke messen: Ein praktischer Leitfaden
- Die richtige PCB-Dicke wählen: Standards, Design- und Fertigungsfaktoren
- Maschinenproduktivität maximieren mit Experten-Chip-Dünnungstechniken
- NC State bricht Rekord: RFID-Chip schrumpft auf 125µm × 245µm, senkt Kosten & steigert Lieferkettensicherheit
- Automation übertrumpfen: 5 unverzichtbare Skills für Hersteller