



Tiefkavitätenfräsen meistern: Strategien gegen Werkzeugauslenkung und für bessere Spanabfuhr
Das Fräsen tiefer Kavitäten ist ein häufiger, aber anspruchsvoller Bearbeitungsvorgang. Dabei ragt das Werkzeug weit aus dem Werkzeughalter heraus – dieser Überstand ist die Hauptursache für mangelnde Steifigkeit. Die größten Herausforderungen sind Werkzeugauslenkung, Spanabfuhr und Reichweite.
Werkzeugauslenkung vermeiden
Ein zu großer Überstand führt durch fehlende Steifigkeit zur Auslenkung des Werkzeugs. Neben sofortigem Werkzeugbruch und möglichem Ausschuss des Werkstücks beeinträchtigt übermäßiger Überstand die Maßhaltigkeit und verhindert eine gute Oberflächenqualität.
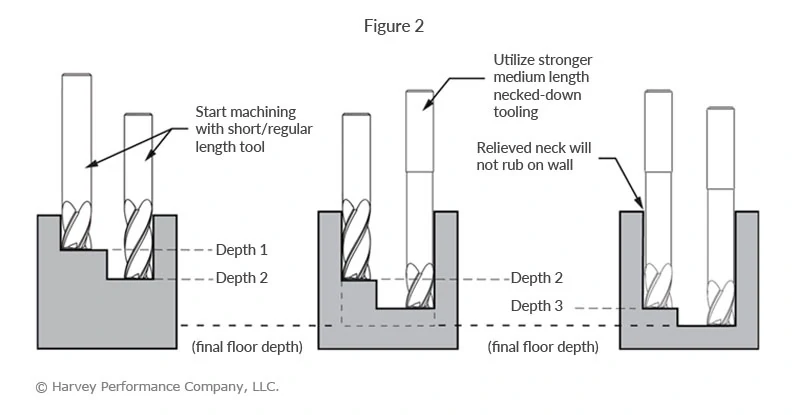
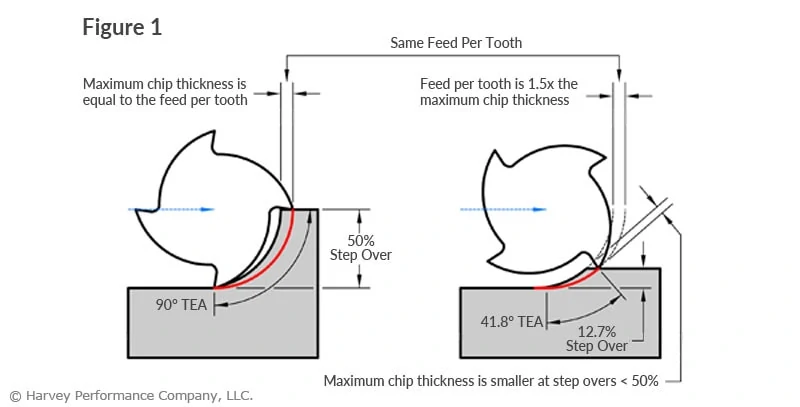
Werkzeugauslenkung verursacht Wandkonizität (Abbildung 1), was zu ungewollten Abmessungen und meist unbrauchbaren Teilen führt. Durch den größtmöglichen Werkzeugdurchmesser, genutete Werkzeuge (necked tooling) und schrittweises Eintauchen mit reduzierter axialer Schnitttiefe (ADOC) lässt sich die Konizität stark verringern (Abbildung 2).
Optimale Oberflächenqualität erreichen
Zwar sind größere Zustellungen und verringerte ADOC beim Schruppen in tiefen Kavitäten ideal, doch hinterlassen sie oft Zeugenmarken an jedem Schritttiefenübergang. Für eine hochwertige Oberfläche sind Langschaft-Schaftfräser mit langer Schneide (Long Reach, Long Flute Finishing End Mills) in Kombination mit einer geringen radialen Schnitttiefe erforderlich (Abbildung 3).
Die erforderliche Tiefe erreichen
Neben Auslenkung und Oberflächenqualität stellt sich oft die Frage der Reichweite: Was, wenn die erforderliche Tiefe gar nicht erreicht werden kann? Ursachen sind oft der falsche Werkzeughalter oder schlichtweg fehlende Langwerkzeuge.
Abhilfe schafft der Extended Reach Tool Holder von Harvey Tool, der die effektive Reichweite des Halters um bis zu 150 mm (6 Zoll) erhöht.
Sicher tiefer fräsen mit Harvey Tools Extended Reach Werkzeughaltern
Späne effektiv evakuieren
Spanabfuhr ist bei vielen Bearbeitungen kritisch, doch nirgends so sehr wie beim Tiefkavitätenfräsen. In tiefen Kavitäten behindern Hindernisse den Spanaustrag, was zu vermehrtem Werkzeugverschleiß durch Spanreiben und Produktionsstopps durch verstopfte Spanräume führt.
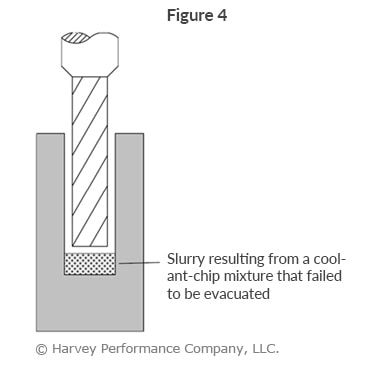
Hochdruckkühlschmierstoff, besonders durch die Spindel (through-spindle), unterstützt die Spanabfuhr erheblich. Ist Wärme und Schmierung kein Thema, ist Druckluft oft die bessere Wahl, da Kühlschmierstoff-Späne-Gemische am Kavitätenboden eine „Schlämme“ bilden können (Abbildung 4). Bei gehärteten Legierungen, wo feine, pulvrige Späne entstehen, ist diese Schlammbildung ein häufiges Problem, das vermieden werden muss.
CNC-Maschine
- Die idealen Nivellierfüße für Möbel und Maschinen auswählen
- Die richtigen Schubladenführungen wählen: Ein umfassender Leitfaden
- Den richtigen Sackkarren wählen: Praktischer Leitfaden für sicheren, effizienten Schwerlasttransport
- CNC-Werkzeuginspektion meistern: 3 bewährte Techniken
- Die ideale CNC-Maschine wählen: Praktischer Leitfaden
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- 7 essenzielle Schritte zur Auswahl der idealen CNC-Werkzeugmaschine
- Den idealen Fördergurt für Ihre Branche auswählen
- Titanbearbeitung meistern: Die besten Fräswerkzeuge für Superlegierungen auswählen
- Die beste Mini-CNC-Fräsmaschine für Ihre Werkstatt auswählen