



Werkzeugstandzeit und Produktivität maximieren: Experten-Tipps zum Spanmanagement
Schlechtes Spanmanagement führt zu Problemen für Zerspaner: kürzere Werkzeugstandzeit, schlechte Oberflächen und Sicherheitsrisiken. Das kostet Unternehmen unzählige Produktionsstunden und Umsatzeinbußen. Hier erfahren Sie, was Sie dagegen tun können.
Spanverpackung beim Gewindeschneiden führt zu minderwertigen Gewinden, verkürzter Standzeit und im schlimmsten Fall zum katastrophalen Werkzeugbruch. Falls das Teil überhaupt noch rettbar ist, bedeutet der letzte Fall zusätzlichen Aufwand und Zeitverlust, während der gebrochene Gewindebohrer per Senkerodieren oder mechanisch entfernt werden muss.
Das Risiko dieses Szenarios erklärt die Beliebtheit des Gewindefräsen, das nicht nur weitaus mehr Kontrolle über den Gewindeprozess gibt, sondern Spanmanagement-Probleme weitgehend eliminiert.
„Gewindefräsen bietet die ultimative Spankontrolle bei der Bearbeitung von Innengewinden“, sagt Mark Hatch, Produktdirektor bei Emuge Corp.
„Während Gewindeschneiden ein kontinuierlicher Zerspanungsprozess ist und daher in duktilen Materialien kontinuierliche Späne erzeugt, ist Gewindefräsen ein unterbrochener Prozess und bricht selbst zäheste Materialien in kleine, handhabbare Späne“, erklärt er. „Deshalb bevorzugen die Luftfahrtindustrie und indeed jede Werkstatt, die hochwertige Teile fertigt, Fräsen vor Schneiden – es bietet sowohl Präzision als auch Vorhersagbarkeit.“
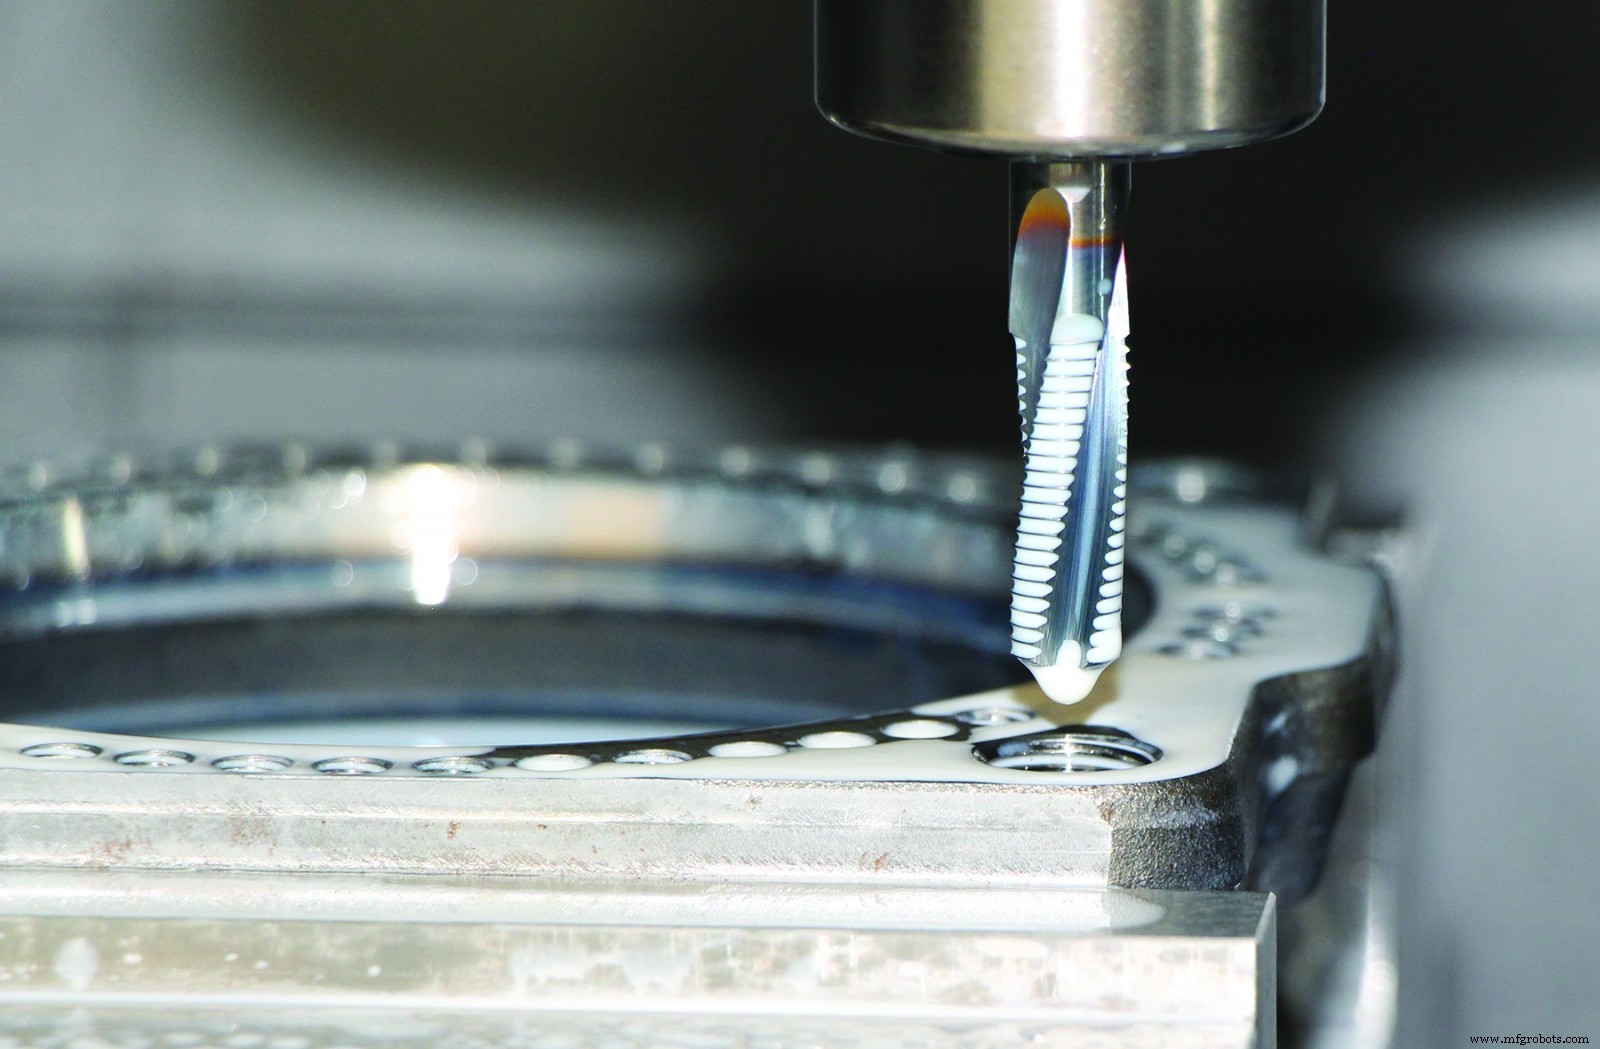
Gewindefräsen und mehr
Hatch merkt an, dass dieser wichtige Gewindeherstellungsprozess in den letzten Jahren einfacher geworden ist. Praktisch alle CNC-Werkzeugmaschinen verfügen heute über die für das Gewindefräsen nötige Helixinterpolation, und die meisten bieten auch Innenkühlung – vorzugsweise unter Hochdruck –, um Späne effektiv aus der Bohrung zu spülen. Zudem sind CAM-Systeme heute allgemein gewindefräser-freundlicher als früher, was Bedenken über manuelle Programmierung der Ein- und Ausfahrbögen beim Gewindefräsen beseitigt.
Auch die Schneidwerkzeuge sind effektiver geworden. Emuges ZGF-Serie Gewindefräser sind beispielsweise in 3xD-Längen erhältlich, was ihre Reichweite erweitert. Das Unternehmen bietet weitere Gewindefräser-Linien an, darunter eine wendeschneidplattenbasierte Serie, die alles von UNC und UNF über Rohrgewinde, STI, Miniatur- bis hin zu „gigantischen“ Gewinden abdeckt. Dank der großen Auswahl hochwertiger Werkzeuge von Emuge und Wettbewerbern lässt sich heute fast alles gewindefräsen – Spanprobleme gehören der Vergangenheit an.
Alternative Meinungen bilden
Trotz seiner vielen Vorzüge ist Gewindefräsen keine Allzwecklösung. Die Alternative – Gewindeschneiden – ist sowohl schneller als auch simpler, weshalb es bei höheren Stückzahlen, an konventionellen Maschinen oder wo die Werkstatt aus welchen Gründen auch immer auf Gewindefräsen verzichten möchte, erste Wahl bleibt. Hatch wird Ihnen sagen, dass die nächstbeste Alternative – zumindest aus Spankontroll-Sicht – das Kaltformen oder Rollgewinden ist, das Material verdrängt statt es abzutragen.
„Die Automobilindustrie nutzt Kaltformen umfangreich für Tieflochgewinde an Zylinderköpfen und Getriebekomponenten, da es starke, hochwertige Gewinde erzeugt und spanbedingte Probleme eliminiert“, sagt er. „Der einzige Vorbehalt: Formen hinterlässt eine winzige, fast U-förmige Kerbe am Gewindescheitel. Bei bestimmten Medizinkomponenten und Lebensmittelverarbeitungsanlagen schafft diese Unvollkommenheit einen Bereich für Bakterienansammlung, weshalb rollgeformte Gewinde hier oft unzulässig sind.“
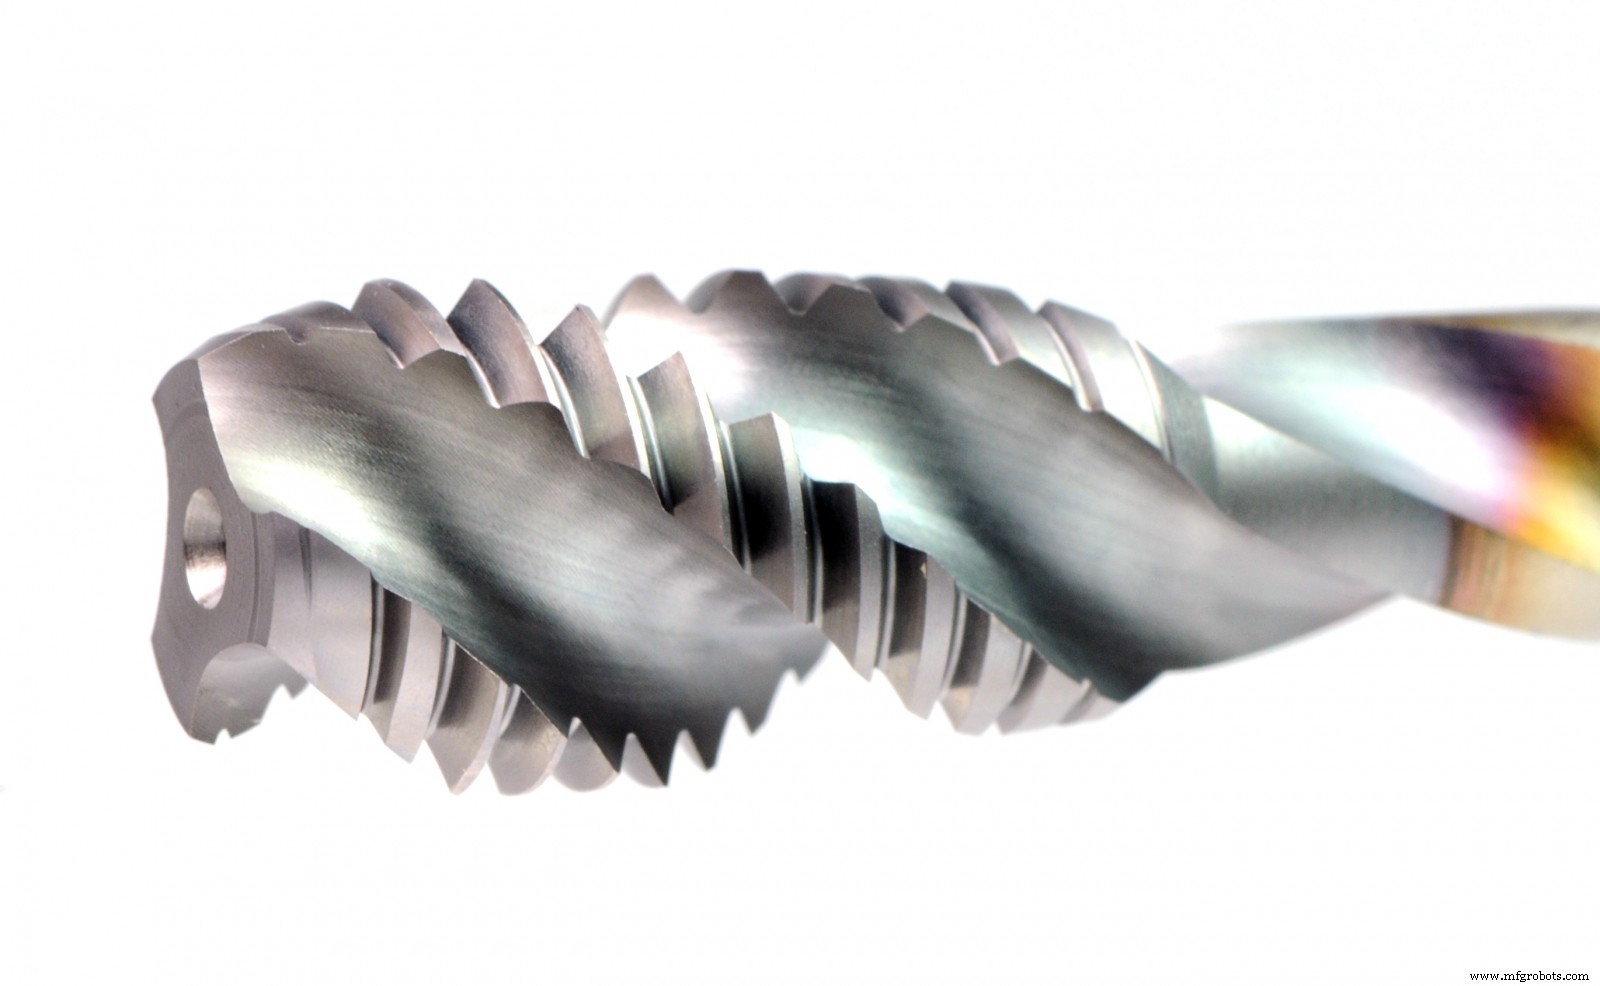
Hervorragende Gewindebohrer
Fallen Gewindefräsen und Rollgewinden aus, bleiben Schneidgewindebohrer. Glücklicherweise haben Emuge und andere Schneidwerkzeughersteller ein breites Angebot an Universal- und werkstoffspezifischen Gewindebohrern entwickelt, die Späne auch in Sacklöchern hervorragend nach oben und heraus befördern. Kyle Matsumoto, Produktmanager bei OSG USA Inc., empfiehlt den A-Tap genau dafür.
Der A-Tap nutzt eine variable Führungsnut für stabile Spanbildung und beschleunigte Spanabfuhr. Das Ergebnis ist ein vorhersehbarer, spiralförmiger Span – ganz anders als das verdrehte „Vogelnest“, das so oft Gewindeoperationen stört. Das Werkzeug soll zudem eine außergewöhnlich scharfe Schneide haben, was die Spanform weiter stabilisiert und Anhaften verhindert. Beides schafft eine glatte Gewindeoberfläche, die durchlaufende Späne weniger leicht verhakt, und verbessert die Teilequalität.
„Die variable Spiralwinkel-Geometrie ermöglicht uns, direkt an der Anschnittzone des Gewindebohrers – wo die gesamte Schneidarbeit stattfindet – einen schärferen Winkel zu erzeugen“, sagt Matsumoto.
„Das macht nicht nur die Schneidwirkung geschmeidiger, sondern hält die Späne auch schön kompakt“, fügt er hinzu. „Und gegen Ende der Nut nimmt der Spiralwinkel ab, was den Spanaustrag beschleunigt. Der A-Tap ist für Stähle und rostfreie Stähle ausgelegt, funktioniert aber auch gut in Gusseisen und härteren Materialien bis ca. 35 HRC.“
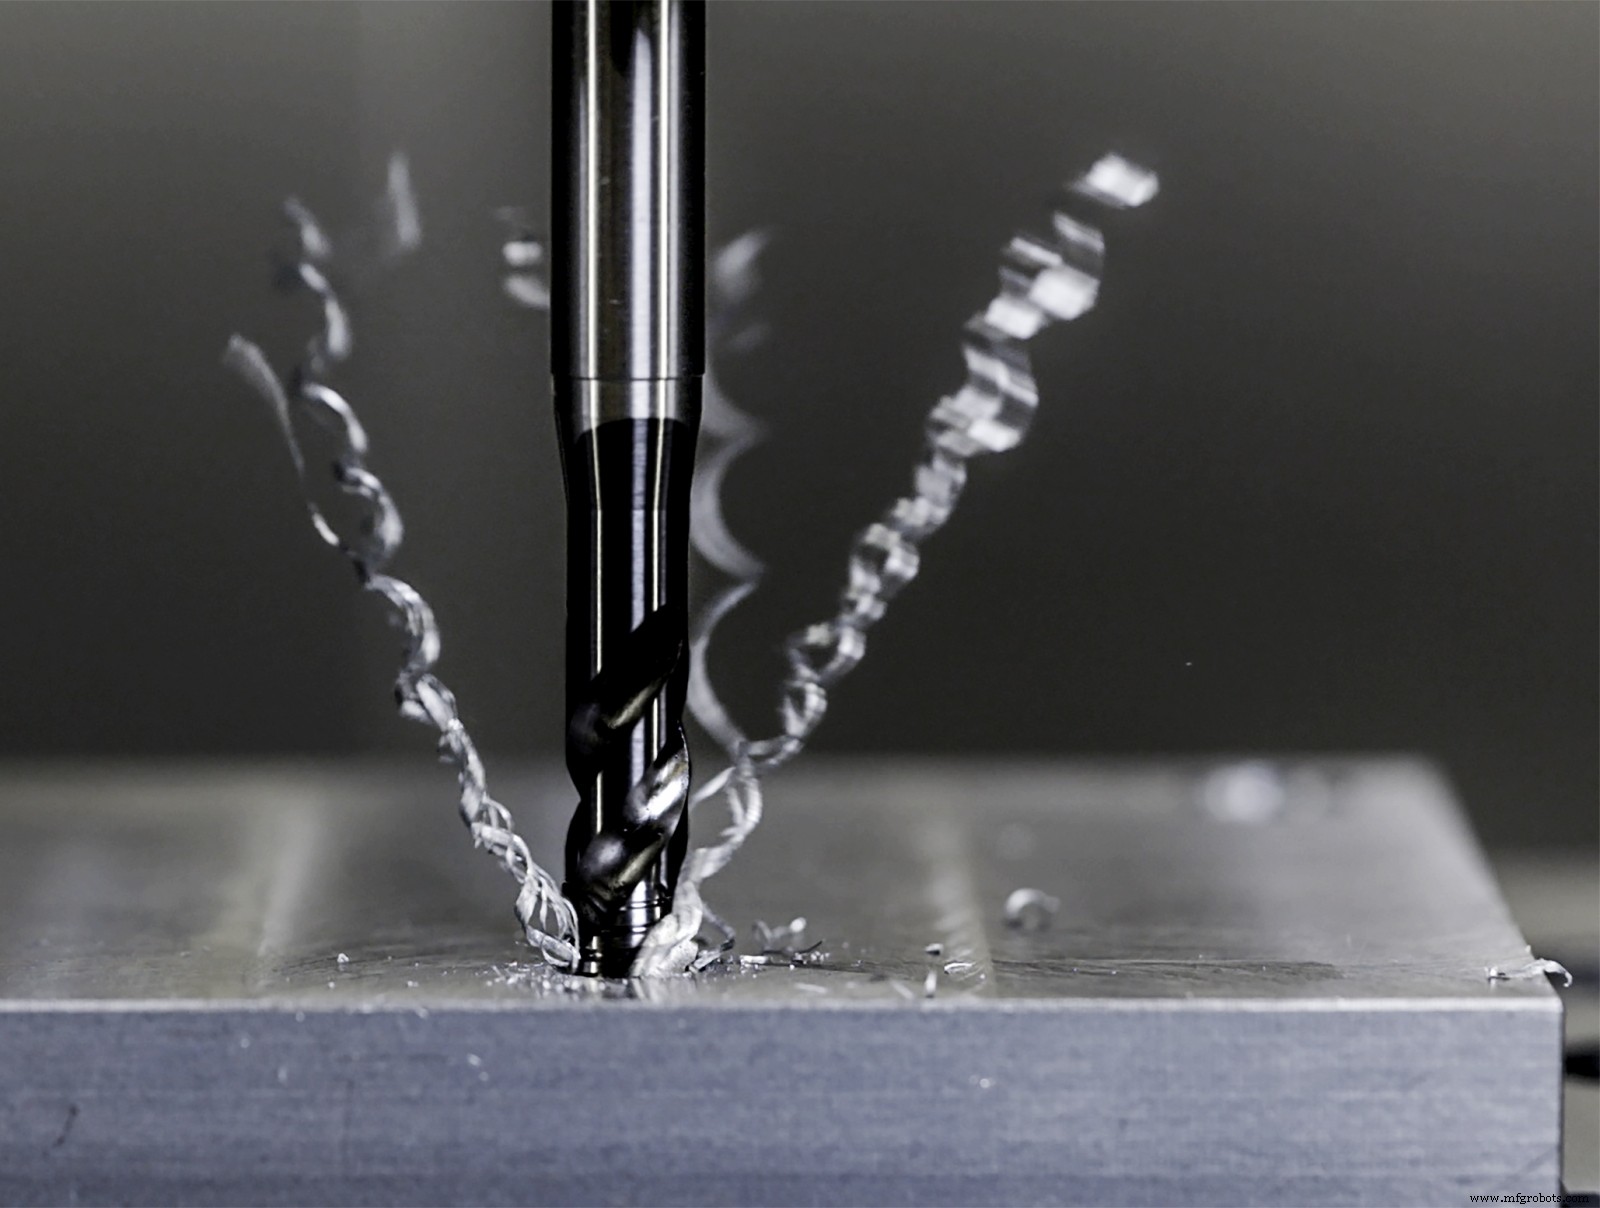
„Glückliche Späne“ machen!
Paul Motzel, Produktmanager für Gewindewerkzeuge bei Guhring Inc., hat eine ähnliche Lösung. Die Pionex-Serie von Guhring ist in Schneid- und Rollform erhältlich. Je nach Werkzeug sind diese typischerweise mit den firmeneigenen Sirius- oder Slidur-Beschichtungen behandelt, um Reibung zu reduzieren und Spanabfuhr zu unterstützen. Pionex-Gewindebohrer werden nach dem Schleifen gehont und poliert, dann nach der Beschichtung erneut poliert – alles für eine glatte, starke Schneide und längere Standzeit. Motzel erwähnt zudem, dass die Rollform-Version des Pionex weniger Flächenkontakt und eine Schmiernut hat, die die Gewindeschneidkräfte um 30 Prozent reduziert.
„Vor vielen Jahren sagte mir ein Kollege in Deutschland: Ein guter Span ist ein glücklicher Span“, erzählt Motzel. „Das heißt: Er hat einen Ort, wohin er kann, und einen Weg, dorthin zu gelangen. Wenn man bedenkt, dass vielleicht 90 Prozent der Gewindeschneidprobleme spanbedingt sind, wird klar, dass er den Nagel auf den Kopf getroffen hat.“
Abgesehen von fortschrittlichen Beschichtungen und Werkzeuggeometrien weist Motzel darauf hin, dass einer der häufigsten Fehler die Wahl des falschen Gewindebohrertyps ist.
„Spitzgewindebohrer (Spiralspitzen) schieben den Span vorwärts und dürfen daher nie in Sacklöchern eingesetzt werden – selbst wenn unten viel Platz ist“, warnt er. „Sie sind für Durchgangsbohrungen konzipiert. Wenn sie nicht durchgehen, können hängende Späne hinter der Entlastungsfläche keilen und den Bohrer sprengen.“
„Die Lösung: Immer Gewindebohrer mit Spiralnut (Spiralflute) für Sacklöcher verwenden – ihr höherer Spiralwinkel hilft, Späne aus dem Werkstück zu befördern. Spitzgewindebohrer für Durchgangsbohrungen aufheben“, fügt er hinzu.
Welche Tipps, Tricks und Techniken können Sie zum Spanmanagement teilen? Teilen Sie Ihre Gedanken in den Kommentaren unten.
Industrietechnik
- Metallbearbeitungseffizienz steigern mit M.A. Fords TuffCut XT Schaftfräsern
- Spanbeherrschung meistern: 8 Expertentipps für sauberes, sicheres Bohren
- Werkzeugstandzeit maximieren & Produktivität steigern: 5 bewährte Strategien
- Maschinenproduktivität maximieren mit Experten-Chip-Dünnungstechniken
- Gewindeschneiden-Effizienz und Teilequalität steigern: Expertenstrategien & Werkzeugauswahl
- Produktionseffizienz maximieren mit OEE-Software: Tracken & Produktivität steigern
- Maschinenverfügbarkeit meistern: Berechnung und Strategien zur Steigerung
- Effektives Fabrikunfallmanagement: Strategien zur Risikominderung & Kontinuitätssicherung
- Ausfallzeiten reduzieren, Produktivität steigern: Bewährte Strategien
- Industrielle Produktivität & Qualität steigern: Bewährte Strategien für Fertigungserfolg