



Enge Toleranzen meistern: 6 Expertentipps für Präzisionsbearbeitung
Es gibt wenige Dinge, die ein Zerspaner mehr mag, als wenn er eine Zeichnung sieht und dies liest: ±0,005″. Fünf Hundertstel Zoll zu halten ist Kinderspiel für jeden guten Zerspaner – sie könnten das Teil praktisch mit geschlossenen Augen fräsen. Doch dann gibt es Jobs, die anspruchsvoller sind. Fügen Sie eine Null hinzu, und Sie haben: 0,0005″. Fünf Zehntausendstel Zoll zu halten ist eine ganz andere Geschichte. Es ist der Unterschied zwischen der Dicke eines menschlichen Haares und eines weißen Blutkörperchens. Wenn es um enge Toleranzen geht, hier ein paar Empfehlungen, die Ihre Teile in der Toleranz halten.
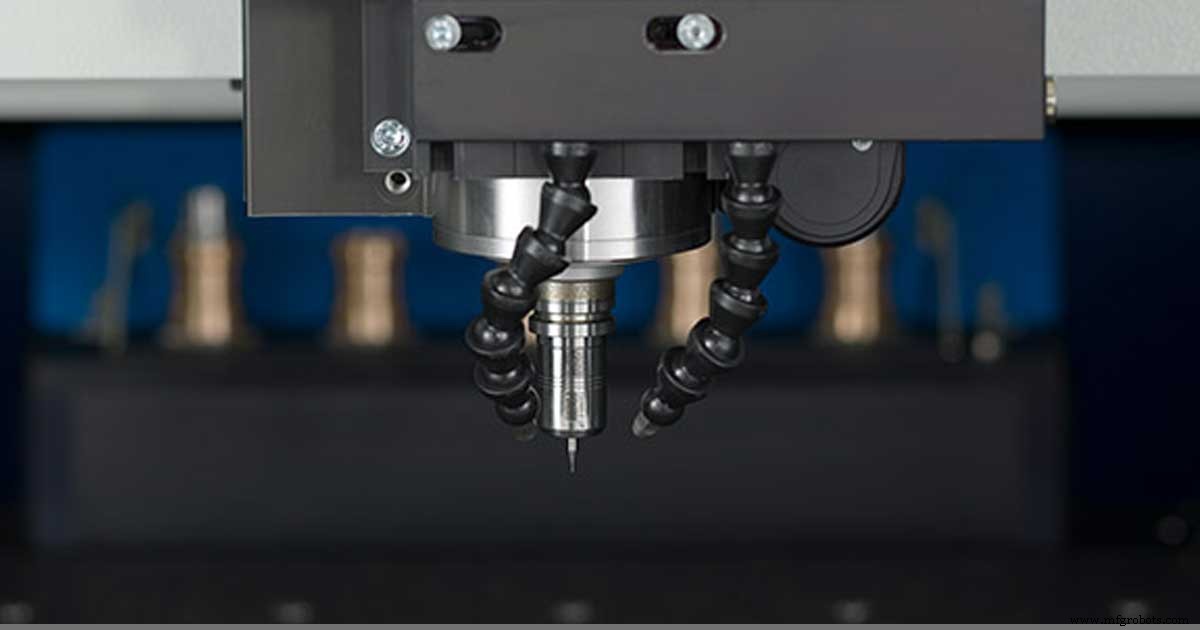
1. Spindel aufwarmen für enge Toleranzen
Führen Sie ein Aufwärmprogramm aus – Während dies Standardprozedur bei den meisten CNC-Maschinen ist, ziehen Sie etwas Anstrengenderes in Betracht. Ein typisches Verfahren wärmt nur die Spindel auf, was kritisch ist, um Fett zu verteilen und vorzeitigem Lagerausfall vorzubeugen. Aber Sie müssen auch den internen Komponenten erlauben, eine stabile Betriebstemperatur zu erreichen, um thermische Ausdehnung zu berücksichtigen. Das alles ist fein, wenn Sie nur enge Toleranzen in der Z-Achse halten wollen, aber wenn Sie das Spindelaufwärmen mit Maschinenbewegung in allen Achsen kombinieren, hilft das noch weiter. 10–20 Minuten mit allen bewegten Komponenten laufen lassen bringt die Komponenten auf Idealtemperatur und mildert die Auswirkungen thermischer Ausdehnung während des Fräsens. Egal was: Am Ende Ihres Aufwärmens messen Sie alle Werkzeuge für absolute Präzision und enge Toleranzen.
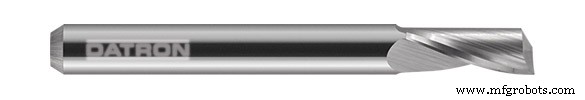
2. Werkzeugauswahl für enge Toleranzen
Wählen Sie Ihre Werkzeuge sorgfältig – Bei diesen gnadenlosen Toleranzen seien Sie bei Ihrer Werkzeugwahl entgegenkommend. Sie sollten spezifische Werkzeuge für Schruppen und Finishen haben, sodass das Schruppwerkzeug den Hauptverschleiß trägt, während das Finishwerkzeug nur für die letzten Bahnen reserviert bleibt – das gewährleistet einen reproduzierbaren Prozess für präzise Teile.
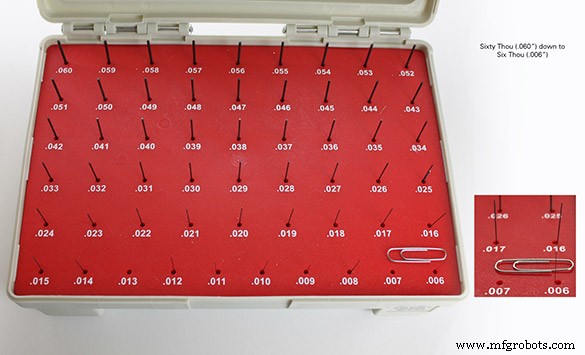
Lehrdorne können verwendet werden, um ein untermaßiges Feature vor der Bearbeitung auf exakte Größe zu vermessen.
3. Korrektur für enge Toleranzen
Korrigieren Sie Ihre Werkzeuge – Werkzeughersteller sind nicht perfekt, daher konstruieren sie ihre Werkzeuge etwas nachgiebig. Sie wissen: Wenn Sie etwas mit ihren Werkzeugen fertigen, sind Sie glücklicher, wenn das geschnittene Feature untermaßig statt übermaßig ausfällt. Genau wie beim Haarschnitt: Sie können noch was wegnehmen, aber nicht wieder draufsetzen. Da Sie das wissen, sollten Sie sicherstellen, dass das Erste, was Sie bei der Einrichtung eines Präzisionsjobs tun, das Einstellen Ihres tatsächlichen Werkzeugdurchmessers ist. Das können Sie auf verschiedene Weisen tun, meine bevorzugte Methode: Ein Feature fräsen und dann mit präzisen Messmitteln die Dimension prüfen – Lehrdorne oder Endmaße eignen sich gut. Es ist einfach: Wenn Sie ein 0,250″-Loch mit einem 0,236″-Werkzeug interpolieren und nur ein 0,248″-Lehrdorn passt, ist Ihr Werkzeug um 0,001″ untermaßig (nehmen Sie die Hälfte des Wertes, da es auf jeder Seite untermaßig ist). Sie würden Ihren Durchmesser auf 0,235″ korrigieren, entweder über Ihre CAM-Software oder mittels Werkzeugkorrekturbefehlen in Ihrer Schnittdatei.
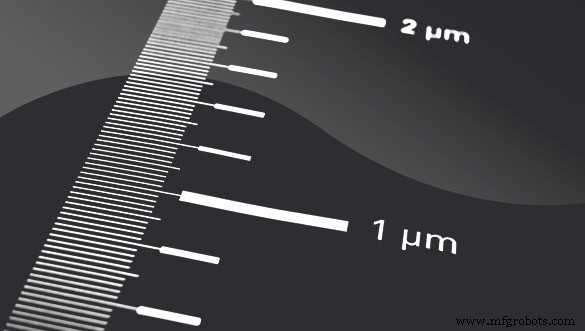
4. Temperatur für enge Toleranzen
Thermisch stabilisieren – Das ist einer der wichtigsten Punkte auf dieser Liste für enge Toleranzen, weil er einen riesigen Unterschied machen kann, ohne dass Sie es bemerken. Achten Sie darauf, wo Ihre Maschine steht. Nahe einem Fenster? Scheint die Sonne tagsüber darauf? Schaltet die Klimaanlage nachmittags ein und bläst kalte Luft auf das Maschinengehäuse? Lagert Ihr Material in einem schwülwarmen Lager, wird dann in eine kühle 20 °C Umgebung gebracht? Das alles wirkt harmlos, kann aber riesige Schwankungen in Ihrem Prozess erzeugen. Thermische Ausdehnung oder Kontraktion der Fräsmaschine oder des zu schneidenden Materials kann große Abweichungen erzeugen. Stellen Sie all das unter Kontrolle – halten Sie Maschine und Material in klimatisierter Umgebung, unbeeinflusst von Sonnenlicht, und Sie ernten die Belohnung: Prozesskonstanz.
5. Kalibrierung für enge Toleranzen
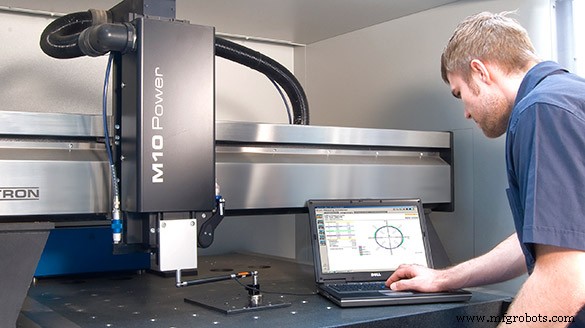
Kalibrieren Sie Ihre Ausrüstung – Wenn Sie all das oben getan haben, aber es noch *genau so viel* enger brauchen, ziehen Sie den Hersteller in Betracht. Nachdem eine Maschine gebaut, geliefert, vom LKW gekippt, herumgeschoben, nivelliert und tausende Stunden genutzt wurde, verschieben und setzen sich Dinge. Unvermeidlich. Glücklicherweise gibt es diverse Geräte – Granitwinkel oder der Renishaw Ballbar –, die helfen, die Zügel an Ihrer gelockerten Maschine wieder anzuziehen, um enge Toleranzen zu halten. Wir führen gerne einen Ballbar-Test durch und justieren als Teil der jährlichen Wartung – so halten Sie die Maschinenpräzision an der kurzen Leine. Zudem stellen diese jährlichen Services sicher, dass Lager fest und geschmiert, Riemen korrekt gespannt und Antriebsmotoren gesund sind – alles wichtige Faktoren für eine präzise Maschine.
6. Linearmesssysteme für enge Toleranzen
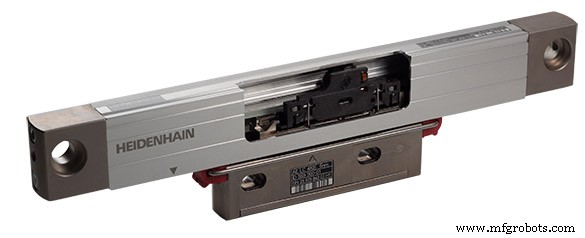
Wenn alles andere fehlschlägt: Messsysteme! – Wenn Sie alles auf dieser Liste getan haben und immer noch kämpfen, ist es vielleicht an der Zeit, eine Maschine mit Linearmesssystemen in Betracht zu ziehen. Ihre typische CNC-Maschine nutzt den Antriebsmotor-Encoder als primäre Methode zur Verfolgung der absoluten Position, was durch Unvollkommenheiten im Kugelgewinde oder thermische Diskrepanzen fehlerhaft sein kann. Linearmesssysteme ändern das – typischerweise werkseitig installiert, bestehen sie aus zwei Hauptkomponenten: der Messskala und dem Lesekopf. Vereinfacht: Die Skala ist wie ein hochpräzises Lineal, das die Maschine ständig lesen, vergleichen und Abweichungen korrigieren kann. An unserer M10Pro ermöglicht dies eine 25 % engere Positioniertoleranz, 20 % Verbesserung der Wiederholbarkeit und 85 % Reduktion des Rückschlags.
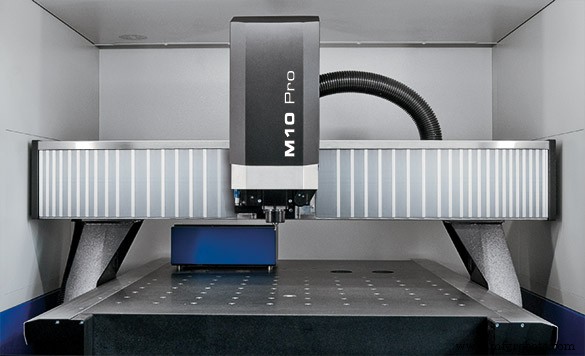
Die DATRON M10 Pro verfügt über Linearmesssysteme für zusätzliche Präzision und Genauigkeit.
Hoffentlich leiten Sie diese Tipps gut den langen, kurvigen, holprigen (aber dennoch lohnenden!) Weg der Hochpräzisionsbearbeitung und dem Halten enger Toleranzen.
Erfahren Sie in diesem Beitrag von HEIDENHAIN drei Dinge, die enge Toleranzen beeinflussen.
CNC-Maschine
- 6 bewährte Strategien, um Eisen und Stahl rostfrei zu halten
- 5 Expertentipps für präzises Blechdesign
- Effizienz maximieren: 4 bewährte Tipps für Ihren Wasserstrahlschneider
- 7 Expertentipps zur Auswahl der idealen Werkstatt (Machine Shop)
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- 6 wesentliche Tipps zur Maximierung von Leistung und Langlebigkeit industrieller Krane
- Den richtigen Industriekompressor wählen: Expertentipps
- Experten-Design-Richtlinien für hochwertigen Spritzguss
- Expertenrat zum Aluminiumschweißen: Profi-Tipps & Best Practices
- Wichtige Minibagger-Wartungstipps: Kompaktes Gerät reibungslos am Laufen halten