



Konsistente Schnitttiefe meistern: 4 bewährte Techniken für CNC-Bearbeitung
4 Wege zu konsistenter Schnitttiefe (auch auf Oberflächen, die alles andere als eben sind): Für Ihre CNC ist die Welt Friede, Freude, Eierkuchen: Ihr Schneidwerkzeug biegt oder verschleißt nie, Ihre Spannung ist starr und vibrationsfrei, und die Werkstückoberfläche ist perfekt eben. Wir hier in der realen Welt mit grauen Zellen wissen, dass die Wahrheit alles andere als perfekt ist – Werkzeuge verschleißen, Spannteile federn, und die Oberfläche, die Sie gleich bearbeiten wollen, ist etwa so eben wie die gute Erde selbst.
Das Video oben erklärt alles!
Video mit freundlicher Genehmigung von #rapiddtm – besuchen Sie sie auf Facebook!
Wenn Sie unserem Blog folgen, wissen Sie bereits, dass wir über die Beherrschung von Werkzeugbiegen gesprochen und Tipps zu Best Practices bei der Spanntechnik gegeben haben. Heute behandeln wir ein paar Tricks, um eine konsistente Schnitttiefe beim Gravieren, Markieren oder Fräsen von Oberflächen zu halten, die nicht gerade das Paradebeispiel für Ebenheit sind.
Ebenheit definieren:
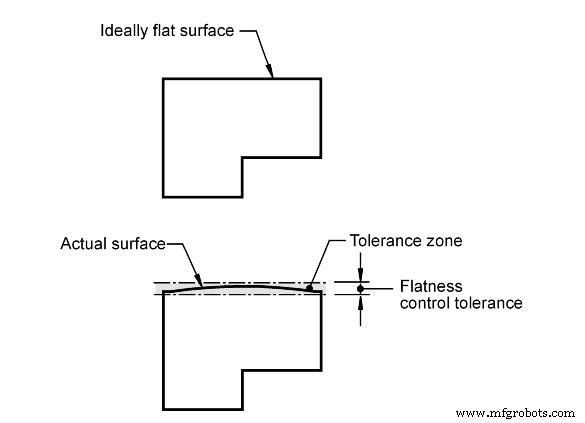
Einfach ausgedrückt beschreibt der Begriff „Ebenheit“ einen Bereich zwischen zwei parallelen Linien, innerhalb dessen eine Oberfläche liegen muss. Diese Spezifikation arbeitet oft mit anderen Maßangaben auf der Zeichnung zusammen, um den Bereich möglicher Lagen einer gegebenen Oberfläche zu beschreiben:
Bildquelle: https://www.engineeringessentials.com/gdt/flatness/flatness.htm
Wie Sie vielleicht bereits realisiert haben, ist keine Oberfläche perfekt eben – tatsächlich kommen sehr wenige auch nur annähernd an perfekte Ebenheit heran – und bei Fertigungsteilen kostet Ebenheit Geld. Wenn sie also nicht eben sein muss oder die Zeichnung sie nicht als eben definiert, müssen Sie davon ausgehen, dass sie es wirklich nicht ist. Je nachdem, was Sie mit einer bestimmten Oberfläche vorhaben, wird deren Ebenheit (oder Fehlen derselben) eine Schlüsselrolle in Ihrer Frässtrategie spielen.
Konsistente Schnitttiefe Methode 1: Oberfläche qualifizieren
Wenn Sie es tun können, ist das Qualifizieren der Oberfläche bei weitem der einfachste und sicherste Weg, um sicherzustellen, dass die Oberfläche, an der Sie arbeiten wollen, hinreichend eben und wahr ist. Eine Oberfläche zu qualifizieren ist nur fancy Zerspanersprache für: die gesamte Oberfläche plandfräsen, wobei Sie jeweils ein paar Hundertstel abtragen, bis die ganze Oberfläche in puncto Ebenheit vernünftig einheitlich ist. Ein Qualifikationsdurchgang ist oft der erste Schritt, den Sie sehen, wenn Sie einen Fräsprozess in der Werkstatt oder online beobachten – und das aus mehreren Gründen, nicht zuletzt, um die Ebenheit der betreffenden Oberfläche sicherzustellen.
Wenn Sie mit einem Rohling oder Rohmaterial beginnen, ist das Qualifizieren der Oberfläche fast immer eine Option und allgemein einfach gute Zerspanerpraxis. Manchmal ist es jedoch schlicht keine Option – etwa bei Druckgussmaterial, Schmiedeteilen oder bereits fertigen Teilen, die nur Markierung oder Seriennummer benötigen. In diesen Fällen muss eine andere Strategie her, um ein gutes Ergebnis zu erzielen.
Konsistente Schnitttiefe Methode 2: Federbelastetes Gravurwerkzeug
Wenn Sie nur eine grundlegende Gravur oder Teilemarkierung benötigen und Ihre Oberfläche etwas „überall hin“ verläuft, könnte ein federbelastetes Gravurwerkzeug genau das Richtige sein. Federbelastete Werkzeuge gibt es in verschiedenen Ausführungen, die beliebtesten sind eine federbelastete Version eines traditionellen Spaltenschaft-Gravurwerkzeugs und ein federbelastetes „Ziehgravurwerkzeug“, auch „Ritzel“ genannt.
Federbelastetes Gravurwerkzeug: Dieses Werkzeug hilft Ihnen, bei einfachen Gravuraufgaben im grünen Bereich zu bleiben.
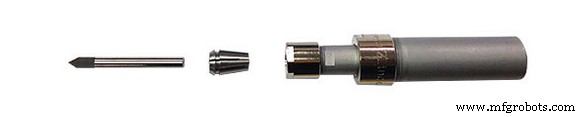
Federbelastete Gravurwerkzeuge beinhalten ein komprimierbares mechanisches System zwischen Spindelanschluss und Schneidwerkzeug. Diese Werkzeugbaugruppen haben meist 0,20″ bis 0,40″ Federweg, sodass sie einen ziemlich dramatischen Z-Höhenunterschied ausgleichen können, während sie einen konstanten Andruck auf das Werkstück halten. Federbelastete Gravurwerkzeuge nutzen einen spitzen Spaltenschaft-Gravurfräser und können so verschiedene Gravurbreiten und -tiefen erzeugen. Ziehgravur- oder Ritzelwerkzeuge werden buchstäblich nur über eine Oberfläche gezogen und sind nicht dafür ausgelegt, eine Drehbewegung in den Prozess einzubringen. Daher sind Ritzelwerkzeuge wirklich nur für sehr flache Teilemarkierungen geeignet.
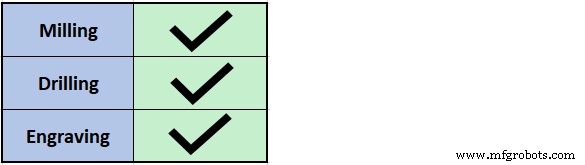
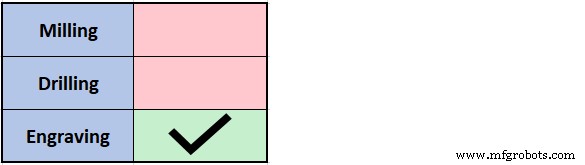
Während diese Werkzeuge bei Fräs- oder Bohranwendungen wenig helfen, performen sie sehr gut bei flachen bis mitteltiefen Teilemarkierungen. Es gibt jedoch Nachteile: Eine gängige Schaftgröße ist ¾″, was für manche Spindeln zu groß sein kann. Da es sich um mechanische Baugruppen handelt, sind sie meist auf 10.000 min⁻¹ begrenzt. Diese Begrenzung kann Sie zwingen, den Vorschub zu reduzieren, was die Zykluszeit erhöht.
Wenn Sie also tausend Guss-Aluminiumteile seriell nummerieren müssen, erledigt ein federbelastetes Werkzeug wahrscheinlich den Job. Planen Sie jedoch Fräs- oder Bohrvorgänge oder erfordert der Job tiefe, breite oder komplexe/hochwertige Gravuren, müssen Sie auf andere Methoden zurückgreifen.
Konsistente Schnitttiefe Methode 3: Tastsonde zur Vermessung unebener Flächen
Oberflächenvermessung per Tastsonde beinhaltet normalerweise, der Maschine einige Basisdaten zum gewünschten Prüfbereich zu geben: Größe des Prüfbereichs, Rasterabstand der Prüfpunkte usw. Daraufhin tastet die Maschine das Werkstück so oft an, wie nötig, um den angegebenen Bereich mit dem gewünschten Raster abzutasten. Nach Abschluss des Tastzyklus nimmt die Maschinensteuerung die für eine ebene 2D-Oberfläche programmierte Schnittdatei und modifiziert sie mit der während des Tastzyklus ermittelten Z-Höhenvariation des Werkstücks. So variiert die Schnitttiefe des Fräsers automatisch beim Fräsen oder Gravieren auf der Oberfläche, sodass Sie eine konsistente Schnitttiefe erhalten, unabhängig von Z-Höhenvariationen der Oberfläche.
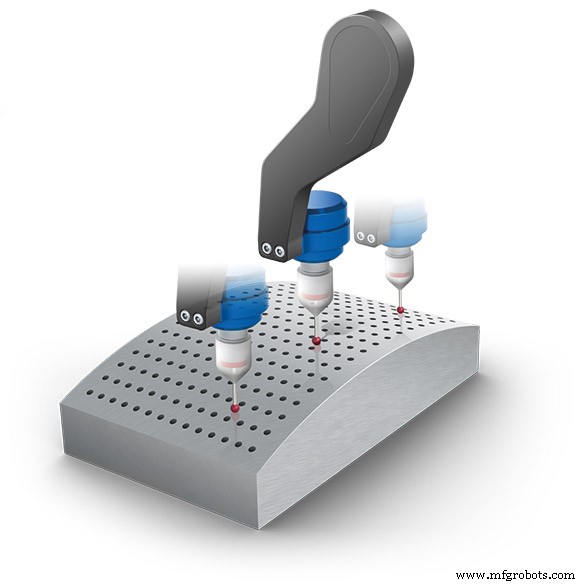
Nicht alle CNC-Maschinen bieten Tastsonde, und Flächenvermessung ist nicht immer eine Option, wenn sie es tun. Aber wenn Ihre Maschine Tastsonde und Flächenvermessung hat, ist es keine schlechte Idee, sich damit vertraut zu machen – man weiß nie, wann es nützlich sein könnte.
Konsistente Schnitttiefe Methode 4: CMM-Flächenvermessung und Bildprojektion im CAM
Wenn alles andere fehlschlägt … wenn Sie die Oberfläche nicht qualifizieren können, wenn ein federbelastetes Werkzeug nicht tut, was Sie brauchen, und Ihre CNC-Maschine keine Tastsonde hat, wenn Sie ein CMM herumstehen haben, das verfügbar ist, und Sie nichts dagegen haben, eine Menge CAM-Arbeit zu machen, gibt es eine Option als letzten Ausweg.
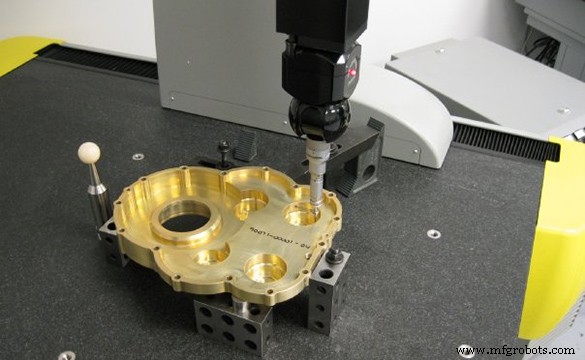
Foto oben mit freundlicher Genehmigung von #rapiddtm – besuchen Sie sie auf Facebook!
Die Verwendung eines CMM zur Flächenvermessung, um Höhenunregelmäßigkeiten zu kompensieren, ist dem Vorgehen an der CNC-Maschine selbst sehr ähnlich – jedoch ohne den Luxus, dass Vermessung, Fräsen und NC in einem integriert sind, wird der Prozess deutlich arbeitsintensiver.
Der Prozess ist so umfangreich, dass man leicht einen ganzen Artikel allein dafür schreiben könnte. Um prägnant zu bleiben, fasse ich ihn in einer Schritt-für-Schritt-Zusammenfassung zusammen:
- 1. Werkstück auf dem CMM aufspannen
- 2. Manuell so viele Punkte messen, wie nötig, um die volle Oberflächenvariabilität im Arbeitsbereich zu erfassen
- 3. Resultierende Punktwolke in Ihre CAD-Software exportieren
- 4. Splines durch die gemessenen Punkte legen, um eine 3D-Oberflächenkarte zu erstellen
- 5. 3D-Oberflächenkarte in CAM-Software exportieren
- 6. Grafik / Fräsfeatures auf die 3D-Oberfläche projizieren
- 7. Benötigte Werkzeugbahnen generieren und Schnittdatei an CNC posten
- 8. Werkstück auf CNC spannen und Teil laufen lassen
Klarstellung: Dieser Prozess müsste für jeden einzelnen Teilelauf zu 100 % wiederholt werden. Wie Sie wahrscheinlich erkennen, kann diese Methode einen Job, der mit Tastsonde an der Maschine in etwa einem Tag erledigt wäre, leicht auf mehrere Tage strecken – allein wegen der mühsamen Natur der CMM-Vermessung.
Nichts in dieser Welt ist perfekt – aber die Fähigkeit, Unvollkommenheiten zu managen, um unabhängig von den Umständen ein gutes Ergebnis zu erzielen, ist eine der Eigenschaften, die gute Zerspaner von großartigen trennt. Ich hoffe, die in diesem Beitrag beschriebenen Methoden geben Ihnen einen Vorteil, wenn Sie das nächste Mal einem Werkstück gegenüberstehen, das eher wie ein Kartoffelchip als wie ein Pfannkuchen aussieht.
CNC-Maschine
- Praktische Strategien zur Emissionsreduzierung in Lagerhaltung und Distribution
- 3 bewährte Strategien für E-Händler zur Senkung der Versandkosten und Begeisterung der Kunden
- 8 häufige Fehler, die die Schaftfräser-Standzeit verkürzen
- Schnitttiefe meistern: Peripherie-, Nuten- & HEM-Strategien für präzises Fräsen
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Werkzeugstandzeit maximieren & Produktivität steigern: 5 bewährte Strategien
- Wasserstrahlschneiden: Das ultimative vielseitige Werkzeug für jeden Fertigungsbetrieb
- Bewährte Strategien zur Verlängerung der Stempellebensdauer und Minimierung von Ausfallzeiten
- Stanzwerkzeuge langlebiger machen: 5 bewährte Strategien zur Lebensdauerverlängerung
- G76 Gewindeschneidzyklus meistern: Volle Kontrolle über Durchgänge & Schnitttiefe