



Den richtigen Bohrer für die präzise Teilefertigung wählen
Ein Bohrer ist ein spezielles Werkzeug zum Bohren von Löchern in oder durch Produkte und Materialien. Er gibt es in verschiedenen Formen, Größen, Abmessungen und Designs. Daher existieren unterschiedliche Bohrerarten, jede mit spezifischen Anwendungen.
Angesichts der Vielfalt an Bohrertypen und ihren einzigartigen Einsatzbereichen kann die Auswahl des richtigen Werkzeugs herausfordernd sein. Dieser Artikel stellt die verschiedenen Bohrerarten und ihre Anwendungen in der Teilefertigung vor.
Was sind Bohrer?
Ein Bohrer ist ein an eine Bohrmaschine angehängtes Schneidwerkzeug mit einer scharfen Schneidspitze, das Löcher in Materialien oder Produkte bohren kann. Er ist eine wesentliche Komponente beim Bohren und Ausbohren.
Aufbau eines Bohrers
Jeder Bohrertyp ist einzigartig, dennoch teilen sie dieselben grundlegenden Bestandteile mit geringfügigen Abweichungen. Folgende Teile sind allen in der Teilefertigung verwendeten Bohrertypen gemeinsam:
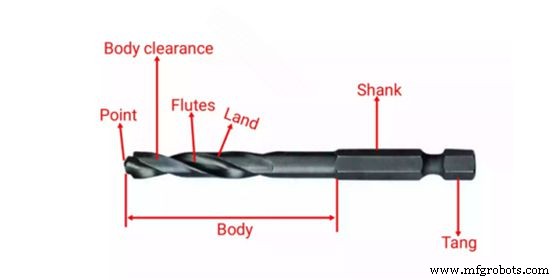
- Schaft (Body): Der Teil zwischen Schaftende und Spitze
- Spitze (Point): Kegelförmiger Endpunkt des Bohrers mit 180°-Winkel
- Schaftende (Shank): Der Teil, der in die Bohrmaschine eingespannt wird
- Zapfen (Tang): Der äußerste Teil des Schaftendes, der in die Spindel der Bohrmaschine passt
- Spiralnuten (Flutes): Spiralförmige, helikale oder gerade Nuten am Bohrer-Körper. Sie besitzen eine Schneide, formen Späne zu Locken für leichte Abfuhr und ermöglichen Kühlmitteleintritt
- Land (Land): Auch "Fase" genannt – der Teil des Körpers mit den Nuten
- Kernabstand (Body Clearance): Körperteil mit kleinerem Durchmesser als der Bohrer. Reduziert Reibung zwischen Bohrer und Bohrung
- Steg (Web): Der die beiden Nuten trennende Teil
- Hals (Neck): Verbindet Schaftende und Körper
Arten von Bohrern
In der Teilefertigung werden verschiedene Bohrerarten verwendet, klassifiziert in zwei Hauptkategorien: Beschichtung und Werkstückmaterial. Im Folgenden eine Einführung in die Bohrerarten jeder Kategorie.
Kategorie #1: Beschichtete Bohrer
Beschichtungen sind Materialien, die auf ein Teil aufgebracht werden, um dessen funktionale oder ästhetische Eigenschaften zu verbessern – eine der Hauptkategorien bei Bohrern. Hier die Typen dieser Kategorie:
1.1 Titanitrid-beschichtete Bohrer
Mit Titanitrid beschichtete Bohrer sind hart, schnell, langlebig und eignen sich für das Bohren von harten und weichen Metallen. Aufgrund ihrer Eigenschaften finden sie breite industrielle Anwendung. Der Nachteil: Sie lassen sich nach Verlust der Schneide nicht wiederherstellen, es sei denn, die Beschichtung wird erneuert.
1.2 Titankohlenstoffnitrid-beschichtete Bohrer
Diese Bohrer ähneln Titanitrid-Bohrern, sind jedoch gleitfähiger mit charakteristischer blauer oder violetter Farbe. Sie bieten erhöhte Härte und werden 주로 für das Bohren harter Materialien eingesetzt.
1.3 Titan-Aluminium-Nitrid-beschichtete Bohrer
Mit Titan-Aluminium-Nitrid beschichtete Bohrer weisen hohe Stabilität auf und eignen sich für das Bohren von Edelstahl, Stahl und anderen Materialien bei hohen Temperaturen. Nicht geeignet für Aluminiumbohrungen.
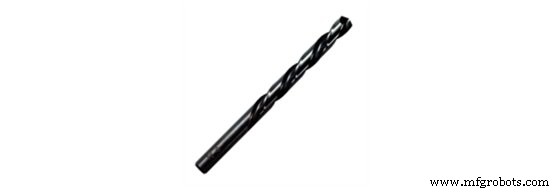
1.4 Schwarzoxid-beschichtete Bohrer
Schwarzoxid ist eine kostengünstige Beschichtung für Schnellarbeitsstahl. Sie macht Bohrer hitzebeständig, rost- und korrosionsbeständig sowie reibungsarm. Durch die verringerte Reibung wird das Bohren erleichtert. Schwarzoxid-Bohrer eignen sich für Stahl, PVC, Acryl, Ahorn, Nylon u. a. und gelten als beste Universalbohrer.
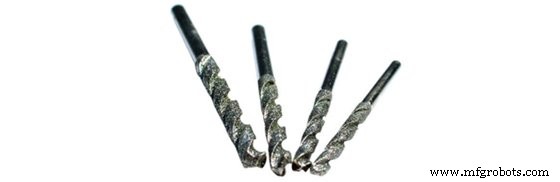
1.5 Diamantbeschichtete Bohrer
Diamantbeschichtete Bohrer besitzen die höchste Härte in dieser Kategorie. Sie eignen sich für harte Materialien wie Metalle sowie für hochpräzises Bohren in Materialien wie Glas, Seeglas u. a.
Kategorie #2: Bohrer für verschiedene Werkstückmaterialien
Viele Bohrerarten werden nach den Materialien klassifiziert, in die sie bohren können. Vier gängige Unterkategorien: Universal, Metall, Holz und Sonstige. Folgend die Bohrerarten jeder Unterkategorie mit Anwendungen.
2.1 Bohrer für universelle Werkstücke
Diese Bohrer eignen sich für alle Materialien. Vier gängige Universalbohrer in der Teilefertigung:
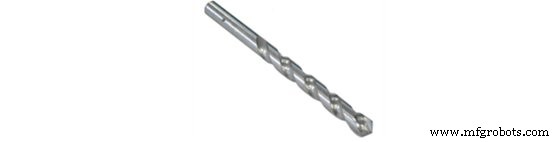
- Spiralbohrer (Twist Drill Bit)
Diese Bohrer verfügen über einen zylindrischen Schaft und eine helikale Nut – ähnlich einem Korkenzieher – und bohren schnell und präzise. Die Helixnut kontrolliert Bohrstaub während der Arbeit. Spiralbohrer sind die häufigsten Bohrer mit breiter industrieller Anwendung für Holz und Wände.
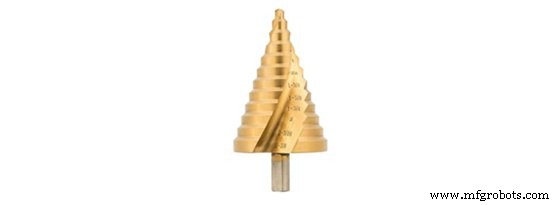
- Stufenbohrer (Step Drill Bit)
Ein Stufenbohrer ist maßgefertigt, konisch geformt und besitzt eine gerade oder angewinkelte Laufnut. Die Nut sorgt für Spanabfuhr während des Bohrens. Stufenbohrer eignen sich für weiche Materialien wie Aluminium. Durch die Maßanfertigung sind sie teurer.
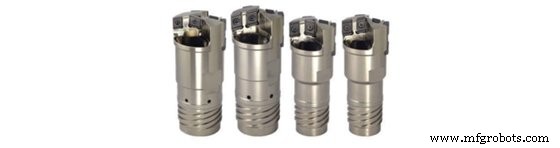
- Unibits
Ähnlich wie Stufenbohrer, aber mit gerader Laufnut. Ihr Design eignet sich für Lochvergrößerung und – wie Stufenbohrer – für effiziente Spanabfuhr. Unibits finden breite Anwendung im Blechbau und beim Bohren weicher Materialien wie Sperrholz.
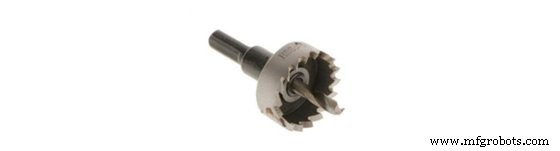
- Lochsägebohrer (Hole Saw Drill Bit)
Lochsägen sind Bohrer mit kurzen, offenen Zylindern und Sägezähnen an der Kante. Sie eignen sich zum Bohren durch dünne Materialien wie Holz und Blech.
2.2 Bohrer für Metallwerkstücke
Diese Bohrer eignen sich für metallische Materialien. Gängige Typen in der Teilefertigung:
- Zentrier- und Anbohrbohrer (Center and Spotting Drill Bit)
Auch Slocombe-Bohrer genannt – geeignet für Anbohrungen oder konische Einsenkungen am Werkstück.
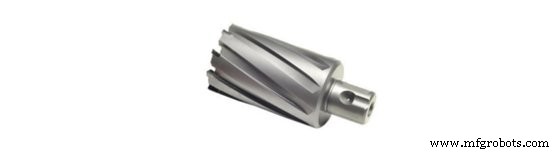
- Kernbohrer (Core Drill Bit)
Kernbohrer haben keine Schneidspitze und 3 bis 4 Nuten. Daher eignen sie sich für das Bohren in bereits vorhandene Bohrungen.
- Auswerferbohrer (Ejector Drill Bit)
Einzigartiges Design: Röhre in Röhre mit Hartmetallspitze. Geeignet für tiefe Bohrungen von 19–102 mm Durchmesser.
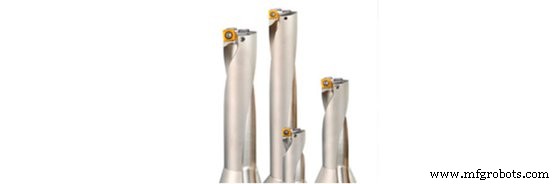
- Wendeschneidplattenbohrer (Indexable Drill Bit)
Teure Bohrer aus Hartmetall oder Keramik, prominent im CNC-Bohren. Verschleißfest mit mehreren Kühlkanälen für lange Lebensdauer. Schneiden Bohrungen bis zum Fünffachen ihres Durchmessers und beschleunigen den Bohrprozess.
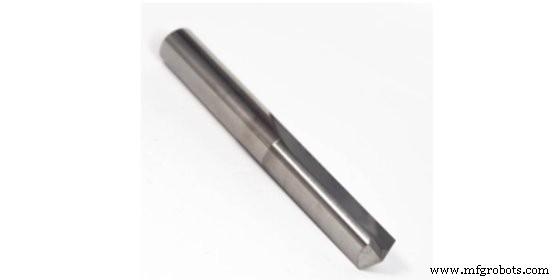
- Geradgenuteter Bohrer (Straight Fluted Drill Bit)
Ähnlich dem Spiralbohrer, jedoch mit paralleler Nut. Durch die parallele Nut werden Späne nicht ausgeworfen – was die industrielle Anwendung einschränkt. Dennoch geeignet für weiche Materialien wie Messing, Kupfer u. a. und einfach zu handhaben.
Weitere Bohrer dieser Unterkategorie: Senkbohrer, Auswerferbohrer, Linksdrallbohrer, Metallsenkbohrer.
2.3 Bohrer für Holzwerkstücke
Diese Bohrer eignen sich für Holz. Gängige Typen in der Teilefertigung:
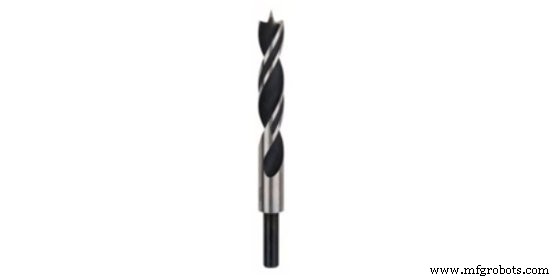
- Forstnerbohrer / Spitzbohrer (Brad Point Drill Bit)
Besitzen einen Zentrierdorn für präzise Bohrtiefe. Geeignet für Materialien, die hochpräzise Bohrungen erfordern, in Durchmessern von 3–16 mm. Für Holz und weiche Kunststoffe.
- Zentrierbohrer (Center Drill Bit)
Konischer, gewindeloser Bohrerspitze. Wichtig für Holzbearbeitung – wird gedreht, um Loch zu bohren. Hauptsächlich aus Weichstahl, ideal als Handwerkzeug.
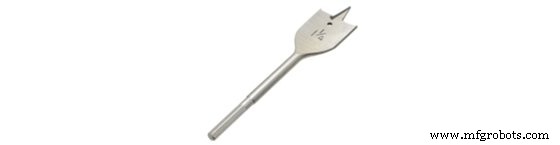
- Flachbohrer / Spatenbohrer (Wood Spade Drill Bit)
Langer Schaft, spatenförmiger Kopf mit Nadelspitze. Durchmesser 6–36 mm, geeignet für grobes Bohren in Holz.
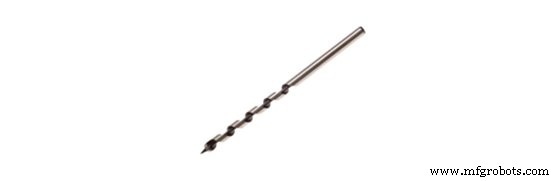
- Schneckenbohrer (Auger Drill Bit)
Bohren Löcher in hartes, trockenes Holz. Spezielles Design erfordert geringen Druck beim Bohren durch dickes Holz.
Weitere Typen: Gewindebohrer, Löffelbohrer, Topfbohrer.
2.4 Bohrer für andere Materialien
Für Steine, Beton, Keramik. Gängige Typen:
- Diamantbohrer (Diamond Drill Bit)
Design als Kombi aus Fräser und Bohrer. Stahlhülse mit Diamantsegment. Für diverse Materialien bei relativ niedriger Drehzahl.
- Steinbohrer (Masonry Drill Bit)
Für Bohrungen in Beton oder Stein. Durch Materialhärte häufiger Austausch nötig.
- Glasbohrer (Glass Drill Bit)
Erzeugen hohe Temperaturen, daher kurze Lebensdauer. Für Lochbohrungen bei niedriger Drehzahl.
Materialien für Bohrer
Verschiedene Materialien für Bohrerarten. Jedes Material verleiht einzigartige Eigenschaften durch seine mechanischen Merkmale – und damit einzigartige Anwendungen. Gängige Bohrerarten nach Material:
Schnellarbeitsstahl (HSS)
Besteht aus Wolfram, Chrom, Kohlenstoff, Vanadium. Höhere Härte, Festigkeit, Verschleiß- und Hitzebeständigkeit. "High-Speed Steel" durch Fähigkeit zum Hochgeschwindigkeitsbohren. Geeignet für Metall und Hartholz.
Kohlenstoffstahl
Kohlenstoffstahlbohrer können niedrig- oder hochkohlenstoffhaltig sein, je nach Kohlenstoffgehalt.
Niedrigkohlenstoffstahl: Für Weichhölzer, Kunststoffe, weiche Materialien – halten Schneide nicht gut.
Hochkohlenstoffstahl: Höhere Haltbarkeit durch Wärmebehandlung und Härtung. Für Hartholz, Metalle, Kunststoffe. Können bei Überhitzung Schneide verlieren.
Kobaltstahllegierung
Enthält 5–8 % Kobalt – hart, hitzebeständig, spröde. Geeignet für Edelstahl und andere harte Materialien.
Wolframcarbid
Extreme Härte. Teuer, aber mit nahezu allen Materialien kompatibel. Aufgrund Kosten meist nur als Bohrerspitze ausgeführt.
Polykristalliner Diamant (PCD)
Diamantpartikel auf gesintertem Wolframcarbid. Härteste Bohrer. Breite Anwendung, für alle Materialien geeignet. Hohe Kosten limitieren industriellen Einsatz.
Den richtigen Bohrer auswählen
Angesichts der Vielzahl an Bohrern am Markt kann die Auswahl herausfordernd sein. Folgende Hinweise helfen bei der Entscheidung:
Bohrer aus passendem Material wählen
Das Bohrermaterial ist entscheidend. Jedes Material hat einzigartige Härte und mechanische Eigenschaften. Beispiel: HSS bohrt Glasfaser, PVC, Aluminium, Holz; Kobaltbohrer sind sehr hart und leiten Wärme schneller ab.
Bohrerbeschichtungen beachten
Beschichtungen verbessern funktionale und ästhetische Werte. Beispiel: HSS mit Titanitrid-Beschichtung wird sehr hart – besser für harte Materialien. Eigenschaften prüfen, wenn harte Materialien gebohrt werden und ein beschichteter Bohrer benötigt wird.
Werkstückmaterial
Werkstücke bestehen aus Metall, Holz, Stein, Keramik u. a. Jedes hat Eigenschaften, die den passenden Bohrer erfordern. Beispiel: Universalbohrer wie Spiral- oder Stufenbohrer oder geradgenutete Bohrer für Metallwerkstücke. Auger- und Spatenbohrer für Holz. Vor Wahl den Verwendungszweck kennen.
Geometrie / Spezifikation des Bohrers
Einige Aspekte zur Geometrie und Dimension:
- Stegdicke (Webbing)
Der richtige Bohrer sollte dick genug sein, um während des Bohrens nicht zu brechen. Investition in schwerere Geometrie lohnt sich.
- Länge
Kurze Bohrer sind steifer, liefern höhere Präzision. Falls langer Bohrer nötig: kurze Nutlänge wählen – ca. doppelt so lang wie Bohrdurchmesser. Lange Bohrer mit langen Nuten haben geringere Stabilität und Schneidneigung.
- Spitzenwinkel (Drill Point Angle)
Gängige Spitzenwinkel: 118° und 135°. 118°-Bohrer für weiche Materialien wie Baustahl, Aluminium. 135°-Bohrer für harte Materialien.
- Helixwinkel / Spiralwinkel
Viele Helixwinkel im Einsatz, gängig: 10–29°, 19–40°, 27–45°.
- 19–40°: Allgemeiner Standard für Hauptanwendungen
- 10–29°: Für harte Materialien wie Aluminium – bessere Spanabfuhr, Bruchfestigkeit, Schneidenfestigkeit
- 27–45°: Für härteste Materialien wie Edelstahl – niedriges Drehmoment, Schneidwiderstand
Bohrergrößen
Verschiedene Standardgrößen: Zollbruch, Drahtstärke/Buchstabe, metrische Bohrergrößen. Passende Größentabelle für korrekte Dimension nutzen.
Fazit
Bohrer sind entscheidend in der Teilefertigung, besonders bei montagebedürftigen Produkten. Sie bestehen aus verschiedenen Materialien, haben unterschiedliche Formen, Größen und Faktoren – was zu den verschiedenen Bohrerarten in Bearbeitungsprozessen wie CNC-Fräsen, Bohren u. a. führt. Für die richtige Auswahl kontaktieren Sie WayKen für weitere Informationen.
FAQ
Welcher Bohrer bleibt am längsten scharf?
Titanbohrer sind scharf und bleiben länger scharf als andere. Nachschärfen erfordert jedoch Neubeschichtung – ein großer Nachteil.
Was ist für harte Materialien besser: Kobalt oder Hartmetall?
Hartmetallbohrer sind härteste und sprödeste – daher für harte Materialien geeignet.
Welcher Bohrer ist bestens für Metall?
Kobaltbohrer eignen sich am besten für Metalle wie Edelstahl, Aluminium u. a. Weitere Faktoren wie Größe und Länge beachten.
Was ist der stärkste Bohrer?
Polykristalline Diamant (PCD) Bohrer sind die stärksten. Härteste Bohrer für härteste Materialien wie Glas und Keramik.
CNC-Maschine
- Textilfarbstoffe verstehen: Reaktiv, Direct & Säurefarbstoffe erklärt
- Wichtige Überlegungen beim Kauf einer gebrauchten CNC-Maschine
- CNC-Kühlmittelführungs-Systeme verstehen: Typen & Anwendungen
- Nachhaltigkeit in der Fertigung: Finale Episode – Einblicke von Senseye-Führung
- Nachhaltigkeit in der Fertigung – Teil 2: KI für skalierbare Asset-Performance nutzen
- Nachhaltigkeit in der Fertigung: Effiziente, umweltfreundliche Produktion ermöglichen – Episode 1
- 6 wesentliche Niettearten für die moderne Fertigung
- Wichtige Hammerarten für Heimwerker & Profis: Der komplette Überblick
- Formenbau revolutioniert: 3D-Druck in der Werkzeugfertigung
- Hybrid-Fertigung: Additive & subtraktive Prozesse für fortschrittliche Produktion vereinen