



Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
CNC-Programmierbeispiel für einfaches Bohren auf CNC-Drehmaschine. Fanuc G74 Pflichtbohrzyklus (Peck Drilling) ist mächtig & vielseitig – entlastet von lästigen Aufgaben. Zwar kann man bohren mit G01:
N10 G00 X0 Z10
N20 G01 Z-30 F0.2
N30 G01 Z10 F1
Aber G74 bietet versteckte Vorteile:
- Längere Bohrwerkzeugstandzeit
- Richtiges Spanbrechen
- Richtige Spanabfuhr
- Verhindert Werkstückerwärmung
- Glatteres Bohren
- Einfach zu programmieren
Einfaches CNC-Programmbeispiel: Pflichtbohren (Fanuc G74) auf CNC-Drehmaschine
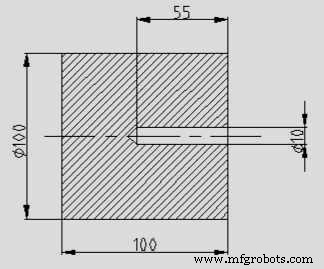
Einfaches CNC-Drehbohren mit Fanuc G74 Pflichtbohrzyklus
N10 T5
N20 G97 S500 M03
N30 G00 X0 Z2
N40 G74 R1
N50 G74 Z-60 Q30000 F0.1
N60 G00 X100 Z100
N70 M30
Code: Werkzeug Nr. 5 (Bohrer) bohrt mit G74. R im 1. Block = Rückzug 1 mm nach je 30 mm Bohrtiefe.
CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
CNC Optional Block Skip (/): Programmblöcke gezielt ausblenden für präzise Steuerung
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Effizientes Mehrstartgewindeschneiden auf Fanuc CNC mit G76 Zyklus
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Präzise Werkzeugversatz-Techniken für CNC-Drehmaschinen mit Fanuc-Steuerung
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- G83 Gewindebohrzyklus meistern: Effizientes Tieflochbohren – Beispiel
- G83 Tiefloch-Gewindebohren auf Haas CNC: Präzision & Effizienz meistern