



G83 Gewindebohrzyklus meistern: Effizientes Tieflochbohren – Beispiel
CNC-Programmierbeispiel für den G83-Gewindebohrzyklus. Der G83-Tiefloch-Gewindebohrzyklus macht das Bohren tiefer Löcher zum Kinderspiel.
Wie beim G81-Bohrzyklus können Sie einfache Bohrungen schnell und einfach durchführen.
Doch der G83-Gewindebohrzyklus wirft durch seine Gewindebohr-Spezialität nach jedem Schnitt oder Gewindebohrhub die Späne ab, und das Kühlmittel erreicht ungehindert den Bohrungsgrund. So bleiben Bohrer und Bauteil kühl und sauber.
Das folgende G83-Gewindebohrzyklus-Beispiel veranschaulicht die Anwendung auf leicht verständliche Weise – auch Einsteiger unter CNC-Programmierern und -Fachkräften werden das Prinzip schnell erfassen.
Für die vollständige Funktionsweise des G83-Gewindebohrzyklus lesen Sie:
- G83 Gewindebohrzyklus (Tiefloch) für Fanuc
- G83 Gewindebohrzyklus (Tiefloch) für Haas CNC
G83 Gewindebohrzyklus Beispielprogramm
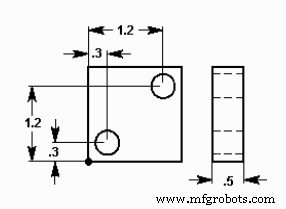
G83 Gewindebohrzyklus Beispiel
N1 T1 M06 N2 G90 G54 G00 X.3 Y.3 N3 S1200 M03 N4 G43 H01 Z1. M08 N5 G83 Z-1.5 Q.5 R.1 F10. N6 X1.2 Y1.2 N7 G80 G00 Z1. M09 N8 G91 G28 Z0. M05 N9 M30
CNC-Maschine
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren