



G83 Tiefloch-Gewindebohren auf Haas CNC: Präzision & Effizienz meistern
G83 Tiefloch-Gewindebohrzyklus – Erklärung
Der G83-Gewindebohrzyklus ist ein modaler G-Code, der bei jeder X- und/oder Y-Achsbewegung aktiviert wird. Er fährt schnell zur Position und führt den Festzyklus (Bohren) erneut aus, bis er abgebrochen wird (G80).
G83 Gewindebohrzyklus für Haas CNC-Steuerung
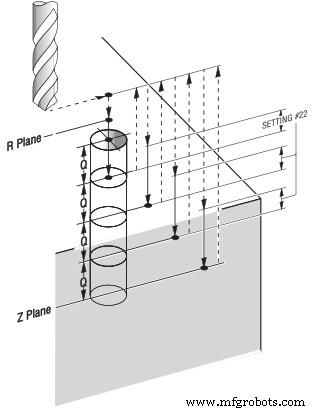
G83 Gewindebohrzyklus
Die Haas CNC-Steuerung bietet mehr Flexibilität beim Tiefloch-Gewindebohren (G83).
Haas CNC stellt zwei Formate für den G83-Tiefloch-Gewindebohrzyklus bereit.
Das erste, weit verbreitete Format entspricht der Fanuc-Steuerung (kurz beschrieben unter: G83 Gewindebohrzyklus (Tiefloch) für Fanuc).
G83 Gewindebohrzyklus Format
G83 X_ Y_ Z_ R_ Q_ F_ ;
X Y – Bohrungsposition
Z – Z-Tiefe (Vorschub zur Z-Tiefe ab R-Ebene)
R – Position der R-Ebene
Q – Schnitttiefe pro Vorschubhub (Tiefe jedes Gewindebohrhubs)
F – Schnittvorschub
Das zweite Format für den Haas CNC G83 Tiefloch-Gewindebohrzyklus lautet:
G83 Gewindebohr-Festzyklus Format – I J K Optionen
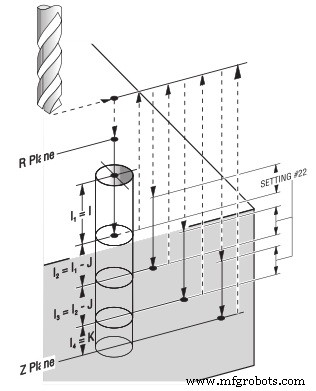
G83 Gewindebohrzyklus mit I J K Optionen
G83 X_ Y_ Z_ I_ J_ K_ R_ F_ ;
X Y – Bohrungsposition
Z – Z-Tiefe (Vorschub zur Z-Tiefe ab R-Ebene)
R – Position der R-Ebene
I – Größe der ersten Schnitttiefe
J – Betrag, um den die Schnitttiefe pro Pass reduziert wird
K – Minimale Schnitttiefe
F – Schnittvorschub
Der erste Hub schneidet um I ein, jeder nachfolgende Hub wird um J reduziert, die minimale Schnitttiefe beträgt K.
Haas CNC G83 Tiefloch-Gewindebohrzyklus Einstellung
Einstellung 22 – Während der Bohrer tiefer in die Bohrung eintaucht, fährt er bei jedem Hub schnell zur R-Ebene zurück und dann wieder auf einen konstanten, in Einstellung 22 definierten Abstand über dem durch den vorherigen Hub erzeugten Bohrungsgrund.
CNC-Maschine
- Präzises Tieflochbohren ohne Drift
- Unübertroffene Stabilität beim Tieflochbohren erreichen
- Präzisionsbohren: CNC-Dienstleistungen für Luftfahrt & Automobil
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Haas IPS Drehmaschinen Walk-Through: Kompletter Leitfaden zur intuitiven CNC-Programmierung
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- Tieflochgewindeschneiden auf Haas CNC: Spanbruch- & Gewindebohrtechniken
- ECS G83/r Tiefbohrzyklus mit Verweilzeit für effizienten Spanbruch
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren