



G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
G75 ist der Nutenzug-Zyklus in X-Richtung.
Eine vollständige Beschreibung des G75-Nutenzug-Zyklus finden Sie unter G75 Nutenzug-Zyklus.
Für das Einzeiler-Format (Einblock-Format) von Fanuc G75 lesen Sie Fanuc G75 Nutenzug-Zyklus Einzeiler-Format.
Ein weiteres CNC-Programmierbeispiel für den G75-Nutenzug-Zyklus finden Sie unter Fanuc G75 Nutenzug-Zyklus CNC-Programmbeispiel.
Erklärung der Parameter des Fanuc G75 Nutenzug-Zyklus
N10 G75 R
N20 G75 X Z P Q R
Erster CNC-Programmierblock (G75)
R = Rückzugsbetrag
Zweiter CNC-Programmierblock (G75)
X = Nutentiefe
Z = Letzte Nutposition in Z-Achse
P = Schritteinzug in X-Achse
Q = Schrittweite in Z-Achse
R = Auslaufbetrag am Schnittende
G75 Nutenzug-Zyklus CNC-Programmierbeispiel
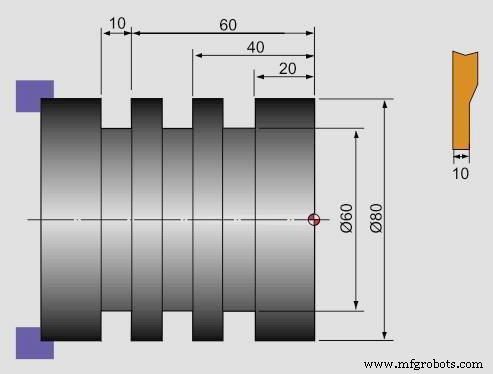
N10 G50 S500 T0100
N20 G97 S400 M03
N30 G00 X90.0 Z1.0 T0101
N40 X82.0 Z-60.0
N50 G75 R1.0
N60 G75 X60.0 Z-20.0 P3000 Q20000 F0.1
N70 G00 X90.0
N80 X200.0 Z200.0 T0100
N90 M30
Seco Tools Machining Navigator Katalog herunterladen – Umfassender PDF-Leitfaden für Fräsen, Drehen & mehr
CNC-Kreisbogeninterpolation Tutorial: G02 & G03 G-Codes meistern
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Optimierter Fanuc G75 Nutstoßzyklus: Einzeiler-Format Leitfaden
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- CNC-Programmierleitfaden: G92 Kegelgewinde-Zyklus Beispiel
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel