



Fanuc G84 Hart-Peck-Gewindezyklus – Expertenleitfaden für Tieflochgewinden
Tieflochgewinden im Hartgewinde-Modus kann durch anhaftende Späne am Gewindebohrer oder erhöhten Schnittwiderstand schwierig sein.
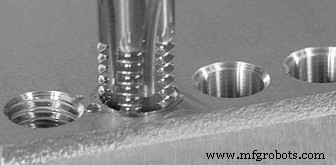
Für CNC-Fachkräfte gibt es auf Fanuc-Steuerungen den G84 Peck Hartgewindezyklus.
Für Haas-Steuerungen: Tieflochgewinden mit Spanbruch / Peck Tapping auf Haas CNC.
Beim Fanuc G84 Peck Hartgewindezyklus wird der Schnitt mehrfach (Pecks) bis zur Bohrtiefe wiederholt.
Fanuc G84 Peck Hartgewindezyklus Format
G84 X_ Y_ Z_ R_ P_ Q_ F_ K_ ;
X Y – Bohrposition.
Z – Z-Tiefe (Vorschub ab R-Ebene).
R – R-Ebenenposition.
P – Verweilzeit am Bohrgrund und bei Rückzug an R-Punkt.
Q – Schnitttiefe pro Vorschub (Pecktiefe).
F – Schnittvorschub.
K – Wiederholanzahl (falls nötig).
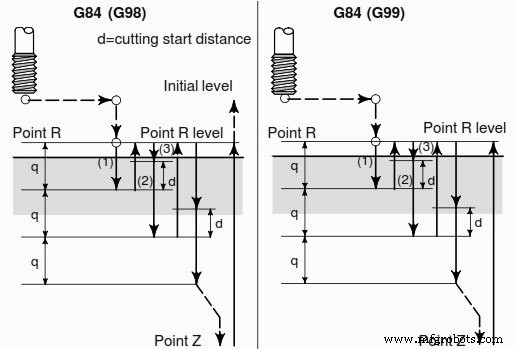
Für Details zu G84 Gewindezyklus & G98/G99 siehe G84 Gewindezyklus – CNC Fräsen Programmierung.
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Kegelgewinde auf Fanuc G76 CNC-Drehmaschinen meistern
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- G74 Linksgewinde- und Rückwärts-Gewindeschneidzyklus – Kompletter CNC-Programmierleitfaden
- Tieflochgewindeschneiden auf Haas CNC: Spanbruch- & Gewindebohrtechniken
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen