



ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen
ECS G84 Gewindeschneiden
Dieser Zyklus wird zum Gewindeschneiden verwendet, wenn die Fräsmaschinenspindel nicht mit einem Positionstransducer ausgestattet ist. In diesem Fall wird empfohlen, auch einen Gewindebohrer mit mechanischem Ausgleich zu verwenden. Es ist auch notwendig zu überprüfen, dass:
Programmierter Vorschub [mm/min] = Programmiertes Tempo [U/min] * Gewindesteigung [mm]
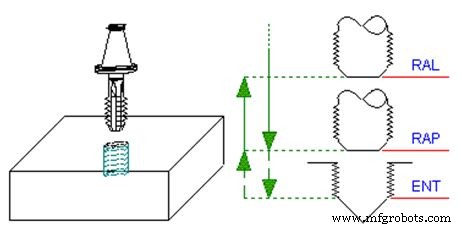
Hinweis: Die Rückwärtsbewegung zwischen ENT und RAP erfolgt mit Arbeitsvorschub bei Umkehrung der Spindeldrehrichtung.
Die Zyklus-Dateneingabe wird im MDI- und Edit-Modus durch folgende Tastenfolge aktiviert:
Programmierung
G84 <ENT=..> <RAP=..> <RAL=..>
Parameter
| Parameter | Beschreibung |
|---|---|
| ENT | Tiefe, die mit Arbeitsvorschub erreicht wird |
| RAP | Quote, die zu Beginn des Zyklus im Eilgang erreicht wird |
| RAL | Rückzugsquote, die im Eilgang erreicht wird |
ECS G85 Bohrzyklus – Optimierter Werkzeugrückzug & Präzisionsbohren
ECS G83/r Tiefbohrzyklus mit Verweilzeit für effizienten Spanbruch
CNC-Maschine
- Tieflochgewindeschneiden auf Haas CNC: Spanbruch- & Gewindebohrtechniken
- ECS G89 Bohrzyklus mit Verweilzeit: Schritt-für-Schritt-Anleitung
- ECS G87 Bohrzyklus mit Ausklinken – Vollständige Übersicht & Einrichtung
- ECS G86 Bohrzyklus mit Spindelhalt-Funktion
- ECS G85 Bohrzyklus – Optimierter Werkzeugrückzug & Präzisionsbohren
- ECS G83/r Tiefbohrzyklus mit Verweilzeit für effizienten Spanbruch
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren
- ECS G82 Bohrzyklus mit Verweilzeit für Spanbruch
- ECS G81/3: 3-Schichten-Bohrzyklus – Effizientes Mehrzonen-Lochbohren
- ECS G81 Standard-Bohrzyklus: Präzise Dateneingabe & Parametereinstellungen