



Heidenhain Synchron-Gewindeschneiden Zyklus: Praktisches Dialogprogrammierungs-Beispiel
Eingereicht von: Vikram
Zeichnung/Bild
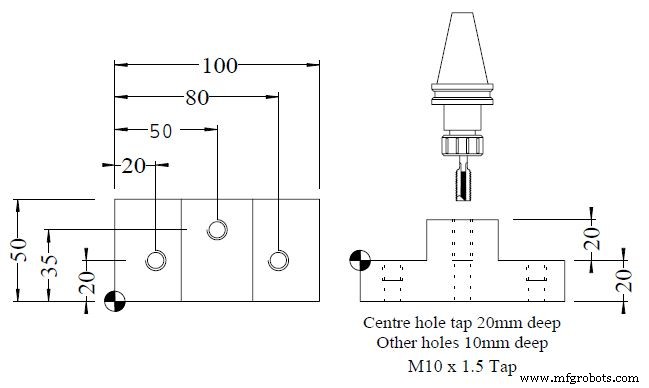
CNC-Programm
0 BEGIN PGM 10116D MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 2 4 TOOL CALL 2 Z S100 5 L M6 6 CYCL DEF 17.0 RIGID TAPPING 7 CYCL DEF 17.1 SET UP 5 8 CYCL DEF 17.2 PLNGNG -10 9 CYCL DEF 17.3 PITCH 1.5 10 L X+20 Y+20 R0 FMAX M3 11 L Z+5 FMAX 12 CYCL CALL M8 13 L Z+25 FMAX 14 L X+80 FMAX 15 L Z+5 FMAX 16 CYCL CALL 17 L Z+25 FMAX 18 CYCL DEF 17.0 RIGID TAPPING 19 CYCL DEF 17.1 SET UP 5 20 CYCL DEF 17.2 PLNGNG -20 21 CYCL DEF 17.3 PITCH 1.5 22 L X+50 Y+35 FMAX 23 CYCL CALL 24 TOOL CALL 0 25 L M6 26 L M30 27 END PGM 10116D MM
Heidenhain Nutfreisen Zyklus Beispiel – Dialog CNC-Programmierung
Heidenhain CNC: Gewindeschneiden-Zyklen mit Dialogprogrammierung meistern
CNC-Maschine
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierleitfaden: G92 Kegelgewinde-Zyklus Beispiel
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- Fanuc G84 Hart-Peck-Gewindezyklus – Expertenleitfaden für Tieflochgewinden
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Heidenhain CNC Dialogprogrammierung Beispiel – Schritt-für-Schritt Anleitung
- Umfassender Heidenhain Flex K CNC-Programmierungsleitfaden
- Heidenhain Dialogprogrammierung: Praktisches Unterprogramm-Beispiel
- Wiederholungsfunktionen in Heidenhain Dialogprogrammierung meistern
- Experten-Drehtechniken für Heidenhain CNC-Programmierung