



Startwinkel bei G70 Bolzenlochkreis einstellen – Praktisches CNC-Beispiel
G70 Bolzenlochkreis G-Code (Festzyklus) ist dank weniger Parameter einfach zu programmieren.
Die Parameter sind selbsterklärend, dieses Beispiel betont den Startwinkel-Parameter (G70 J).
G70 Startwinkel J – Wert des Startwinkels 1. Loch (0–360° CCW ab 3-Uhr-Position horizontal).
CNC Programmbeispiel
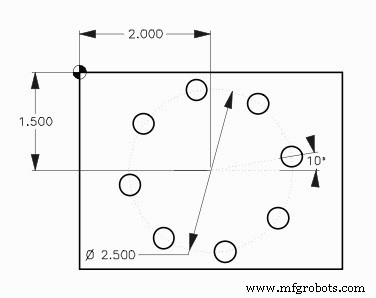
O1009
N10 T15 M06
N20 G90 G54 G00 X2. Y-1.5
N30 S1620 M03
N40 G43 H15 Z1. M08
N50 G81 G99 Z-0.45 R0.1 F8. L0
N60 G70 I1.25 J10. L8
N70 G80 G00 Z1. M09
N80 G53 G49 Z0. M05
N90 M30
G71 Bolzenlochbogen: Einfache CNC-Fräsenprogrammierung für präzises Bogenlochbohren
CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
CNC-Maschine
- Rostige Schrauben und Bolzen sicher entfernen: Expertentipps & bewährte Methoden
- Inspektionsintervalle für vorbeugende Instandhaltung festlegen: Ein praktischer Leitfaden
- Einsteigerleitfaden: Einrichten, Inbetriebnehmen und Bedienen eines Plasmaschneiders
- Präziser Nullpunkt an der CNC: Werkzeug-Tisch-Kollision vermeiden
- Hochleistungs-Lager aufbauen: Experten-Layout-Design & Start-Checkliste
- Lean Six Sigma meistern: Schritt-für-Schritt-Anleitung zur Implementierung
- Professioneller Leitfaden: Winkelstahl präzise und effizient schneiden
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Effiziente G72 Programmierung: Gleichmäßig verteilte Bolzenlöcher entlang eines Winkels bohren