



Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
Hier ist ein weiteres CNC-Drehprogrammbeispiel. Es zeigt die Verwendung des Fanuc G-Codes für den Schruppdrehzyklus G71 und den Schlichtzyklus G70.
G71 Drehzyklus
Ich habe bereits CNC-Programmierbeispiel mit Fanuc G71 Schruppdrehzyklus und G70 veröffentlicht.
Ein weiterer Artikel CNC Fanuc G71 Drehzyklus oder Abstechzyklus beschreibt die G71-Zyklusparameter kurz.
CNC-Programmierbeispiel
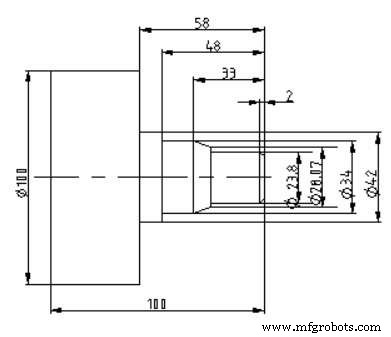
Fanuc G70 G71 Schrupp- und Schlichtdrehzyklus Programmbeispiel
N10 T1 G97 S800 M03 N20 G00 X45 Z2 G42 N30 G71 U2 R1 N40 G71 P50 Q120 U0.25 W0.1 F0.25 N50 G00 X19.8 N60 G01 X23.8 Z-2 F0.2 N70 G01 Z-25 N80 G01 X28.07 N90 G01 X34 Z-33 N100 G01 Z-48 N110 G01 X42 N120 G01 Z-58 N130 G00 X100 Z100 N140 G92 S1200 N150 T3 G96 S150 M03 N160 G00 X45 Z3 N170 G70 P50 Q120 N180 G00 X100 Z100 N190 M30
Fanuc G76 Gewindezyklus meistern: Kompletter Leitfaden für CNC-Zerspaner
CNC-Wendeplattenverschleiß vermeiden: Wichtige Tipps für Bediener
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- G71 Schruppdrehzyklus Einzeiler-Format: Fanuc CNC-Programmierung vereinfachen
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel