



CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
Folgendes CNC-Beispielprogramm veranschaulicht G83 Peckbohrzyklus mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen auf einem Kreis.
G70 funktioniert mit G73, G74, G76, G77, G81–G89.
Verwandt:
G70 Bolzenlochkreis – CNC Fräsen Programmierung
G83 Peckbohrzyklus (Tiefloch) für Fanuc
G83 Peckbohrzyklus (Tiefloch) für Haas CNC
CNC Programm Beispielcode
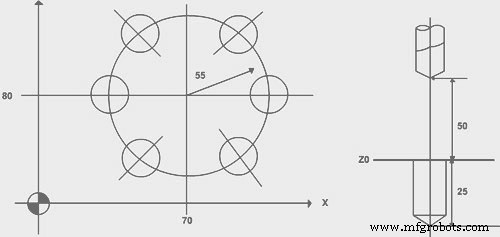
O001
N10 T5 M06
N20 G90 G54 G00 X70. Y80.
N30 S1451 M03
N40 G43 H05 Z50. M08
N50 G83 R2. Z-25. Q2. F80. L0
N60 G70 I55. J0. L6
N70 G80 G00 Z50. M09
Startwinkel bei G70 Bolzenlochkreis einstellen – Praktisches CNC-Beispiel
CNC-Fräsen: G70 Bolzenlochkreis Programm – Einfach & Präzise
CNC-Maschine
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial
- CNC G72 Bolzenlochkreis entlang Winkel – Beispielcode für präzises Bohren
- Startwinkel bei G70 Bolzenlochkreis einstellen – Praktisches CNC-Beispiel
- ECS G83/r Tiefbohrzyklus mit Verweilzeit für effizienten Spanbruch
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren