



G71 Längsschruppzyklus meistern: Mazak CNC Programmierleitfaden
CNC-Grundlagen-Programmierbeispiel für CNC-Programmierer/Fachkräfte, die an Mazak / Fanuc CNC-Steuerungen arbeiten. Dieses CNC-Codebeispiel zeigt die Verwendung des G71 Längsschruppzyklus.
G71 Drehzyklus
Für vollständige Parametererklärung des G71 Festzyklus lesen Sie:
- CNC Fanuc G71 Drehzyklus oder Abstech-Festzyklus
- G71 Schruppdrehzyklus Einzeiler-Format
Weitere solche Programmierbeispiele:
- CNC-Programmierbeispiel mit Fanuc G71 Schruppdrehzyklus und G70
- Fanuc G70 G71 Schrupp- und Schlichtdrehzyklus Programmbeispiel
Programmierbeispiel
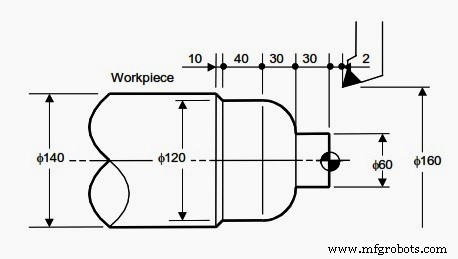
G71 Longitudinal Roughing Cycle Mazak
N001 G00 G96 G98; N002 G28 U0 W0; N003 X160. Z2.; N010 G71 U5. R1.; N011 G71 P012 Q016 U4. W2. F150 S150 M03; N012 G00 X60. S200; N013 G01 Z-30. F100; N014 G03 X120. Z-60. R30.; N015 G01 W-40.; N016 X140.W-10.; N017 G70 P012 Q016; N018 G28 U0 W0 M05; N019 M30;
CNC-Programmierung meistern: Einsteigerleitfaden für Fanuc-Steuerungen
G76 Gewindeschneidzyklus meistern: Volle Kontrolle über Durchgänge & Schnitttiefe
CNC-Maschine
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierleitfaden: G92 Kegelgewinde-Zyklus Beispiel
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel