



Kreisinterpolation meistern: Teil 3 – G02/G03 mit I, J, K berechnen
3. Teil der Serie "Kreisinterpolation Konzepte & Programmierung". Erklärt kurz, wie CNC-Dreher berechnen und programmieren können: Kreisinterpolation G02/G03 mit I, J und K.
Andere Teile dieser Serie
- Teil 1 (Konzepte)
- Teil 2 (Verwendung von R)
- Teil 3 (Verwendung von I J K)
- Teil 4 (Unbekanntes R)
- Teil 5 (Beispiele)
- Teil 6 (Anwendungen & Übungen)
Kreisinterpolation G02/G03 I, J, K Konzepte & Programmierung
Die Bogenachse muss parallel zur X-, Y- oder Z-Achse des Maschinenkoordinatensystems sein. Die Achse oder die dazu senkrechte Ebene wird mit G17 (Z-Achse, XY-Ebene), G18 (Y-Achse, XZ-Ebene) oder G19 (X-Achse, YZ-Ebene) gewählt. I, J, K sind die Versätze vom aktuellen Ort. Zu einem Zeitpunkt werden nur zwei von I, J, K verwendet – abhängig von der gewählten Bogenebene:
- G17 – I und J verwenden
- G18 – I und K verwenden
- G19 – J und K verwenden
I, J, K geben den ABSTAND vom BOGENANFANGSPUNKT zum BOGENMITTELPUNKT an. Der Startpunkt ist NICHT im G02/G03-Block gegeben – er ergibt sich aus der aktuellen Werkzeugposition. Der Mittelpunkt wird nie explizit angegeben. I, J, K sind STRECKEN. Bei unmöglicher Geometrie (Toleranz .0001) wird Fehler gemeldet.
Die folgende Abbildung zeigt die vier Quadranten und I/J-Berechnung vom Start- zum Endpunkt. Kreisradius 50 mm.
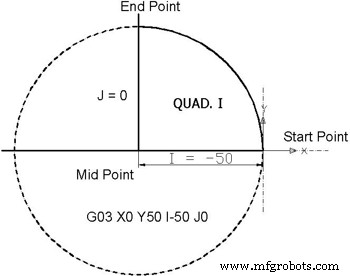 Quadrant I 0° bis 90° – Kreisinterpolation
| ||||||||||||
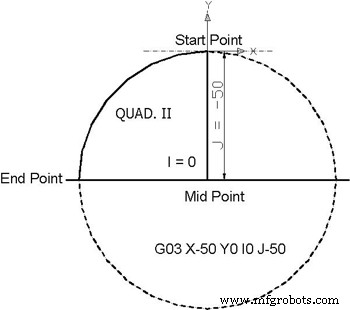 Quadrant II 90° bis 180°
| ||||||||||||
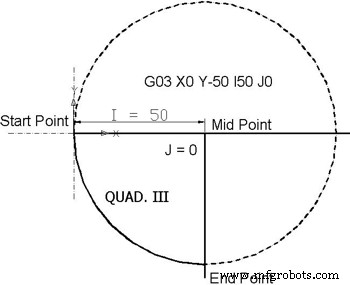 Quadrant III 180° bis 270°
| ||||||||||||
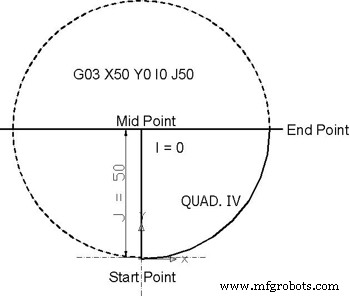 Quadrant IV 270° bis 0°
| ||||||||||||
Merksatz: I/J zeigen VOM Startpunkt ZUM Mittelpunkt. Vorzeichen = Richtung (negativ = minus Richtung der Achse). G02/G03 wählen nach Drehrichtung (CW/CCW).
CNC-Maschine
- C++ Programmierungsgrundlagen: Was ist C++ und warum es wichtig ist
- Fortschrittliche Nester-Software steigert Produktionseffizienz für Fertiger und Metallschneider
- CNC G02 Kreisinterpolation (Uhrzeigersinn) – Praktisches G-Code Programmierbeispiel
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- G02/G03 Kreisinterpolation in CNC meistern: Schritt-für-Schritt-Beispiel
- CNC-Kreisbogeninterpolation Tutorial: G02 & G03 G-Codes meistern
- CNC G02 Uhrzeigersinn Kreisbogeninterpolation: Einsteiger-Beispielprogramm
- CNC-Fräsen Kreisbogeninterpolation: Praxisbeispiel G02/G03 G-Code
- L930 Rundtaschenfräsen auf Siemens Sinumerik 840/840C meistern – Schritt-für-Schritt
- DIN 66025: Umfassender Leitfaden zu NC-Programmiercodes