



Optimierter Fanuc G71 Drehzyklus für CNC-Drehpräzision
Fanuc G71 Drehzyklus
Der G71 Drehzyklus wird für die Schruppbearbeitung an einem CNC-Drehteil verwendet. Der G71 Drehzyklus erleichtert das Schneiden großer Durchmesser. Der Schnitt kann in einer einfachen Geraden oder auch an einer komplexen Kontur sehr einfach durchgeführt werden.
Durch die G71 Drehzyklus-Parameter können CNC-Fachkräfte steuern:
- Schnittiefe.
- Rückzugshöhe.
- Fertigungszugabe in X- und Z-Achse.
- Zyklus-Schneidvorschub, Spindeldrehzahl.
Programmierung
G71 U... R... G71 P... Q... U... W... F... S...
Parameter
Erster Block
| Parameter | Beschreibung |
|---|---|
| U | Schnittiefe. |
| R | Rückzugshöhe. |
Zweiter Block
| Parameter | Beschreibung |
|---|---|
| P | Kontur-Startblocknummer. |
| Q | Kontur-Endblocknummer. |
| U | Fertigungszugabe in X-Achse. |
| W | Fertigungszugabe in Z-Achse. |
| F | Vorschub während G71 Zyklus. |
| S | Spindeldrehzahl während G71 Zyklus. |
G71 Drehzyklus Übersicht
- Der G71 Drehzyklus schneidet die gesamte Kontur wiederholt, die in den P-Q-Blöcken angegeben ist.
- Die Tiefe jedes Schnitts kann durch den U-Wert des ersten Blocks gesteuert werden.
- Die U-Werte des zweiten Blocks sind die Fertigungszugaben, die angegeben werden können, wenn ein Fertigschnitt mit G70 Fertigbearbeitungszyklus durchgeführt werden soll.
- F ist Schneidvorschub und S ist Spindeldrehzahl (im zweiten Block angegeben), die während des G71 Drehzyklus verwendet werden.
Hinweis – Die F- und S-Werte, die im P-Q-Block programmiert sind, werden während des G71 Drehzyklus nicht verwendet; sie werden mit dem G70 Fertigbearbeitungszyklus verwendet, falls dieser später aufgerufen wird.
G71 Drehzyklus Funktionsweise
N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Beim Ausführen des G71 Drehzyklus wird der gesamte Vorgang in folgender Sequenz durchgeführt:
Erster Schnitt
1 – Werkzeug bewegt sich in X-Achse U (Schnittiefe) tief mit programmiertem Vorschub vom Startpunkt.
2 – Werkzeug verfährt mit Vorschub in Z-Achse (Zielpunkt in Z-Achse ist in P-Q-Blöcken angegeben).
3 – Werkzeug fährt schnell R-Betrag in X- und Z-Achse zurück (bei 45 Grad).
4 – Werkzeug fährt schnell in Z-Achse zum Startpunkt.
Weitere Schnitte
5 – Werkzeug fährt schnell zur letzten Schnitttiefe.
6 – Werkzeug bewegt sich mit Vorschub in X-Achse U tief (erster Block U Schnittiefe).
7 – Werkzeug mit Vorschub in Z-Achse (Zielpunkt in P-Q-Blöcken angegeben).
8 – Werkzeug fährt schnell in X- und Z-Achse R-Betrag zurück (45 Grad).
9 – Werkzeug fährt schnell nur in Z-Achse zum Startpunkt.
Diese gesamte Operationssequenz wiederholt sich, bis der Zielpunkt in X-Achse erreicht ist.
Wenn Fertigungszugabe programmiert ist, wird das Werkzeug nicht den exakten Durchmesser und die Länge aus den P-Q-Blöcken erreichen, sondern lässt diese Zugabe stehen. Diese Fertigungszugabe kann später durch Aufruf des G70 Fertigbearbeitungszyklus bearbeitet werden.
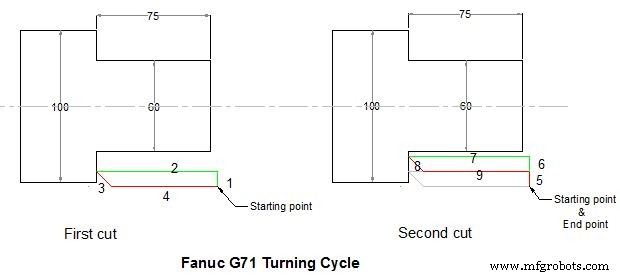
Fanuc G71 Beispiel
Hier ist ein CNC-Teileprogramm, das zeigt, wie der G71 Drehzyklus verwendet werden kann. Dies ist das Programm für die obige Zeichnung.
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
In diesem Programm wird der G71 Drehzyklus die Kontur innerhalb der P-Q-Blöcke wiederholen, die unten gezeigt werden:
N80 G00 X60 N90 G01 Z-75
Diese beiden CNC-Programmblöcke zeigen, dass wir Material bis X60 Tiefe und Z-75 Länge entfernen wollen.
Die Schnittiefe ist im ersten Block U10 angegeben, der Rückzugsbetrag ist ebenfalls mit R10 gegeben.
Fertigungszugabe in X-Achse ist U3, aber es gibt keine Fertigungszugabe in Z-Achse W0.
G70 Fertigbearbeitungszyklus
Wenn Sie den G71 Drehzyklus mit Fertigungszugaben programmiert haben, können diese Fertigzugaben mit dem G70 Fertigbearbeitungszyklus entfernt werden.
Der G70 Fertigbearbeitungszyklus wiederholt die gesamte Kontur wie der G71, aber in nur einem Schnitt, der die Fertigungszugaben entfernt.
Warum G70 Fertigbearbeitungszyklus verwenden?
Da Material mit dem G71 Drehzyklus entfernt werden kann, aber wenn Sie für den letzten Schnitt einen anderen Schneidvorschub und eine andere Spindeldrehzahl wünschen, wird empfohlen, den G70 Fertigbearbeitungszyklus zu verwenden.
Der G70 Fertigbearbeitungszyklus verwendet die F- und S-Werte, die innerhalb der programmierten P-Q-Blöcke angegeben sind. (G71 verwendet F-S-Werte, die im zweiten G71-Block angegeben sind.)
Fanuc G70 Beispiel
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75 F0.15 N100 G00 X200 Z100 N110 G92 S1200 N120 T3 G96 S150 M03 N130 G00 X106 Z5 N140 G70 P80 Q90 N150 G00 X200 Z100 N160 M30
G70 G71 Beispiel

O0004 G00 X200 Z10 M3 S800 G71 U2 R1 F200 G71 P80 Q120 U0.5 W0.2 N80 G00 X40 S1200 G01 Z-30 F100 X60 W-30 W-20 N120 X100 W-10 G70 P80 Q120 M30
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- G71 Schruppdrehzyklus Einzeiler-Format: Fanuc CNC-Programmierung vereinfachen
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung