



Fanuc G90 Drehzyklus Meistern für Effiziente Bauteilbearbeitung
Eingereicht von: CNC-Programmierer
Technische Zeichnung
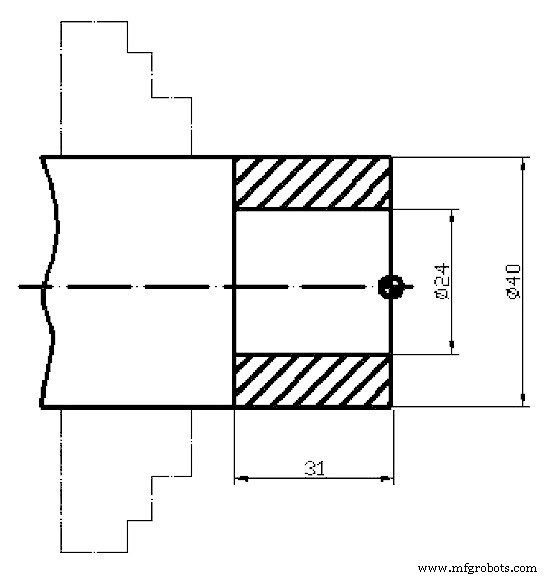
CNC-Programm
O1233
T0101 M03 S1200
G00 X42 Z1
G90 X38 Z-31 F0.1
X34
X30
X26
X24
G00 X100 Z100
M30
Programmanalyse
| Block | Funktion |
|---|---|
| O1233 | Programmnummer |
| T0101 M03 S1200 | Werkzeug 1 Korrektur 1, Spindel rechts 1200 rpm |
| G00 X42 Z1 | Schnellpositionierung: Ø42 mm, 1 mm vor Werkstück |
| G90 X38 Z-31 F0.1 | 1. G90 Hub: Zieldurchmesser 38 mm, Z-Ende -31 mm, Vorschub 0,1 mm/U |
| X34 | 2. Hub: Ø34 mm (Z bleibt -31 mm) |
| X30 | 3. Hub: Ø30 mm |
| X26 | 4. Hub: Ø26 mm |
| X24 | 5. Hub: Ø24 mm (Enddurchmesser) |
| G00 X100 Z100 | Rückfahrt in Parkposition |
| M30 | Programmende + Reset |
Bearbeitungsablauf
- Werkzeug 1 anspindeln mit 1200 rpm
- Positionieren auf Startdurchmesser 42 mm, 1 mm Sicherheitsabstand in Z
- G90 Zyklus startet: Längsdrehen von Ø42 → Ø38 bis Z-31
- Vier weitere Schlicht-/Schrupphübe durch reine X-Angaben (Ø34, 30, 26, 24)
- Alle Hübe enden an derselben Z-Position (-31 mm) – klassisches Stufendrehen
- Schnellrückzug und Programmende
Optimierungstipps
- Für Schruppen: Größere Schnitttiefen (X-Sprünge) und höheren Vorschub wählen
- Für Schlichten: Letzten Hub (X24) mit geringerem Vorschub und evtl. anderer Schneide
- G96 (konstante Schnittgeschwindigkeit) statt S1200 für bessere Standzeiten bei Durchmessersprüngen
- Werkzeugkorrektur (T0101) ermöglicht Verschleißausgleich ohne Programmänderung
OSAI 10 Serie CNC G-Codes für Fräsen & Schleifen – Vollständige Referenz
CNC-Drehen Planen Meistern: Fanuc G94 Zyklus für Präzise Bauteile
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Kegelgewinde auf Fanuc G76 CNC-Drehmaschinen meistern
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc G73 Konturfolgzyklus: Umfassender Leitfaden für CNC-Programmierer
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Effizientes Mehrstartgewindeschneiden auf Fanuc CNC mit G76 Zyklus
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden