



Fanuc G84 Gewindebohrzyklus: Vollständiger Leitfaden & Syntax
Der G84 Gewindebohrzyklus führt Gewindebohrvorgänge aus. Das Gewindeschneiden erfolgt durch Drehung der Spindel im Uhrzeigersinn. Wenn der Lochboden erreicht ist, wird die Spindel in umgekehrter Richtung für den Rückzug gedreht. Dieser gesamte Vorgang erzeugt Gewinde.
Syntax
G84 X... Y... Z... R... P... F... K...
| Parameter | Beschreibung |
|---|---|
| X | Bohrposition in X-Achse. |
| Y | Bohrposition in Y-Achse. |
| Z | Tiefe, Gewindeschneiden von R-Ebene zur Z-Tiefe. |
| R | Position der R-Ebene. |
| P | Verweilzeit. |
| K | Anzahl Zykluswiederholungen (falls erforderlich). |
| F | Vorschub. |
Einmal im Programm angegeben, wird der G84 Gewindebohrzyklus bei jeder Achsbewegung wiederholt, bis G80 im Programm angegeben wird, um den Gewindebohrzyklus zu beenden.
Hinweise
Vorschub-Override wird während des Gewindeschneidens ignoriert.
Vorschubstopp stoppt die Maschine nicht, bis der Rückzugsvorgang abgeschlossen ist.
Verwendung
N150 M6 T2 N160 G90 G00 X60 Y28 Z12 S100 M03 N170 G99 G84 X60 Y28 Z-17 P300 R2 F120 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Funktionsweise
Kurze Beschreibung der Funktionsweise des G84 Gewindebohrzyklus:
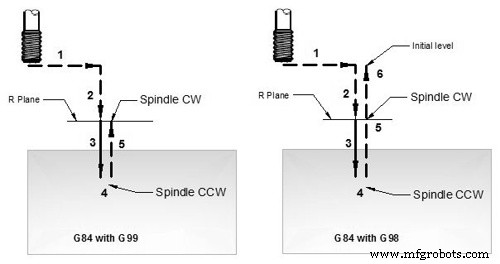
- CW Spindeldrehbefehl (M03) muss im Teileprogramm angegeben sein.
- Eilgang zur X, Y Position (Vorbohrposition).
- Eilgang zur R-Ebene.
- Gewindebohrvorgang bis Z-Tiefe (mit Gewindebohrvorschub aus G84).
- 4-1 Verweilen für mit P angegebene Zeit
4-2 Spindel wird CCW gedreht - Gewindebohrer wird mit angegebenem Vorschub zurückgezogen.
An R-Ebene wird Spindel CW gedreht.
Wenn G99 angegeben ist, endet das Gewindeschneiden für dieses Loch hier,
6- Wenn G84 im Programm angegeben ist, wird der Gewindebohrer zur Initialebene bewegt.
G98 G99 Modi
Nach Abschluss des Gewindeschneidens kann die Rückzugshöhe durch G98 oder G99 gesteuert werden.
G81 Gewindebohrer kehrt zur Initialebene zurück
G99 Gewindebohrer kehrt zur R-Ebene zurück.
G98, G99 können mehrmals während des G84 Gewindebohrzyklus verwendet werden.
Wiederholbohren
Der G84 Gewindebohrzyklus kann mehrmals wiederholt werden, wenn ein K-Wert angegeben wird.
Für funktionsfähiges Beispiel siehe G81 Bohrzyklus.
Funktionsbeispiel
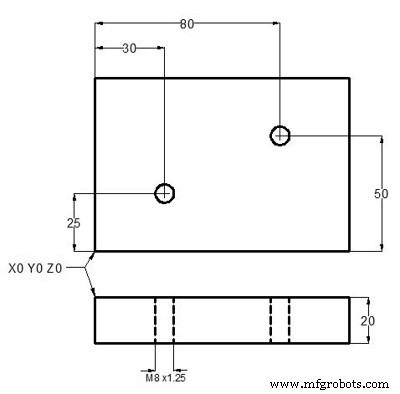
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S100 M03 N40 G43 H01 Z5 M08 N50 G84 Z-20 R2 F1.25 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Kegelgewinde auf Fanuc G76 CNC-Drehmaschinen meistern
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc G73 Konturfolgzyklus: Umfassender Leitfaden für CNC-Programmierer
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Optimierter Fanuc G75 Nutstoßzyklus: Einzeiler-Format Leitfaden
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen