



Fanuc G83 Pickbohrzyklus meistern für effizientes Tieflochbohren
Der G83 Pickbohrzyklus führt den Bohrvorgang in mehreren Pick-Bewegungen aus. Diese Technik macht Tieflochbohren einfach und wirtschaftlich.
Der Schneidvorschub wird intermittierend bis zum Lochboden ausgeführt, während Späne abgeführt werden.
Da das Bohren in mehreren kleinen Schritten mit Vorschub zum Lochboden durchgeführt wird, wird jedes Mal eine angegebene Tiefe gebohrt und dann zurückgezogen. Dann macht der Bohrer den nächsten Pick. Dieser Vorgang wird wiederholt, bis die Bohrtiefe erreicht ist.
Syntax
G83 X... Y... Z... R... Q... F... K...
| Parameter | Beschreibung |
|---|---|
| X | Bohrposition in X-Achse. |
| Y | Bohrposition in Y-Achse. |
| Z | Tiefe, Werkzeug verfährt mit Vorschub ab R-Ebene zur Z-Tiefe. |
| R | Position der R-Ebene. |
| Q | Schnittiefe für jeden Schneidvorschub (Pick). |
| K | Anzahl Zykluswiederholungen (falls erforderlich). |
| F | Vorschub. |
Einmal im Programm angegeben, wird der G83 Pickbohrzyklus bei jeder Achsbewegung wiederholt, bis G80 im Programm angegeben wird, um den Pickbohrzyklus zu beenden.
Verwendung
N150 M06 T02 N160 G90 G00 X60 Y28 Z12 S750 M03 N170 G99 G83 X60 Y28 Z-17 Q6 R2 F60 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Im obigen Beispielcode wird die erste Bohrung an X60 Y28 und die zweite an Y12 durchgeführt und dann der Pickbohrzyklus mit G80 beendet.
6 mm Picks werden genommen, um die Gesamttiefe von 17 mm zu erreichen.
Funktionsweise
Kurze Beschreibung der Funktionsweise des G83 Pickbohrzyklus:
- Eilgang zur X, Y Bohrposition.
- Eilgang zur R-Ebene.
- Bohren mit Vorschub Q tief.
- Rückzug mit Eilgang zur R-Ebene.
- Eilgang zu Q-d tief (d-Wert wird in Parametern angegeben).
- Bohren mit Vorschub Q+d tief.
- Rückzug mit Eilgang zur R-Ebene.
– Diese gesamte Prozedur wird wiederholt, bis der Bohrer die Z-Tiefenposition erreicht,
– dann wird der Bohrer zur R-Ebene oder Initialebene zurückgezogen, abhängig von G99 oder G98 im Programm.
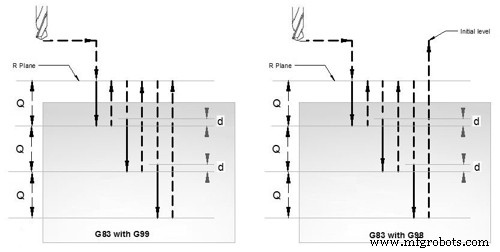
G98 G99 Modi
Nach Erreichen der Bohrtiefe erfolgt die Rückbewegung mit Eilgang. Die Rückzugshöhe kann durch G98 oder G99 gesteuert werden.
G81 Bohrer kehrt zur Initialebene zurück
G99 Bohrer kehrt zur R-Ebene zurück.
G98, G99 können mehrmals während des G83 Pickbohrzyklus verwendet werden.
Beispiel
N30 G83 X10 Y30 Z-17 Q5 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Wiederholbohren
Der G83 Pickbohrzyklus kann den Bohrvorgang mehrmals wiederholen. Das Bohren wird K-mal wiederholt, wenn ein K-Wert mit G83 angegeben wird.
Wiederholbohren wird normalerweise mit G91 Inkrementellmodus verwendet. Ein gutes Beispiel ist Rasterplattenbohren. Für funktionsfähiges Beispiel siehe G81 Bohrzyklus.
Funktionsbeispiel
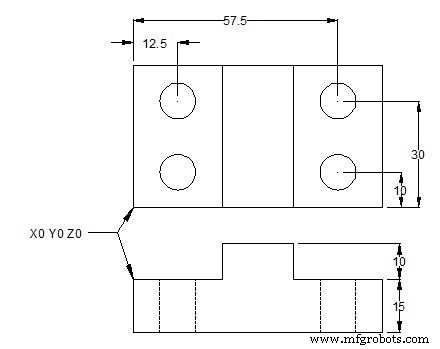
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G83 X12.5 Y10 Z-17 R2 Q4 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- Fanuc G84 Hart-Peck-Gewindezyklus – Expertenleitfaden für Tieflochgewinden
- CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
- G83 Gewindebohrzyklus meistern: Effizientes Tieflochbohren – Beispiel
- G83 Tiefloch-Gewindebohren auf Haas CNC: Präzision & Effizienz meistern
- Fanuc G83 Gewindebohrzyklus – Leitfaden für Tieflochbohren
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren