



Fanuc G72.2 Linearkopie: Effiziente Figurenduplizierung auf CNC-Fräsmaschinen
Fanuc G72.2 Linearkopie
Mit dem G72.2 Linearkopie G-Code kann eine durch ein Unterprogramm definierte Figur durch lineare Bewegung wiederholt erzeugt werden.
Programmierung
G72.2 P... L... I... J...
Parameter
| Parameter | Beschreibung |
|---|---|
| P | Unterprogrammnummer |
| L | Anzahl der Wiederholungen |
| I | Versatz entlang X-Achse |
| J | Versatz entlang Y-Achse |
G-Code Daten
| Modal / Nicht-modal | G-Code Gruppe |
|---|---|
| Nicht-modal | 00 |
Programmierhinweise
Allgemeine Hinweise
- Im G72.2-Block werden Adressen außer P, L, I und J ignoriert.
- P, I und J müssen immer angegeben werden.
- Wird L nicht angegeben, wird die Figur einmal kopiert.
- Für Versätze (I, J) sind inkrementelle Werte anzugeben. Der n-te geometrische Versatz entspricht dem angegebenen Versatz mal (n – 1).
Erster Block des Unterprogramms
Im ersten Block eines Unterprogramms, das eine Linearkopie ausführt, muss immer ein Bewegungsbefehl stehen. Enthält der erste Block nur die Programmnummer (z. B. O00001234;) und keinen Bewegungsbefehl, kann die Bewegung am Startpunkt der beim n-ten (n = 1,2,3,…) Kopieren erzeugten Figur stoppen.
Beispiel für ein fehlerhaftes Programm:
O00001234 ;
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
Beispiel für ein korrektes Programm:
O00001000
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
Einschränkungen
Mehrere Kopierbefehle angeben
G72.2 darf in einem Unterprogramm für die Linearkopie nicht mehr als einmal angegeben werden (Andernfalls tritt Alarm PS0901 auf).
In einem Unterprogramm, das Linearkopie angibt, kann jedoch Rotationskopie (G72.1) angegeben werden. Ebenso kann in einem Unterprogramm, das Rotationskopie angibt, Linearkopie angegeben werden.
Befehle, die nicht angegeben werden dürfen
Innerhalb eines Programms, das eine Linearkopie ausführt, dürfen folgende Befehle nicht angegeben werden:
• Befehl zum Ändern der gewählten Ebene (G17 bis G19)
• Befehl zur Angabe von Polarkoordinaten (G16)
• Bezugspunktrückkehr-Befehl (G28)
• Achsenumschaltung
• Koordinatensystemdrehung (G68)
• Skalierung (G51)
• Programmierbares Spiegelbild (G51.1)
Einzelblock
Einzelblockstopps werden in einem Block mit G72.1 oder G72.2 nicht ausgeführt.
G72.2 Programmierbeispiel
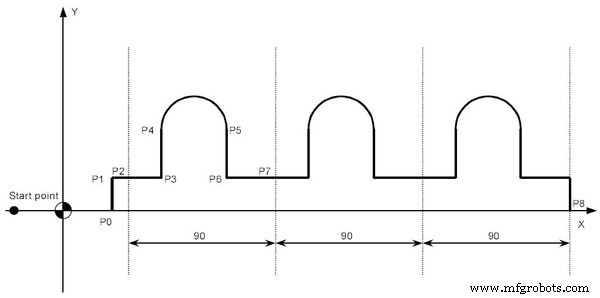
Hauptprogramm
O3000 ;
N10 G90 G00 X-30. Y0 ;
N20 X0 ;
N30 G01 G17 G41 X30. D01 F100 ; (P0)
N40 Y20. ; (P1)
N50 X40. ; (P2)
N60 G72.2 P3100 L3 I90.0 J0 ;
N70 G90 X310. Y0 ; (P8)
N80 X0 ;
N90 G40 G00 X-30.0 ;
N100 M30 ;
Unterprogramm
O3100
G91 G01 X20. ; (P3)
N100 Y30. ; (P4)
N200 G02 X40. I20. ; (P5)
N300 G01 Y-30. ; (P6)
N400 X30. ; (P7)
N500 M99 ;
Erläuterung
Das Hauptprogramm fährt eine Grundkontur (P0–P2) und ruft dann per G72.2 das Unterprogramm O3100 dreimal (L3) mit einem X-Versatz von 90 mm (I90.0) auf. Das Unterprogramm beschreibt eine Taschenkontur im inkrementellen Modus (G91), die an drei Positionen (P3–P7) repliziert wird.
CNC-Maschine
- CNC-Fräse vs. CNC-Drehmaschine: Wichtige Unterschiede erklärt
- CNC-Fräsmaschine warten: Experten-Leitfaden für Langlebigkeit & Präzision
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G73 Konturfolgzyklus: Umfassender Leitfaden für CNC-Programmierer
- Fanuc CNC G32 Gewinde-G-Code erklärt: Gewindeschneiden meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung