



Fanuc G72.1 & G72.2 Figurenkopie Beispiel – CNC-Programm für Lochkreis
Programmierung
Fanuc G72.1 Rotationskopie
Mit dem G72.1 Rotationskopie G-Code kann eine durch ein Unterprogramm definierte Figur durch Rotationsbewegung wiederholt erzeugt werden.
Details mit Programmierbeispiel: Fanuc G72.1 Rotationskopie (Figurenkopie-Funktion CNC-Fräsen)
Fanuc G72.2 Linearkopie
Mit dem G72.2 Linearkopie G-Code kann eine durch ein Unterprogramm definierte Figur durch Lineare Bewegung wiederholt erzeugt werden.
Details mit Programmierbeispiel: Fanuc G72.2 Linearkopie (Figurenkopie-Funktion CNC-Fräsen)
Fanuc G81 Bohrzyklus
Der G81 Bohrzyklus wird für einfache Bohr- / Senkbohroperationen verwendet.
Details mit Programmierbeispielen: Fanuc G81 Bohrzyklus
Programmierhinweise
Angabe von zwei oder mehr Kopierbefehlen
- G72.1 darf in einem Unterprogramm für die Rotationskopie nicht mehr als einmal angegeben werden (Andernfalls tritt Alarm PS0900 auf).
- G72.2 darf in einem Unterprogramm für die Linearkopie nicht mehr als einmal angegeben werden (Andernfalls tritt Alarm PS0901 auf).
- In einem Unterprogramm, das Rotationskopie angibt, kann jedoch Linearkopie angegeben werden. Ebenso kann in einem Unterprogramm, das Linearkopie angibt, Rotationskopie angegeben werden.
Fanuc G72.1 G72.2 Programmierbeispiel
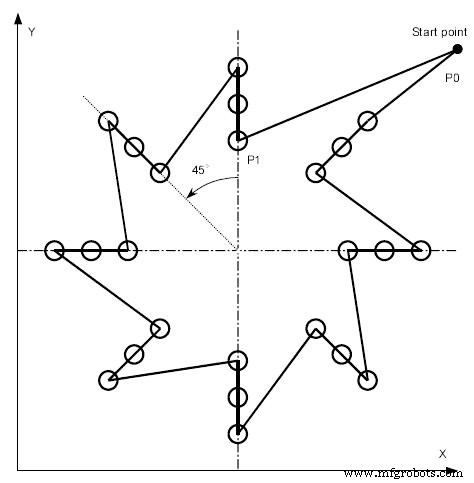
Hauptprogramm
O4000 ;
N10 G90 G00 G17 X240. Y230. Z100. ; (P0)
N20 G72.1 P4100 X120. Y120. L8 R45. ;
N30 G80 G00 X240. Y230. ; (P0)
N40 M30 ;
Unterprogramm – Rotationskopie (G72.1)
O4100
N100 G72.2 P4200 I0 J20. L3 ;
N200 M99 ;
Unterprogramm – Linearkopie (G72.2)
O4200
N110 G90 G81 X120. Y180. R60. Z10. F200. ; (P1)
N210 M99 ;
Erläuterung
Das Hauptprogramm (O4000) ruft per G72.1 das Unterprogramm O4100 auf, welches eine Rotationskopie um den Mittelpunkt (X120, Y120) mit 8 Wiederholungen (L8) und 45° Winkelschritt (R45) ausführt. Innerhalb von O4100 wird per G72.2 das Unterprogramm O4200 linear kopiert (3-mal, Versatz J20 in Y-Richtung). O4200 führt schließlich den eigentlichen Bohrzyklus (G81) an der Position (X120, Y180) aus.
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial
- CNC G72 Bolzenlochkreis entlang Winkel – Beispielcode für präzises Bohren
- Haas CNC G71 Bolzenlochbogen Befehl – Praxisbeispiel für effizientes Lochbohren