



Anilam G171 Kreisförmiger Profilzyklus – Effizientes Innen- & Außenkreisprofilieren
G171 Kreisförmiger Profilzyklus
Der Anilam G171 Kreisförmige Profilzyklus bearbeitet den Innen- oder Außenprofil eines bestehenden Kreises.
Programmierung
G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn
Parameter
| Parameter | Beschreibung |
|---|---|
| X | X-Koordinate des Mittelpunkts. Standard: aktuelle Position. Optional. |
| Y | Y-Koordinate des Mittelpunkts. Standard: aktuelle Position. Optional. |
| H | Absolute Z-Start (Eilgang) Höhe (muss 0,1 Zoll oder 2 mm über der zu bearbeitenden Oberfläche liegen). Wird im Eilgang ausgeführt. Erforderlich. |
| D | Fertiger Durchmesser des Kreises. Bei negativem Wert kehren sich sowohl Schnittausrichtung als auch Start- und Endpunkte um. Erforderlich. |
| Z | Absolute Tiefe des fertigen Profils. Erforderlich. |
| A | Einstellung für Schnitt am Innenprofil (In) oder Außenprofil (Out). Auswahl erforderlich. 0=Innen, 1=Außen. |
| R | Rampenabstand pro Schnitt. Optional. |
| B | Z-Achsen-Inkrement pro Schnitt. Optional. |
| S | Materialrest vor dem Schlichtschnitt. Standard: 0. Negativer Wert lässt Material ohne Schlichtschnitt. Optional. |
| I | Z-Achsen-Vorschub. Optional. |
| J | Schruppvorschub. Optional. |
| K | Schlichtvorschub. Optional. |
| P | Rückzugshöhe. |
Funktionsweise
Bei Ausführung fährt die CNC im Eilgang zur Rampenstartposition #1, im Eilgang zu H (StartHöhe), dann vorschubt sie zur Tiefe des ersten Schnitts.
Die Maschine vorschubt in das Profil entlang Rampe #1, fräst den Kreis auf den angegebenen D (Durchmesser) und rampet entlang Rampe #2 vom Werkstück weg.
Beim Außenprofil rampet das Werkzeug entlang Rampe #1 in das Werkstück und entlang Rampe #2 vom Werkstück weg, wie in der Abbildung dargestellt.
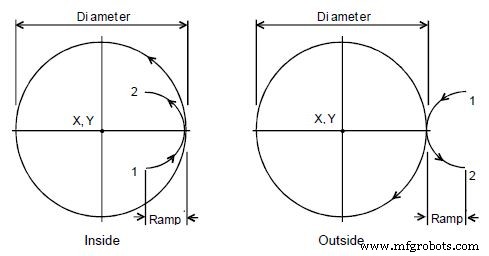
Rampenposition für Innen- und Außenprofil
Der Kreisförmige Profilzyklus kompensiert automatisch den Werkzeugdurchmesser. Aktivieren Sie den korrekten Werkzeugdurchmesser vor dem G171-Block.
Hinweise
Wenn Sie einen Schnitttiefe = B (Z Max.Schnitt) eingeben, führt die CNC die Anzahl der Schnitte aus, die erforderlich sind, um von H (Z Start Hgt.) auf Z (Z Tiefe) zu gelangen, wobei bei jedem Schnitt auf die Schnitttiefe = B (Z Max.Schnitt) gefräst wird.
Wenn Sie einen S (Finish Stock) Wert eingeben, lässt die CNC das angegebene Material am Profil und in der Tiefe für einen Schlichtschnitt. Die CNC schlichtet auf den eingegebenen Durchmesser beim Schlichtschnitt. Geben Sie einen negativen S (Finish Stock) ein, um das Schlichtmaterial ohne Schlichtschnitt zu lassen.
Wenn Sie keinen J (Schruppvorschub) oder K (Schlichtvorschub) Wert eingeben, führt die CNC Vorschubbewegungen mit dem aktuellen Vorschub aus. J steuert den Vorschub des Schruppzyklus. K steuert den Vorschub des Schlichtzyklus.
CNC-Maschine
- Zykluszeit vs. Oberflächenqualität: Produktivität und Qualität optimal ausbalancieren
- CNC-Zykluszeit berechnen: Formeln & Praxisbeispiele für Fräsen, Drehen & Bohren
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- G90 Drehzyklus meistern: Umfassender Leitfaden zu CNC-Schruppdrehen & mehr
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Effizientes Kegelgewinden mit G92: Vollständiger CNC-Leitfaden