



G90 Drehzyklus meistern: Umfassender Leitfaden zu CNC-Schruppdrehen & mehr
G90 Drehzyklus Format
G90 wird auch genannt:
G90 Festzyklus, G90 Geradschnittzyklus, G90 Schruppdrehzyklus, G90 Schruppdreh-Festzyklus, G90 Box-Zyklus.
G90 für einfaches Drehen, Mehrfachpasses durch zusätzliche X-Werte.
Verwandt: G90 Drehzyklus Fanuc – CNC Programmbeispielcode
G90 Schrupp-Festzyklus nutzbar für:
- Geraddrehen.
- Ausbohren.
- Kegelschneiden.
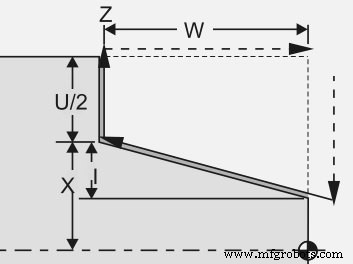
Programmierung
G90 X... Z... I...
oder
G90 X... Z... R...
Parameter
| Parameter | Beschreibung |
|---|---|
| X | Zu bearbeitender Durchmesser. |
| Z | Endpunkt in Z-Achse. |
| Q | Winkel am Startpunkt. |
| I oder R | Abstand und Richtung des Kegels (Radiuswert). |
Hinweis – manche Steuerungen nutzen „I“ für Kegel in G90, neuere „R“.
Inkrementelle Werte
U und W statt X und Z nutzbar:
G90 U... W...
U – X-Inkrement zum Ziel.
W – Z-Inkrement zum Ziel.
Funktionsweise
- Werkzeug auf Startposition bringen.
- Schnitt mit G90 durch X, Z Werte.
- Zusätzliche Schnitte/Passes durch nur X-Werte (optional).
- G90 beenden durch Bewegungsbefehl (G00, G01 etc.).
G90 gibt Kontrolle über jeden Pass-Tiefe.
CNC-Programmbeispiel
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X56.0 Z2.0 T0101 M08 G90 X51.0 W-32.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G30 U0 W0 M30
Code-Erklärung
Erster Schnitt bei X51
Zweiter bei X46
Dritter bei X41
…
Letzter bei X30
Abbruch des G90 Drehzyklus
G90 ist modaler G-Code.
„Modal“ = wirksam bis Abbruch durch widersprechenden G-Code. G90 bleibt aktiv bis G00, G01 etc. Im Beispiel oben Abbruch durch G30.
Einfach: G90 muss durch Bewegungsbefehl (G00, G01) beendet werden.
G90 vs G71 Drehzyklus
G90 nur Gerade & Kegel, keine Bögen (Kreisinterpolation).
G71 schneidet Gerade, Kegel, Bögen.
CNC-Maschine
- Experten-CNC-Drehservice: Hochpräzision & Effizienz
- Fräsen vs. Drehen: Die wichtigsten Gemeinsamkeiten erklärt
- Fräsen und Drehen in der CNC-Bearbeitung: Die Unterschiede verstehen
- Präzise Fräs- & Drehservices für Lohnfertigung
- Fortschrittliche CNC-Fräs- & Drehautomation für Präzisionsfertigung
- Was ist Hartdrehen? Tiefgang in die Präzisionsbearbeitung
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- G71 Schruppdrehzyklus Einzeiler-Format: Fanuc CNC-Programmierung vereinfachen
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel