



Anilam G172: Effizienter Rechteckprofil-Fräszzyklus
Anilam G172 Rechteckprofil-Zyklus
Der Anilam G172 Rechteckprofil-Zyklus bearbeitet den Innen- oder Außenprofil eines Rechtecks.
Programmierung
G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn
Parameter
| Parameter | Beschreibung |
|---|---|
| X | X-Koordinate des Mittelpunkts. Wenn keine Koordinate eingegeben wird, zentriert die CNC die Tasche an der aktuellen Position. |
| Y | Y-Koordinate des Mittelpunkts. Wenn keine Koordinate eingegeben wird, zentriert die CNC die Tasche an der aktuellen Position. |
| H | Absolute Z-Position vor Beginn des Taschenfräsens. Dies muss 0,1 Zoll (oder 2 mm) über der Oberfläche liegen. |
| M | Fertige Länge des Rechtecks. Erforderlich. |
| W | Fertige Breite des Rechtecks. Erforderlich. |
| Z | Absolute Tiefe des fertigen Profils. Wert erforderlich. |
| A | 0 = Innen 1 = Außen |
| R | Radius der Rampenbewegungen. Erforderlich. |
| U | Eckenradius-Einstellung. Wenn der Programmierer einen negativen Wert eingibt, kehren sich sowohl Schnittausrichtung als auch Start- und Endpunkte um. Optional. |
| B | Maximaler Z-Achsen-Inkrement pro Schnitt. Optional. |
| S | Materialrest, den die Maschine vor dem Schlichtschnitt lässt. Standard: 0. Bei negativem Wert lässt die CNC das Material ohne Schlichtschnitt. Optional. |
| I | Z-Achsen-Vorschub. Optional. |
| J | Schruppvorschub. Optional. |
| K | Schlichtvorschub. Optional. |
| P | Rückzugshöhe. |
Funktionsweise
Beim Ausführen fährt die CNC im Eilgang zur Rampenstartposition #1, im Eilgang zu H (Z-StartHöhe) und vorschubt dann zur Tiefe des ersten Schnitts.
Die Maschine vorschubt in das Profil entlang Rampe #1, fräst das Rechteck auf die angegebenen M (Länge) und W (Breite) und rampet entlang Rampe #2 vom Werkstück weg.
Beim Innenprofil zeigt das Grafikmenü die Rampenbewegungen an.
Beim Außenprofil rampet das Werkzeug entlang Rampe #1 in das Profil und entlang Rampe #2 vom Profil weg, wie in der Abbildung dargestellt.
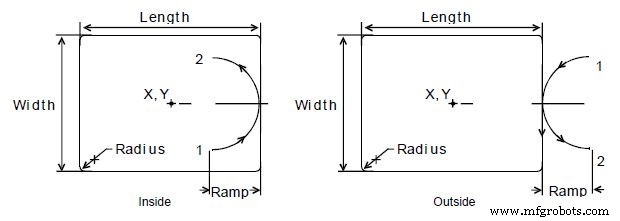
Innen- und Außenprofil Rampenbewegungen
Der Rechteckprofil-Zyklus kompensiert automatisch den Werkzeugdurchmesser. Aktivieren Sie den korrekten Werkzeugdurchmesser vor dem G172-Block.
Hinweise
Wenn Sie einen Wert eingeben, führt die CNC die Anzahl der Schnitte aus, die erforderlich sind, um von H (Z Start HGT) auf Z (Z Tiefe) zu gelangen, wobei bei jedem Schnitt B (Z Max.Schnitt) geschnitten wird.
Wenn Sie einen S (Finish Stock) Wert eingeben, lässt die CNC das angegebene Material am Profil und in der Tiefe für einen Schlichtschnitt. Die CNC fräst das Rechteck auf die M (Länge), W (Breite) und Z (Z Tiefe) Dimensionen beim Schlichtschnitt. Geben Sie einen negativen S (Finish Stock) ein, um das Schlichtmaterial ohne Schlichtschnitt zu lassen.
Wenn Sie keinen J (Schruppvorschub) oder K (Schlichtvorschub) eingeben, führt die CNC Vorschubbewegungen mit dem aktuellen Vorschub aus. J (Schruppvorschub) steuert den Vorschub des Schruppzyklus. K (Schlichtvorschub) steuert den Vorschub des Schlichtzyklus.
CNC-Maschine
- Zykluszeit vs. Oberflächenqualität: Produktivität und Qualität optimal ausbalancieren
- CNC-Zykluszeit berechnen: Formeln & Praxisbeispiele für Fräsen, Drehen & Bohren
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- G90 Drehzyklus meistern: Umfassender Leitfaden zu CNC-Schruppdrehen & mehr
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Effizientes Kegelgewinden mit G92: Vollständiger CNC-Leitfaden