



Fanuc G15/G16 Polarkoordinateninterpolation – Ende & Beginn der Operationen
G15 Polarkoordinateninterpolation beenden
G15 Polarkoordinateninterpolation beenden
Programmierung
G15
G16 Polarkoordinateninterpolation beginnen
G16 Polarkoordinateninterpolation beginnen
Programmierung
G16
Zwischen G16 und G15 können Punkte durch Polarkoordinaten definiert werden.
Die Wahl der Ebene, in der Polarkoordinaten programmiert werden können, erfolgt mit G17 – G19.
Mit der Adresse der ersten Achse wird der Radius programmiert,
mit der Adresse der zweiten Achse der Winkel,
beide bezogen auf den Werkstücknullpunkt.
Beispiel
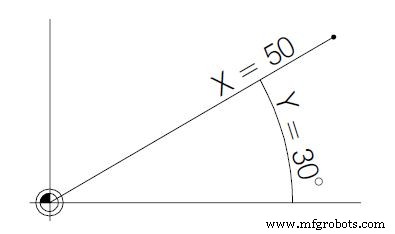
N75 G17 G16 N80 G01 X50 Z30 erste Achse: Radius X=50 zweite Achse: Winkel Y=30
Fanuc G17, G18, G19 Ebenenwahl meistern für präzise CNC-Steuerung
Optimiertes Revolverentriegeln mit Okuma M203: NC-Befehlsreferenz
CNC-Maschine
- Design für Nachhaltigkeit: Mit dem Ende im Blick beginnen
- Umfassender Leitfaden zu CNC G-Codes für Fanuc Steuerungen
- Fanuc G68 Koordinatenrotation G-Code Beispiel für CNC-Bearbeitung
- Fanuc G68 Koordinatenrotation: Präzise Achsenausrichtung für CNC-Bearbeitung
- Fanuc Unterprogrammbeispiel: CNC-Programmierung mit Subroutine-Techniken vereinfachen
- Fanuc G04 Verweilbefehl meistern für präzises CNC-Timing
- Fanuc Kreisinterpolation (G02/G03) meistern mit praktischem Code-Beispiel
- Fanuc 21 CNC-Steuerung: Komplette Alarm-Code-Referenz
- Fanuc G04 Dwell: CNC-Pausebefehle meistern
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung