



Fanuc G68 Koordinatenrotation G-Code Beispiel für CNC-Bearbeitung
Der Fanuc G68 Koordinatenrotation G-Code erleichtert es CNC-Fachkräften, ein Muster von Operationen in einem gedrehten Winkel auszuführen.
Hier ist ein grundlegendes CNC-Programmierbeispiel, das hilft, die tatsächliche Funktionsweise der G68 Koordinatenrotation zu verstehen.
Fanuc G68 Programmbeispiel
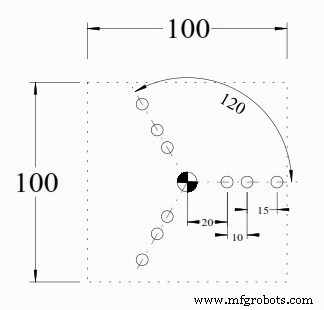
T1 M6 G0 G90 G40 G21 G17 G94 G80 G54 X20 Y0 S1500 M3 G43 Z100 H1 Z5 G81 R3 Z-20 F? M8 X30 X45 G68 X0 Y0 R120 X20 Y0 X30 X45 G68 X0 Y0 R240 X20 Y0 X30 X45 G69 G80 G0 G90 Z100 M30
Gewindeschneiden auf Siemens Sinumerik 802D SL meistern: CYCLE97 Programmierleitfaden
Fanuc G68 Koordinatenrotation: Präzise Achsenausrichtung für CNC-Bearbeitung
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Fanuc G68 Koordinatenrotation: Präzise Achsenausrichtung für CNC-Bearbeitung
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung