



Verzögerte Verformung bei CNC-gefrästen Kunststoffteilen: Ursachen, Diagnose und Prävention
Nach dem Fräsen sieht es gut aus – dann verändert es sich
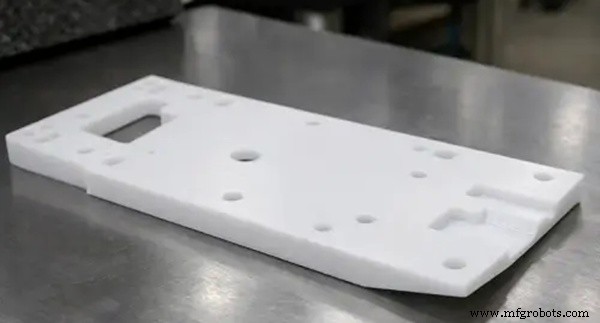
Anders als Metalle sind Kunststoffe nicht inhärent steif oder dimensionsstabil. Sie zeigen ein klares zeitabhängiges Verhalten, das sich lange nach der Bearbeitung manifestieren kann.
Während des CNC-Fräsens kann ein Teil in einem temporären Gleichgewichtszustand verbleiben:
- Während des Schneidens hält die Spannvorrichtung das Material an Ort und Stelle.
- Nach Ende der Bearbeitung wird die externe Zwangskraft entfernt.
- Mit der Zeit beginnen interne Spannungen, sich umzuverteilen.
Dadurch kann sich das Teil allmählich von selbst verformen, auch ohne externe Kräfte.
Diese Dimensionsänderung tritt typischerweise in drei Formen auf:
- Verzug (Warpage)
- Dimensionsschwund oder -ausdehnung
- Lokale Verdrehung
Warum tritt die Verformung verzögert auf?
Kunststoffteile behalten oft ihre initiale Form nach der Bearbeitung, verschieben sich aber in den folgenden Stunden oder Tagen.
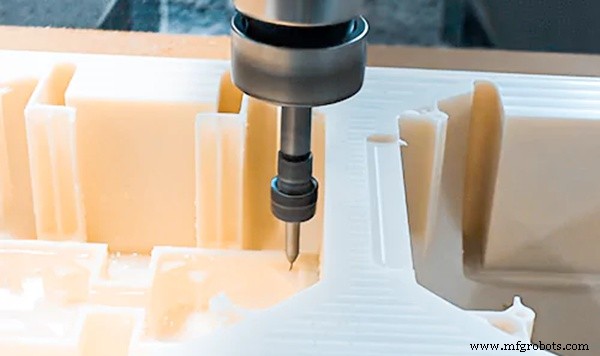
1. Freisetzung von Eigenspannungen
Eigenspannungen stammen aus zwei Hauptquellen: der Fertigungshistorie des Materials (z. B. Spritzguss oder Extrusion) und dem Bearbeitungsprozess selbst, der Werkzeugdruck und reibungsinduzierte Oberflächenspannungen einführt.
Während des CNC-Schneidens:
- Material wird lokal entfernt.
- Das ursprüngliche Spannungsgleichgewicht wird gestört.
- Interne Strukturen verlieren ihre Zwangskräfte.
Die verbleibende Spannung kollabiert jedoch nicht sofort. Stattdessen durchläuft das Material einen Spannungsrelaxationsprozess, bei dem sich Molekülketten über mehrere Stunden oder Tage langsam bewegen und zu einem neuen Gleichgewicht umlagern. Typische Ergebnisse sind Verzug, Verdrehung oder lokale Dimensionsabweichung.
2. „Memory Effect“ der Molekülketten
Polymere sind langkettige Moleküle. Hochgeschwindigkeits-CNC-Schneiden kann Ketten in der Nähe der bearbeiteten Oberfläche dehnen, orientieren oder teilweise brechen – ähnlich wie das Spannen einer Feder. Unmittelbar nach der Bearbeitung haben diese Ketten noch nicht vollständig reagiert, sodass das Teil vorübergehend seine Form hält. Mit der Zeit und Temperaturschwankungen kehren die Ketten allmählich in ihren ursprünglichen gekräuselten Zustand zurück, was Schrumpfung oder Verformung verursacht.
3. Nachwirkungen thermischer Ausdehnung
Selbst mit ordnungsgemäßer Kühlung kann die Schneidzone Temperaturen nahe dem Schmelzpunkt von POM oder der Glasübergangstemperatur von PMMA erreichen. Die Temperaturverteilung im Teil ist oft direkt nach der Bearbeitung ungleichmäßig. Wenn es vollständig auf Raumtemperatur abkühlt – manchmal dauert dies mehrere Stunden – können Dimensionsänderungen auftreten, besonders bei dickwandigen Teilen, wo Wärme langsamer dissipiert.
4. Feuchtigkeitsaufnahme verursacht Volumenänderungen
Hygroskopische Kunststoffe wie PA nehmen Feuchtigkeit aus der Luft auf. Nach der Bearbeitung dringt Feuchtigkeit allmählich in das Material ein, verändert den molekularen Abstand und dehnt das Teil leicht aus. Ungleiche Aufnahme – schnell an der Oberfläche, langsamer im Inneren – erzeugt differentielle Dehnung, die schließlich zu Verformung führen kann.
5. Freisetzung von Bearbeitungs- und Spannspannungen
Während der Bearbeitung werden Teile mit erheblicher Kraft gespannt. Die Zwangskraft der Vorrichtung kann tatsächliche Verformung maskieren, und das Schneiden kann zusätzliche Eigenspannungen einführen. Nach dem Entfernen des Teils verteilen sich die Spannungen neu, die Struktur federt zurück, und die Dimensionen ändern sich. Dünnwandige Teile und große Flachstrukturen sind besonders anfällig.
Lösungen: Wie man verzögerte Verformung kontrolliert
Das Ziel ist nicht, Verformung vollständig zu eliminieren, sondern den Pfad und die Rate der Spannungsfreisetzung zu managen.
1. Spannungsarme Materialien oder stabilisierte Güten wählen
Bevorzugen Sie Materialien mit minimalen Eigenspannungen oder solche, die Stabilisierungsbehandlungen durchlaufen haben, wie:
- Geglühtes POM
- Stabilisiertes PA
- Spannungsarme PC-Güten
Die inhärente Stabilität des Materials bestimmt weitgehend die Obergrenze potenzieller Verformung.
2. Symmetrisches, schrittweises Bearbeiten einsetzen
Vermeiden Sie das Entfernen großer Materialmengen nur von einer Seite. Nutzen Sie stattdessen beidseitiges, ausgewogenes Bearbeiten, schichtweises Materialabtragen und vermeiden Sie plötzlichen Steifigkeitsverlust. Diese Ansätze reduzieren abrupte Spannungsfreisetzung.
3. Zeit für Spannungsstabilisierung nach dem Schruppen lassen
Nach dem Schruppen lassen Sie das Teil 12–24 Stunden bei Raumtemperatur ruhen, bevor Sie die Feinbearbeitung durchführen. Dieser Schritt kann Dimensionsabweichungen nach der Lieferung erheblich reduzieren.
4. Schnittwärme und Bearbeitungsspannung kontrollieren
Optimieren Sie Parameter durch:
- Hohe Spindeldrehzahlen bei geringen Schnitttiefen.
- Vermeidung stumpfer Werkzeuge.
- Überwachung und Begrenzung des Temperaturanstiegs beim Schneiden.
Diese Maßnahmen minimieren sekundäre Spannungen, die während der Bearbeitung entstehen.
5. Luftfeuchtigkeit für hygroskopische Materialien managen
Für PA und ähnliche Kunststoffe:
- Teile bei kontrollierter Luftfeuchtigkeit lagern.
- Bei Bedarf Feuchtigkeit konditionieren.
- Frisch bearbeitete Teile nicht hochfeuchten Umgebungen aussetzen.
Richtige Feuchtigkeitskontrolle kann die Dimensionsstabilität erheblich verbessern.
Fallstudie: Verzögerte Verformung an einem POM-Strukturbauteil
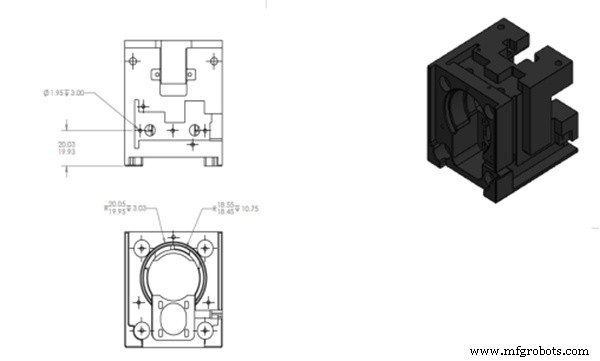
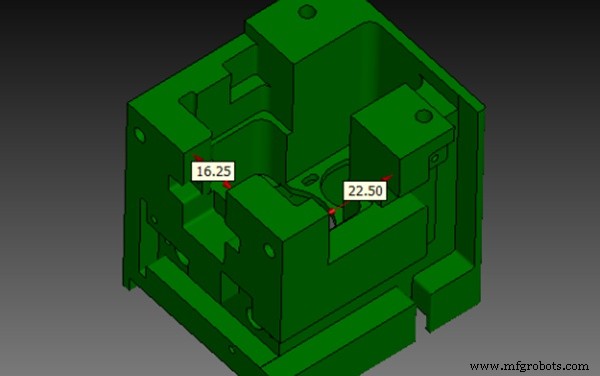
Ein Strukturbauteil für automatisierte Anlagen erforderte enge Toleranzen:
- Material: Schwarz POM
- Größe: 66 × 66 × 72 mm
- Toleranz: ISO 2768‑MK
- Merkmale: Flache Flächen mit tiefen Kavitäten und Mehrloch-Positionierung.
- Anwendung: Präzisionsmontage-Positionierung.
Ausgangssituation
Unmittelbare Nachbearbeitungsprüfung ergab:
- Ebenheit entsprach den Anforderungen.
- Lochpositionsgenauigkeit innerhalb der Toleranz.
- Keine Auffälligkeiten bei Lieferung.
Nach 24 Stunden jedoch:
- Die Öffnungsstruktur schrumpfte um 0,2 mm nach innen.
- Lochausrichtung wich bei der Montage ab.
- Chargenkonsistenz wurde instabil.
Erste Versuche (ineffektiv)
Das Engineering-Team vermutete zunächst Werkzeugprobleme und versuchte:
- Werkzeugwechsel.
- Vorschubreduzierung.
- Erhöhung der Schlichtgänge.
Trotz dieser Anpassungen blieb die Verformung nach 24 Stunden bestehen.
Ursachenanalyse
Weitere Untersuchung deckte auf:
- Eigenspannungen im Rohmaterial.
- Großer Materialabtrag nur von einer Seite.
- Verformung durch Spannvorrichtung während der Bearbeitung maskiert.
Im Effekt hatte die Bearbeitung die Verformung nur temporär zurückgehalten, nicht die Spannung beseitigt.
Finale Optimierungsstrategie
Prozessänderungen umfassten:
- Umstellung auf beidseitiges, schrittweises Bearbeiten.
- 24-stündige Ruhephase nach dem Schruppen.
- Geringe Schnitttiefen beim Schlichten.
- Endstabilisierungsphase vor der Endprüfung.
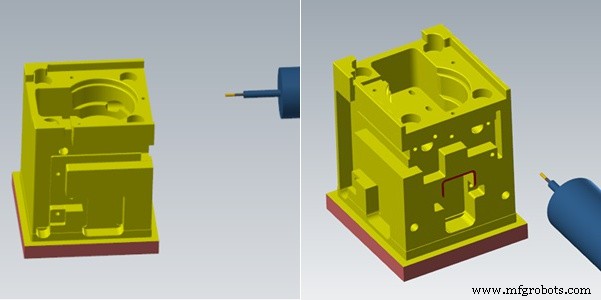
Die Endprüfung erfolgte erst, nachdem sich das Teil in einer temperatur- und feuchtigkeitskontrollierten Umgebung stabilisiert hatte.
Endergebnisse
Nach Optimierung:
- Verzögerte Verformung fast eliminiert.
- Ebenheit blieb innerhalb von 0,1 mm.
- Chargenkonsistenz signifikant verbessert.
Fazit
Verzögerte Verformung bei CNC-bearbeiteten Kunststoffteilen ist fundamental ein zeitabhängiger Spannungsrelaxationsprozess und kein Bearbeitungsgenauigkeitsproblem. Die effektivste Minderung kombiniert:
- Sorgfältige Materialauswahl.
- Optimierte Bearbeitungsstrategie.
- Kontrollierte Spannungsfreisetzungs-Zeitpunkte.
Ziel ist es, Spannungen vor dem endgültigen Schlichten oder der Endprüfung freizusetzen, um Dimensionsänderungen nach der Lieferung zu verhindern.
WayKen bietet professionelle CNC-Kunststoffbearbeitung für Präzisionskomponenten mit komplexen Geometrien und engen Toleranzen. Durch optimierte Prozesse, Spannungskontrollstrategien und strenge Qualitätsprüfung helfen wir, die Dimensionsstabilität zu verbessern und das Risiko verzögerter Verformung zu reduzieren.
CNC-Maschine
- Haas M99 meistern: Unterprogramm-Rückkehr & Schleifensteuerung
- Ihr erster CNC-Plasmaschneider: Experten-Kaufberatung
- CNC-Bearbeitungspartner in China wählen: Effizienz, Kosten, Qualität
- Experte CNC-Fräsmaschinen-Service von Blue Elephant
- Gebrauchte CNC-Fräsmaschine kaufen: Expertentipps für die richtige Wahl
- Titanbearbeitung meistern: Experten-Techniken & Werkzeugauswahl für Legierungen
- Optimale Gewinde-Einschnitte für Werkzeugstandzeit & Gewindequalität
- H45E CNC-Plattensäge für Möbelbau – Zuverlässige Lieferung nach Kanada
- Saudi-Arabien lobt unsere 6-Seiten-CNC-Bohrmaschine & exzellenten Service
- CNC-Kunststoff-Auswahlleitfaden: Das richtige Material für präzise Bearbeitung wählen