



CNC-Bearbeitungskomplexität reduzieren: Hauptfragen und bewährte Optimierungsstrategien
Tiefe, schmale Nuten und Strukturen mit engen Freiräumen
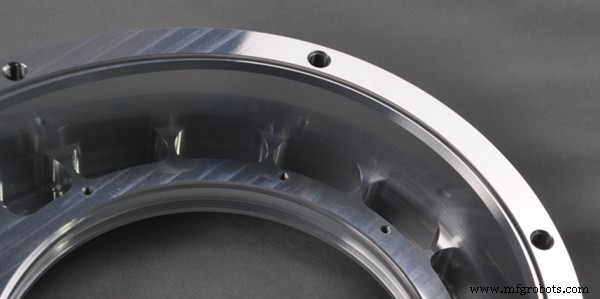
Teile wie Kühlkörper und Ventilkörper weisen oft tiefe, schmale Nuten und dicht gepackte dünnwandige Rippen auf, um Gewicht zu reduzieren und Wärmeableitung zu erhöhen. In der CNC-Bearbeitung stellen diese Merkmale mehrere kritische Probleme dar:
- Langschneider sind für tiefe Nuten erforderlich. Wenn der Werkzeugüberstand den Durchmesser übersteigt, können elastische Durchbiegung und Rattern auftreten, was zu Dimensionsungenauigkeiten und Oberflächenfehlern führt.
- Begrenzter Platz in schmalen Nuten behindert die Spanabfuhr, was das Risiko von Spanstau und Werkzeugbruch erhöht.
- Kühlschmierstoffdrung in tiefe, enge Bereiche ist schwierig, was Wärmeaufbau verursacht, der das Teil verformt und die Präzision beeinträchtigt.
Optimierungstechniken
- Im Design Nuten verbreitern oder Tiefe reduzieren, damit das Verhältnis Werkzeugdurchmesser zu Tiefe in akzeptablen Grenzen bleibt.
- Hochsteife, kleindurchmessige Werkzeuge oder Langschneider in Kombination mit fester Spannunterstützung einsetzen.
- Kühlschmierstofffluss erhöhen oder Spanabfuhrkanäle integrieren.
- Wenn Neudesign nicht möglich ist, gestaffelte Bearbeitung anwenden: Schruppen entfernt Grobmaterial, gefolgt von Schlichten für Endtoleranzen.
Strukturen mit kleinen Radien und unvollständiger Eckfreigabe
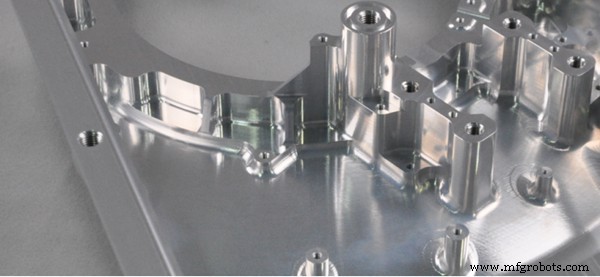
Zu kleine Innenradien erfordern oft Erodieren oder manuelle Nacharbeit. Die Hauptprobleme sind:
- Werkzeugdurchmesser-Grenzen: Kleine Eckenradien erfordern winzige Werkzeuge, aber tiefe Kavitäten verlangen lange Werkzeuge, deren Mindestdurchmesser durch Steifigkeit begrenzt ist.
- Werkzeugbahn-Restmaterial: Wenn der Werkzeugradius den angegebenen Eckenradius übersteigt, verbleibt Material – ein „Toter Winkel“.
- Zusätzliche Prozessschritte: Nicht freibare Ecken erfordern Erodieren, was Spannfehler und Zykluszeit hinzufügt.
Optimierungstechniken
- Innenradien dort vergrößern, wo das Design es erlaubt, um einen einzigen Bearbeitungsgang mit Standardwerkzeugen zu ermöglichen.
- Helix- oder Kreisbogen-Vorschubbahnen in Ecken anwenden, um plötzliche Richtungswechsel zu vermeiden, die Rattern induzieren.
- Problematische Bereiche in Außenkanten umgestalten oder Prozessausnehmungen hinzufügen, um die Bearbeitung zu vereinfachen.
Dünnwandige Strukturen
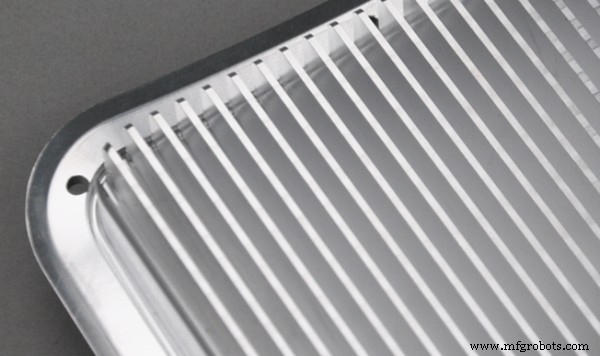
Dünnwandige Teile sind leicht, aber anfällig für Verformung und Vibration unter Schnittkräften:
- Geringe Steifigkeit: Dünne Wände fehlen an Steifigkeit, was zu elastischer Verformung während der Bearbeitung führt.
- Spannherausforderungen: Übermäßige Spannkraft verformt das Teil; unzureichende Kraft führt zu instabiler Positionierung.
- Resonanzrisiko: Niedrige Eigenfrequenzen können Schneidfrequenzen matchen, was Oberflächenqualität verschlechtert.
Optimierungstechniken
- Rippen oder temporäre Stützen im Design hinzufügen und nach der Bearbeitung entfernen.
- Hilfsstützen wie Vakuumsaugdüsen oder niedrigschmelzende Legierungsfüllungen nutzen.
- Schruppen und Schlichten trennen; beim Schlichten leichte Schnitte, hohe Spindeldrehzahlen und schnelle Vorschübe nutzen.
Fallstudie: Bearbeitungsoptimierung eines E-Truck-Kühlkörpergehäuses
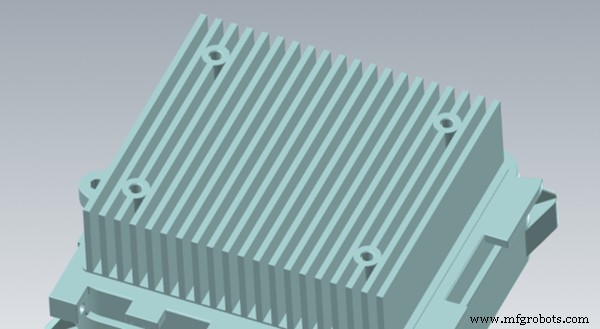
Das Kühlkörpergehäuse aus ADC12-Aluminium (159 × 135 × 67 mm) weist eine dichte Rippenstruktur mit tiefen Nuten zur Ableitung von Antriebsstrangwärme auf. Die initiale Analyse offenbarte mehrere Flaschenhälse:
Designbedingte Bearbeitungsherausforderungen
1. Unverhältnismäßige tiefe, schmale Nuten
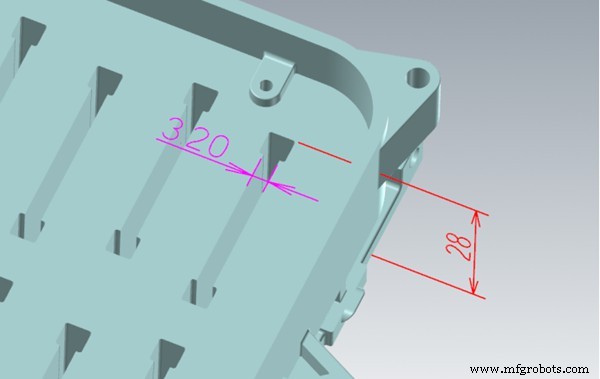
Nutbreite 3,2 mm und Tiefe 28 mm erforderten einen 3-mm-Langschneider mit Überstand >29 mm, was zu schlechter Steifigkeit, hohem Bruchrisiko, verlängerter Zykluszeit und Schwierigkeiten bei Ra 1,6 führte.
2. Extrem kleiner Eckenradius
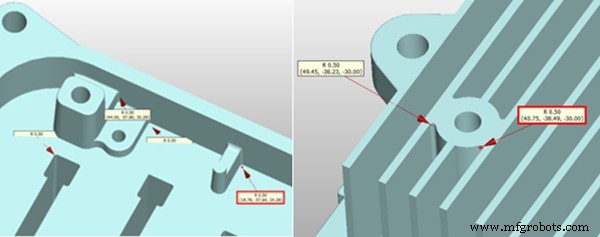
Kavitätstiefe 28 mm erforderte einen 3-mm-Fräser, aber sein R-1,5-Radius konnte die konstruierten R-0,5-Ecken nicht bearbeiten, was Materialresten hinterließ, die Erodieren erforderten.
3. Lokal dünne Wandstärke
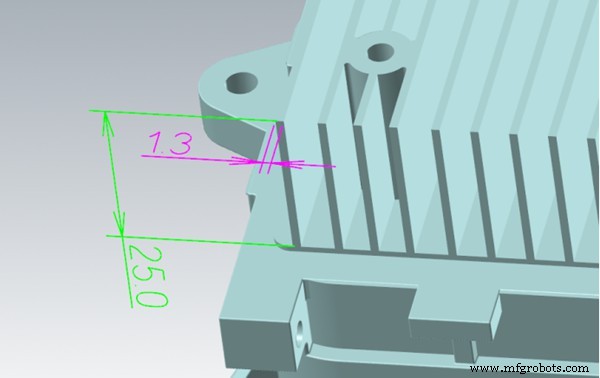
Rippen nur 1,2 mm dick und 25 mm hoch waren anfällig für Vibration und Durchbiegung beim Fräsen, was die Dimensionsstabilität gefährdete.
Optimierter Bearbeitungsplan und Ergebnisse
1. Stufennut-Design
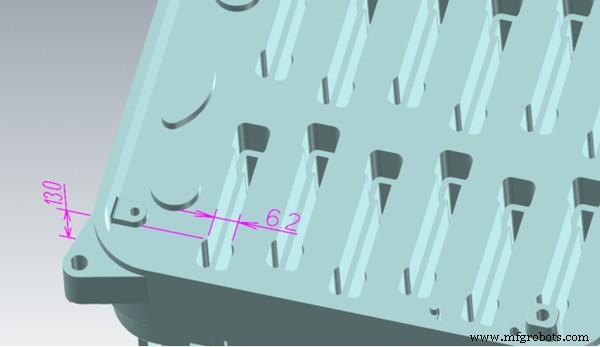
Die 28-mm-Nut wurde geteilt: die unteren 15 mm behielten 3 mm Breite; die oberen 13 mm wurden auf 6,2 mm verbreitert. Zuerst bearbeitete ein 6-mm-Fräser den oberen Abschnitt, dann ein 3-mm-Fräser den tiefen Teil. Jedes Werkzeug arbeitete innerhalb eines sicheren Länge-zu-Durchmesser-Verhältnisses, was eine 3-fache Erhöhung der Schnittparameter ermöglichte. Gesamtzykluszeit sank von 2,8 h auf 1,1 h, Werkzeugkosten fielen um 60 %.
2. Vergrößerte Eckenradien eliminieren Erodieren
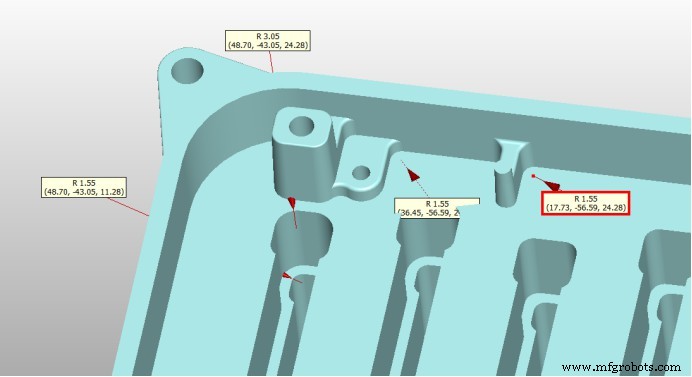
Erhöhung des Kavitätsbodenradius auf R 1,55 und des Stufen-Eckenradius auf R 3 erlaubte direkte Bearbeitung mit 3-mm- und 6-mm-Flachfräsern, entfernte den Erodier-Schritt und verbesserte die Dimensionskonsistenz.
3. Verdickung dünner Wände
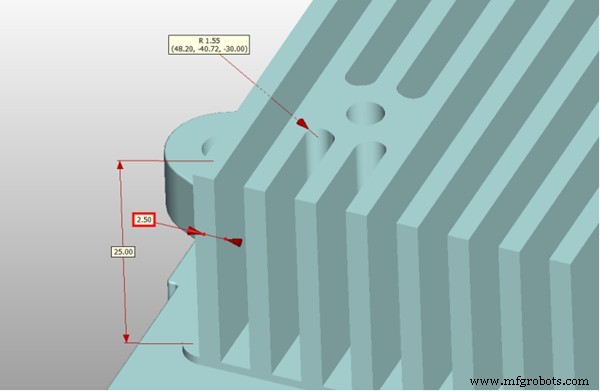
Wandstärke wurde von 1,3 mm auf 2,5 mm erhöht, was Durchbiegung unterdrückte und ±0,05 mm Toleranz erreichte.
Bearbeitungsleistungsvergleich
| Position | Vorher | Nachher | Verbesserung |
|---|---|---|---|
| Einzelteil-Bearbeitungszeit | 6,5 h | 3,2 h | 51 % Reduktion |
| Werkzeugverbrauch | 8–10 Werkzeuge/Teil | 4–6 Werkzeuge/Teil | 40 % Reduktion |
| Erodierprozess | Beibehalten | Eliminiert | 2,5 h eingespart |
| Oberflächenrauheit | Ra 1,6–3,2 | Ra 0,8–1,2 | Signifikante Verbesserung |
Fertigungsoptimierungs-Empfehlungen
- Werkzeugzugänglichkeitsbewertung: Nutttiefe unter dem Fünffachen des Werkzeugdurchmessers halten, um übermäßigen Überstand zu vermeiden.
- Fasenradius-Wahl: Innenecken mit Radien designen, die Standardwerkzeuggrößen entsprechen, um Erodieren oder manuelle Nacharbeit zu eliminieren.
- Rippenstruktur-Anpassung: Wo machbar, eng beieinanderliegende tiefe Nuten durch Stufenkonfigurationen ersetzen und Wandstärke erhöhen oder Rippenanzahl reduzieren, um Steifigkeit und Bearbeitbarkeit zu verbessern.
Mit umfangreicher Erfahrung in komplexen Geometrien und engen Toleranzen liefert WayKen CNC-Bearbeitungslösungen, die DFM-Feedback und fortschrittliche Strategien integrieren. Unser Ansatz reduziert Zykluszeiten, Werkzeugkosten und Ausschussraten bei gleichzeitiger Gewährleistung konsistenter, hochwertiger Teile.
Moderne mechanische Designs setzen zunehmend auf komplexe Strukturen. Die Ignorierung von CNC-Bearbeitungsgrenzen kann zu Verarbeitungsproblemen, Kostenüberschreitungen und Ausschuss führen. Indem man Werkzeugzugänglichkeit, Dünnwand-Vibration, Spanabfuhr und Eckenradius-Probleme früh im Design adressiert, können bereits geringfügige Anpassungen große Verbesserungen in Fertigbarkeit und Kosteneffizienz erzielen.
CNC-Maschine
- Australischer Kunde lobt Blue Elephants Nesting-CNC-Maschinen
- Standard-Bohrergrößen für CNC-Bearbeitung: Umfassende Umrechnungstabellen
- Experten-Tipps zum Hinzufügen von Farbe zu Prototypen
- CNC-Drehen Gewindeschneiden mit G33 G-Code – Einfaches Programmbeispiel
- 10 häufig gestellte Fragen zu CNC-Fräsen – Expertenantworten
- Einsteigerleitfaden: Einrichten, Inbetriebnehmen und Bedienen eines Plasmaschneiders
- Nahtloser Betriebswiederanlauf nach Breakpoint in Mach3 CNC-Steuerung
- Kunststoff-Spritzguss: Prozess, Vorteile & Qualitätssicherung
- CNC-Holzfräsen entdecken: Leistungsfähigkeit & Anwendungen
- Schweizer vs. konventionelles Drehen: Unterschiede für mikrometerpräzise Zerspanung