



Den optimalen Bearbeitungsbezug für CNC-Präzisionsteile auswählen
Während des Bearbeitungsprozesses im CNC-Bearbeitungszentrum bestimmt die Wahl des Positionierbezugs die Qualität der Teile und hat großen Einfluss darauf, ob die dimensionsgenauen und lagegenauen Anforderungen der Teile gewährleistet werden können, sowie auf die Organisation der Bearbeitungsreihenfolge zwischen den Teilflächen. Wenn das Werkstück mit einer Vorrichtung eingespannt wird, beeinflusst die Wahl des Positionierbezugs auch die Komplexität der Vorrichtungsstruktur. Dies erfordert, dass die Vorrichtung nicht nur große Schneidkräfte aufnehmen, sondern auch die Positioniergenauigkeitsanforderungen erfüllen muss. Daher ist die Auswahl des Positionierbezugs ein sehr wichtiges Prozessproblem.
Der Positionierbezug wird in Feinbezug und Grobbezug unterteilt: Der Grobbezug verwendet die unbearbeitete Oberfläche des Rohlings als Positionierbezug. Der Feinbezug nimmt die bearbeitete Fläche als Positionierbezug.
Prinzipien zur Wahl eines Feinbezugs
- Prinzip der Bezugskoinzidenz: Die nach der Bearbeitung entstehenden Flächen sollten möglichst genau mit den Konstruktionsbezugsflächen übereinstimmen, um Positionierfehler durch Bezugsversatz zu vermeiden.
- Prinzip des einheitlichen Bezugs: Um die relative Lagegenauigkeit zwischen den bearbeiteten Flächen zu gewährleisten, sollten so viele Flächen wie möglich am Werkstück mit demselben Satz an Feinbezugsflächen bearbeitet werden.
- Gegenseitiges Bezugsprinzip der Werkstückbearbeitungsflächen: Das wiederholte Bearbeitungsverfahren zweier Bearbeitungsflächen kann als gegenseitiger Bezug dienen.
- Selbstbezugsprinzip: Manche Feinbearbeitungsprozesse erfordern kleine und gleichmäßige Bearbeitungstoleranzen und verwenden oft die bearbeitete Fläche selbst als Genauigkeitsbezug.
Die oben genannten vier Prinzipien für die Wahl eines präzisen Bezugs lassen sich manchmal nicht gleichzeitig erfüllen und müssen je nach tatsächlicher Situation entschieden werden.
Prinzipien zur Wahl von Grobbezugsflächen
- Der Grobbezug sollte bei der ersten Werkstückbearbeitung verwendet werden. Ob der Grobbezug richtig gewählt ist, beeinflusst nicht nur die Bearbeitung des ersten Verfahrens, sondern hat auch großen Einfluss auf den gesamten Werkstückprozess.
- Prinzip der sinnvollen Verteilung der Bearbeitungszugaben: Die Bearbeitungszugabe auf der Werkstückoberfläche sollte gleichmäßig gehalten werden, und die wichtige Fläche sollte als Grobbezug dienen.
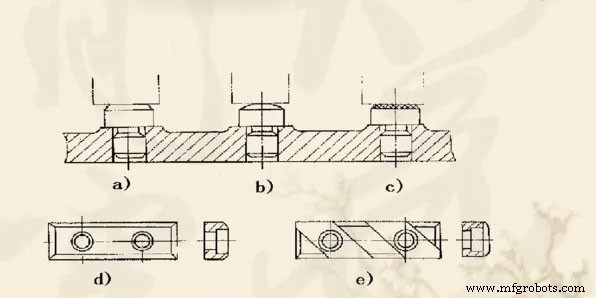
- Prinzip der leichten Spannbarkeit: Um die Positionierung des Werkstücks zu stabilisieren und das Spannen zuverlässig zu gestalten, muss der gewählte Grobbezug so glatt und sauber wie möglich sein, ohne Schlagmarken, und ausreichend Auflagefläche für Schmiedeschnitte oder andere Fehler zulassen.
Wie wählt man den Positionierbezug bei der Bearbeitung von Teilen im CNC-Bearbeitungszentrum?
- Der gewählte Bezug sollte eine genaue Positionierung des Werkstücks, bequemes Be- und Entladen, schnelles Positionieren und Spannen, zuverlässiges Spannen und eine einfache Vorrichtungsstruktur gewährleisten.
- Der vom CNC-Bearbeitungszentrum gewählte Bezug und die verschiedenen Maßoperationen jedes Bearbeitungsteils sollten einfach sein, und die Maßketteberechnung sollte minimiert werden, um Rechenketten und -fehler zu vermeiden oder zu reduzieren.
- Die Bearbeitungsgenauigkeit sicherstellen. Bei der detaillierten Bestätigung des Positionierbezugs des Teils sollten folgende Richtlinien beachtet werden:
(1) Der Ursprung des Werkstückkoordinatensystems, also der „Programmnullpunkt“, und der Teilepositionierbezug müssen nicht zwingend zusammenfallen, aber es muss eine bestätigte geometrische Verbindung zwischen beiden bestehen. Die Wahl des Ursprungs des Werkstückkoordinatensystems berücksichtigt hauptsächlich die Bequemlichkeit von Programmierung und Messung. Bei Teilen mit hohen Dimensionsgenauigkeitsanforderungen sollte bei der Bestätigung des Positionierbezugs geprüft werden, ob der Koordinatenursprung des CNC-Bearbeitungszentrums über den Positionierbezug genau gemessen werden kann.
(2) Beim Bearbeiten des Bezugs und Abschließen der Bearbeitung jedes Arbeitsgangs im CNC-Bearbeitungszentrum muss die Wahl des Positionierbezugs berücksichtigen, dass möglichst viele Bearbeitungsinhalte abgeschlossen werden können. Dazu ist eine Positioniermethode erforderlich, die für alle zu bearbeitenden Flächen günstig ist. Beispielsweise ist bei einem Gehäuse eine Positioniermethode mit zwei Stiften auf einer Seite am besten, damit das Werkzeug andere Flächen bearbeiten kann.
(3) Versuchen Sie, den Konstruktionsbezug am Teil als Positionierbezug zu wählen. Dies erfordert, dass beim Schruppen berücksichtigt wird, mit welchem Grobbezug alle Seiten des Feinbezugs bearbeitet werden – also jeder im CNC-Bearbeitungszentrum verwendete Positionierbezug sollte auf der herkömmlichen Werkzeugmaschine oder anderen Maschinen im vorherigen Schritt bearbeitet worden sein, um die Präzisionsbeziehung zwischen den einzelnen bearbeiteten Flächen leicht sicherzustellen.
(4) Wenn der Positionierbezug und der Konstruktionsbezug von CNC-Bearbeitungszentrumsteilen schwer zusammenfallen, sollten die Montagezeichnungen sorgfältig analysiert werden, um die Konstruktionsfunktion des Teildesignbezugs zu bestätigen, und die Form- und Lagetoleranz zwischen Positionierbezug und Konstruktionsbezug sollte durch die Maßkettenberechnung streng festgelegt werden, um die Bearbeitungsgenauigkeit zu sichern.
(5) Wenn die Arbeitsgangsbearbeitung einschließlich des Konstruktionsbezugs nicht gleichzeitig im CNC-Bearbeitungszentrum abgeschlossen werden kann, sollte der Positionierbezug so weit wie möglich mit dem Konstruktionsbezug zusammenfallen. Gleichzeitig sollte berücksichtigt werden, dass nach Verwendung dieses Referenzpositionierens die Bearbeitung aller wichtigen Präzisionsteile in einer Spannung abgeschlossen werden kann.
Herstellungsprozess
- Die richtigen Materialien für CNC-Bearbeitung wählen: Ein umfassender Leitfaden
- Umfassender Leitfaden zu Oberflächenveredelungen für CNC-Bearbeitung
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- R07 Cincom CNC-Drehmaschine – Präzisions-7-mm-Bearbeitung für Kleinteile
- CNC-Fertigung für Motorradteile: Präzision & Langlebigkeit im Custom-Bereich
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- Präzisions-Metallzerspanung: Umfassender Leitfaden für exakte Fertigung
- Präzisions-CNC-Bearbeitungszentren: Fortschrittliche Lösungen für Metallabtrag
- Die 5 Essentials für präzise CNC-Bearbeitungsangebote
- Präzisions-CNC-Bearbeitung: Umfassender Überblick zur Teilfertigung