



Revolution im CNC-Drehen: High Dynamic Turning & FreeTurn-Werkzeugsystem
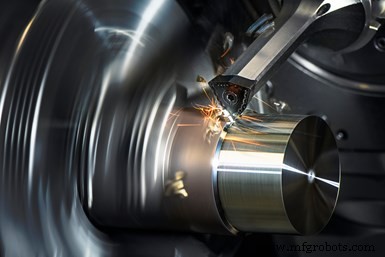
High Dynamic Turning in Kombination mit dem FreeTurn-Werkzeugsystem von Ceratizit nutzt die B-Achse bzw. die Frässpindel eines Dreh-Fräs-Zentrums für den Drehprozess.
Bildnachweis: Ceratizit
Ceratizit USA, Teil der in Luxemburg ansässigen Ceratizit-Gruppe, hat einen alternativen Drehansatz entwickelt, den das Unternehmen High Dynamic Turning (HDT) nennt. In Kombination mit dem dynamischen FreeTurn-Werkzeugsystem nutzt dieser Ansatz die B-Achsen-Frässpindel eines Dreh-Fräs-Zentrums für den Drehprozess. Im Gegensatz zum konventionellen Drehen mit einer Wendeschneidplatte in einem festen Einstellwinkel zum Werkstück ermöglicht diese Lösung 360 Grad Freiheit für den Werkzeug-Einstellwinkel, und der Berührungspunkt in der Maschine kann während der Bearbeitung variiert werden.
Ceratizit präsentierte die Drehtechnologie erstmals 2019 bei einem Tag der offenen Tür in Reutte, Österreich, auf einem Emco Hyperturn 665 MCplus Dreh-Fräs-Zentrum. Laut Dr. Uwe Schleinkofer, Leiter F&E Schneidwerkzeuge bei Ceratizit Österreich, ermöglicht HDT alle traditionellen Drehoperationen wie Schruppen, Schlichten, Konturdrehen und Plandrehen mit nur einem Werkzeug.
Funktionsweise von HDT
Anstelle der klassischen, statischen Position der Wendeschneidplatte im Werkzeughalter einer Drehmaschine nutzt HDT die B-Achsen-Frässpindel eines Dreh-Fräs-Zentrums, um den Einstellwinkel des Werkzeugs zum Werkstück zu verändern – in Kombination mit dem schlanken Design der FreeTurn-Werkzeuge von Ceratizit, um das Kollisionsrisiko zu minimieren. Durch die Rotation des Werkzeugs um seine eigene Längsachse kann die gerade im Eingriff befindliche Schneide der Wendeschneidplatte zu jedem Zeitpunkt während des Bearbeitungsprozesses gewechselt werden.
Zusätzlich ist der Einstellwinkel während des Schneidprozesses jederzeit frei variabel. Laut Schleinkofer ermöglicht dieses Konzept beispielsweise die Bearbeitung von Unterschnitten durch Änderung des Einstellwinkels in einer einzigen Aufspannung. Dies bietet nicht nur eine flexible Bearbeitung verschiedener Werkstückkonturen, sondern auch eine optimale Spanbildung, höhere Vorschübe und eine erhöhte Standzeit, so Schleinkofer.
Werkzeug und Werkzeughalter
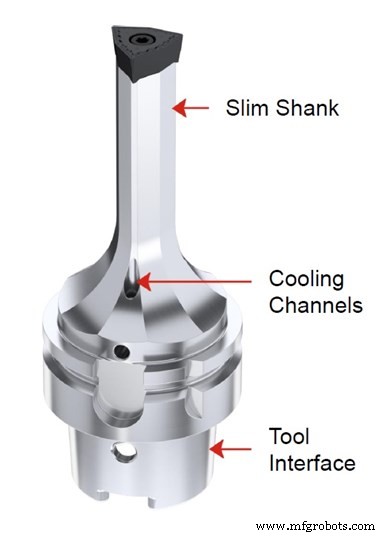
Wie der Name schon sagt, werden beim High Dynamic Turning statische Drehwerkzeuge durch dynamische ersetzt, wie FreeTurn. Das entscheidende Merkmal der FreeTurn-Werkzeugtechnik ist ihre einfache Struktur. Der Werkzeughalter mit seinem schlanken Schaft und dem axialen Konzept (das die Richtung der Schneidkräfte in die Spindel optimiert) bildet angeblich eine stabile Einheit. Das schlanke Design ermöglicht die Bearbeitung in engen Werkstückkonturen bis hin zum Spannfutter, und Kühlkanäle sorgen für eine direkte Kühlmittelzufuhr in den Bearbeitungsbereich.
Am oberen Ende des Werkzeugschafts befindet sich eine mehrseitige Wendeschneidplatte, die aus mehreren Schneidengeometrien mit unterschiedlichen Eigenschaften bestehen kann. Dies ermöglicht verschiedene Einstellwinkel, Eckenradien oder Spanbrecher sowie Schrupp- und Schlichtoperationen in einem Werkzeug. Auch unterschiedliche Beschichtungen und Schneidstoffe sind verfügbar. Das Werkzeug kann somit an spezifische Bearbeitungsanforderungen angepasst werden und bietet den Vorteil, mehrere verschiedene Werkzeuge zu ersetzen. Dies führt wiederum zu erheblichen Einsparungen nicht nur hinsichtlich der Anzahl der für die Fertigung eines Teils erforderlichen Werkzeuge, sondern auch in Bezug auf die benötigten Magazineplätze im automatischen Werkzeugwechsler (ATC) und die Anzahl der Werkzeugwechsel.
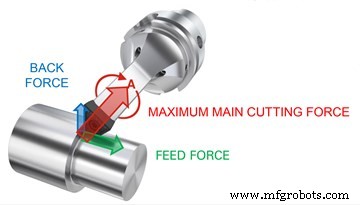
Während des Schneidens werden Vibrationen vermieden, da die Hauptschneidkraft axial in Richtung des Werkzeugs in Spindelrichtung geleitet wird.
Um dies zu beweisen, demonstrierte Ceratizit den HDT-Prozess live während des Tags der offenen Tür in Reutte. Zwei verschiedene Werkstücke wurden auf einem Emco Hyperturn 665 MCplus bearbeitet: Eine Fahrradnabe aus AlCuMgPb-Aluminium und eine 42CrMo4-Stahl-Kupplungswelle.
Für die Aluminium-Rotornabe wurde ein Werkzeug für das Schruppen (1.500 U/min, 2 mm axiale Schnitttiefe) und Schlichten (2.000 U/min, axiale Schnitttiefe unter 1 mm) verwendet. Da der Einstellwinkel während der Bearbeitung angepasst werden konnte, wurden alle Konturen in einer Aufspannung bearbeitet (sogar Unterschnitte, die mit einem standardmäßigen 90-Grad-Einstellwinkel nicht realisierbar sind), und Leerhubfahrten wurden eliminiert, da das Werkzeug in beide Richtungen schneidet, von oben nach unten und umgekehrt. Laut Schleinkofer können im Vergleich zum konventionellen Drehen vier Werkzeuge eingespart werden, und die Zykluszeit wurde für dieses Teil von 2:10 auf 1:35 Minuten reduziert.
Die Stahl-Kupplungswelle wurde mit demselben Werkzeugsystem bearbeitet. Das Schruppen erfolgte mit einer Schnittgeschwindigkeit von 200 m/min und einer axialen Schnitttiefe von 3 bis 5 mm. Das Schlichten erfolgte bei derselben Schnittgeschwindigkeit, aber mit einer geringeren Schnitttiefe von 1 bis 2 mm. Diese Parameter führen beim konventionellen Drehen üblicherweise zu hohen Schneidkräften, die Vibrationen verursachen können. Ceratizit zufolge wird jedoch beim HDT die maximale Hauptschneidkraft axial in Richtung des Werkzeugs (in Spindelrichtung – siehe Bild unten) geleitet, wodurch Vibrationen minimiert und die Werkzeughaltekraft nicht überschritten wird, was einen stabilen Prozess gewährleistet.
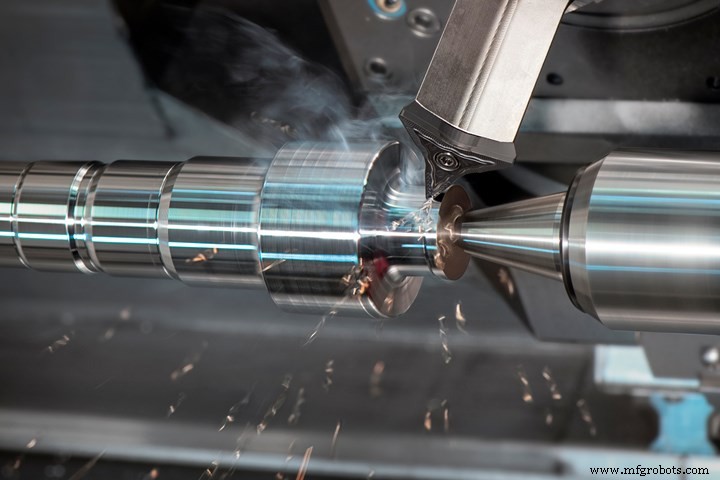
Hier wird eine Stahl-Kupplungswelle (42CrMo4) mit High Dynamic Turning bearbeitet. Da der Einstellwinkel des Werkzeugs während der Bearbeitung angepasst werden kann, können alle Konturen in einer Aufspannung fertiggestellt werden, einschließlich Unterschnitten.
Industrielle Ausrüstung
- CNC-Drehparameter für Präzisionsbearbeitung meistern
- Fagor 8050TC CNC-Drehsteuerung: Intuitiver, trainingsfreier Betrieb für Drehen, Planen & Gewindeschneiden
- Fortschrittliches CNC-Drehzentrum – Hochgeschwindigkeits-Spanabtrag & Präzisionsbearbeitung
- QL300H/M Zweispindel CNC-Drehzentrum mit vollautomatischer Teilehandhabung
- Victory CNC Schnellwechsel-Gangwerkzeug – 12-Werkzeug-Automation für Dreharbeiten
- Effizientes kontinuierliches Drehen mit fortschrittlichen Drehfräszentren
- Absolute Machine Tools Ecoca SJ-20: Präzisions-CNC-Drehzentrum mit Flexibilität
- Ganesh Cyclone 32-GT CNC-Drehmaschine: 3-Achs-Präzision & Produktivitätssteigerung
- CNC-Drehzentrum vs. CNC-Drehmaschine: Die entscheidenden Unterschiede
- Sandvik präsentiert All-Directional-Drehbearbeitung für mehr Flexibilität