



Gewindeschneiden auf CNC-Drehmaschinen meistern
Auf CNC-Drehmaschinen lassen sich vier Standardgewindearten drehen: metrisch, zöllig, Modul- und Durchmessersteuerung. Unabhängig vom Gewindetyp muss eine strikte Bewegungsbeziehung zwischen Spindel und Werkzeug gewahrt bleiben: Pro Spindelumdrehung (Werkstückumdrehung) muss sich das Werkzeug gleichmäßig um eine Steigung (des Werkstücks) verschieben. Die folgende Analyse gewöhnlicher Gewinde vertieft das Verständnis für bessere Bearbeitung.
Dimensionanalyse gewöhnlicher Gewinde
CNC-Drehmaschinen benötigen für die Gewindebearbeitung eine Reihe von Maßen. Berechnung und Analyse der erforderlichen Maße umfassen hauptsächlich zwei Aspekte:
1. Werkstückdurchmesser vor Gewindeschneiden
Unter Berücksichtigung der Gewindeprofilausdehnung beträgt der Durchmesser vor dem Gewindeschneiden D/D – 0,1 P, d.h. der Außendurchmesser wird um 0,1 Steigung reduziert – allgemein 0,1 bis 0,5 mm unter dem Gewindeaußendurchmesser, je nach Materialverformbarkeit.
2. Gewindebearbeitungs-Vorschub
Der Vorschub kann sich am Kerndurchmesser orientieren, also der Endposition des Gewindewerkzeugs.
Kerndurchmesser = Außendurchmesser – 2 × Zahnhohe; Zahnhohe = 0,54 P (P = Steigung)
Der Vorschub sollte stetig reduziert werden; die konkrete Vorschubtiefe richtet sich nach Werkzeug und Werkstoff.
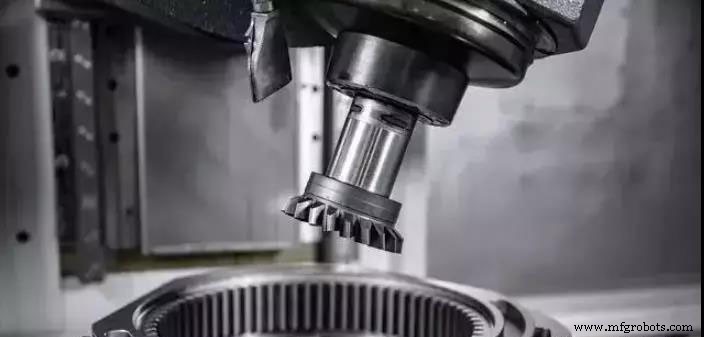
Einstellen und Justieren von Standard-Gewindewerkzeugen
Wird das Drehmeißel zu hoch, zu niedrig oder schief montiert, stößt die Freifläche bei gewisser Schnitttiefe ans Werkstück, erhöht Reibung, kann das Werkstück verbiegen und „Anfressen“ verursachen; Späne werden schlecht abgeführt. Die Radialkraftrichtung zeigt zum Werkstückmittelpunkt. Zu großes Spiel im Quervorschubgetriebe lässt die Schnitttiefe unkontrolliert wachsen, hebt das Werkstück an – Anfressen. Dann muss die Meißelhöhe so justiert werden, dass die Schneidenspitze auf Spindelachshöhe liegt (Reitstockspitze als Referenz). Beim Schruppen und Vorschlichten liegt die Spitze ca. 1 % D über der Werkstückmitte (D = Werkstückdurchmesser).
Unzureichendes Spannen: Werkstücksteifigkeit hält Schnittkraft nicht stand → übermäßige Durchbiegung → Änderung der Relativhöhe Meißel/Werkstück (Werkstück hebt sich) → plötzliche Schnitttiefenerhöhung → Anfressen. Werkstück festspannen, Reitstockmitte zur Steifigkeitserhöhung nutzen.
Gängige Einstellverfahren: Probeschnitt und automatisches Einstellen per Werkzeugeinstellgerät. Direktes Anfahren mit dem Werkzeug oder G50 für Werkstücknullpunkt, Werkstückversatz für Nullpunkteinstellung. Einstellanforderungen beim Gewindeschneiden sind nicht extrem hoch; Z-Richtung hat keine strengen Vorgaben, kann nach Programmieranforderung festgelegt werden.
Programmierung und Bearbeitung gewöhnlicher Gewinde
Aktuelle CNC-Drehmaschinen bieten drei Gewindeschneidverfahren: G32 (Geradschnitt), G92 (Geradschnitt vereinfacht) und G76 (Schrägschnitt). Unterschiedliche Schnitt- und Programmiermethoden erzeugen unterschiedliche Fehler. Sorgfältige Analyse und Anwendung sind nötig für hochpräzise Teile.
- G32 Geradschnitt: Beide Schneiden arbeiten gleichzeitig → hohe Schnittkraft, schwieriges Schneiden → beide Schneiden verschleißen schnell. Bei großer Steigung = großer Schnitttiefe → schnellerer Verschleiß → Flankendurchmesserfehler, aber hohe Profilgenauigkeit. Meist für kleine Steigungen. Da Schnitt per Programm erfolgt, ist der Ablauf lang, Schneiden verschleißen schnell → häufiges Messen während der Bearbeitung nötig.
- G92 Geradschnitt: Vereinfacht Programmierung, steigert Effizienz gegenüber G32.
- G76 Schrägschnitt: Einseitiger Schnitt → Schneide beschädigt/verschleißt leichter → Gewindefläche nicht geradlinig, Schneidenwinkeländerung, schlechte Profilgenauigkeit. Aber: geringe Werkzeugbelastung, gute Spanabfuhr, abnehmende Schnitttiefe. Geeignet für große Steigungen. Bei nicht höchsten Präzisionsanforderungen komfortabler. Für hohe Präzision: Zweiwerkzeug-Bearbeitung – erst G76 Vorschruppen, dann G32 Fertigschneiden. Exakter Werkzeugstartpunkt beachten, sonst Gewindefehler → Ausschuss.
- Nach Bearbeitung: Gewindequalität am Profil beurteilen, rechtzeitig gegensteuern. Ist Gewindescheitel nicht scharf, erhöht tieferer Schnitt den Außendurchmesser (materialabhängig). Ist Scheitel bereits scharf, verringert tieferer Schnitt den Außendurchmesser proportional. Dieses Wissen nutzen, um Schnitttiefe korrekt zu behandeln und Ausschuss zu vermeiden.
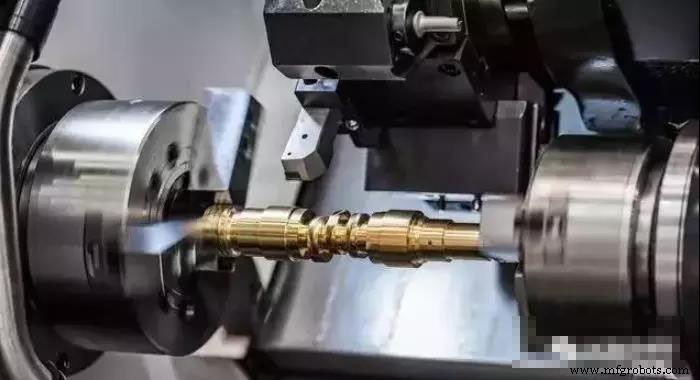
Gewindeprüfung
Für Standardgewinde: Gewindelehrringe oder -lehrdorne. Außengewinde: „Übermaß“-Lehrring schraubt sich gerade ein, „Endmaß“-Lehrring nicht → IO; sonst NIO. Innengewinde analog mit Lehrdornen. Zusätzlich: Gewindemikrometer für Flankendurchmesser, Zahndickenlehre für Trapezgewinde/Schnecken, Dreinadelmessverfahren für Flankendurchmesser.
Herstellungsprozess
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- Fortschrittliches CNC-Drehzentrum – Hochgeschwindigkeits-Spanabtrag & Präzisionsbearbeitung
- Schnellere CNC-Bearbeitung: 2 bewährte Methoden zur Verkürzung der Produktionszeit
- Gewindefräsen auf CNC-Drehmaschinen meistern: Präzise Techniken für exaktes Gewindeschneiden
- 6 entscheidende Tipps für optimale CNC-Drehleistung
- CNC-Drehen meistern: Der essenzielle Leitfaden zur Präzisionszerspanung
- 5 Anzeichen, dass Ihr CNC-Werkzeug verschlissen ist
- Präzise Lochbearbeitung in der CNC-Zerspanung
- CNC-Drehen meistern: Umfassender Leitfaden für hochpräzise Teile