



Präzisionswerkzeuge & Spannmittel optimieren Whipple Supercharger Rotoren für überlegene Leistung
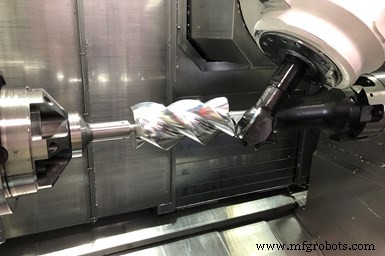
Durch Entwicklung eines präziseren Bearbeitungsprozesses für sich paarende Helikalen Rotoren können Whipple Superchargers Supercharger-Modelle effizienter Luft in einen Motor pressen für höhere Leistungsgewinne. Individuelle Spannmittel und Formwerkzeuge ermöglichen dem Unternehmen, Supercharger-Rotoren in einer Aufspannung auf seinem B-Achsen-Dreh-Fräszentrum präzise zu fräsen.
Gegründet 1987 vom ehemaligen Rennteamchef und Autobesitzer Art Whipple, fertigt Fresnos Whipple Superchargers Zwillingschrauben-Kompressoren für Automobil- und Marine-Rennfahrer und andere, die die Motorleistung verbessern wollen. Diese Arten von „Leistungszusätzen“ (Turbolader und Lachgas sind andere) führen zusätzliche Luft in einen Motor ein, über das hinaus, was der Motor selbst ansaugen kann. Mehr Luft bedeutet, dass mehr Kraftstoff hinzugefügt werden kann, was im Wesentlichen den Hubraum des Motors sowie seine Leistung erhöht.
Entscheidend ist die präzise, berührungslose Verzahnung zweier helicaler Rotoren im Supercharger-Gehäuse. Beim Whipple-Design hat der männliche Rotor drei helikale Lappen und der weibliche vier, erklärt Supercharger-Designer Garrett Bright. Diese drehen sich gegeneinander und extrem eng. Wenn die Lappen der jeweils anderen an den Lufteinlassöffnungen vorbeibewegen, wird die Luft zwischen den Rotoren und dem Gehäuse eingeschlossen. Die Rotorrotation verringert progressiv den Raum, den die Luft einnimmt, und verdichtet sie. Die Verdichtung setzt sich fort, bis der innere Lappenraum einer Auslassöffnung ausgesetzt wird, durch die die Luft über atmosphärischem Druck in das Ansaugkrümmer, das auf dem Motor sitzt, entladen wird.
Die Supercharger-Effizienz hängt von der Dichtwirkung zwischen den sich paarenden Rotoren und dem Gehäuse ab. Zuvor hatte Whipple ausschließlich Rotoren verwendet, die von einem externen Unternehmen hergestellt und geliefert wurden. Es verwendet diese gelieferten Rotoren immer noch für einige seiner Supercharger-Modelle. Das Unternehmen hat jedoch begonnen, seine eigenen Rotoren intern zu konstruieren und zu bearbeiten, und der entwickelte Bearbeitungsprozess produziert zylindrischere und präzisere Rotoren als die des Lieferanten, was zu Supercharger-Designs führt, die 5 % effizienter sind als jene mit den gelieferten Rotoren.
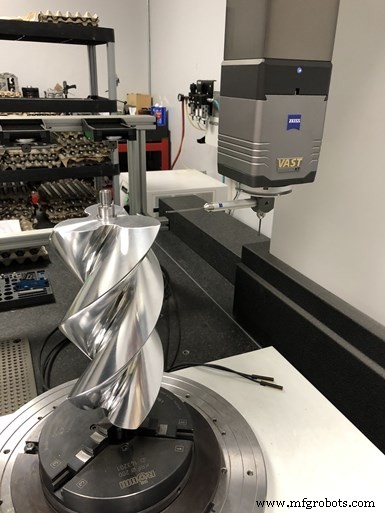
Messungen an diesem KMG ermöglichten Whipple, die Genauigkeit seiner gelieferten Rotoren und der intern bearbeiteten Rotoren zu bestimmen. Ziel ist ein 125-Mikrometer-Spiel zwischen sich paarenden Rotoren, was jetzt mit internen Multitasking-Bearbeitungsfähigkeiten erreicht wird.
Bright erklärt, dass Whipple durch die Ergebnisse von Messungen der Lieferantenrotoren an seinem Zeiss Accura Koordinatenmessgerät (KMG) dazu angeregt wurde, seine eigenen Rotoren zu bearbeiten. Dieses KMG verfügt über einen Drehtisch sowie Zeiss' Vast-Scantechnologie und Gear-Pro-Option in seiner Calypso-Messsoftware. Bright sagt, diese Software sei besonders effektiv für die Messung sich paarender Rotoren, da er spezifische Kontrollpunkte auf den männlichen und weiblichen Rotor-Helikalkonturen zuweisen kann, wo sie sich treffen, um den Spielraum zwischen den beiden an diesen Punkten zu bestimmen. Er ermittelte, dass das Profil für jeden Rotor ±63 Mikrometer betragen sollte, mit dem Ziel, einen Spielraum von ca. 125 Mikrometern zu erreichen. Whipple bekam das von seinem Rotorlieferanten nicht.
Bearbeitung ins Haus holen
Der interne Rotorbearbeitungsprozess des Unternehmens mit Formwerkzeugen ähnelt dem des Lieferanten, jedoch mit Spannmittelmodifikationen zur Erhöhung der Steifigkeit.
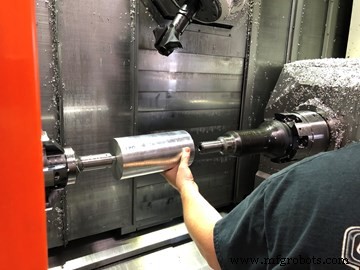
Beim Laden eines 6061-Aluminium-Rotorrohlings in das Dreh-Fräszentrum spannt die Hauptspindel und dann die Gegenspindel auf die hervorstehenden Stahlwellenjournale der Welle.
Die Maschine, die sie vor einigen Jahren für diese Anwendung gekauft haben, ist ein Mazak Integrex e-420H-S II Dreh-Fräszentrum mit B-Achsen-Fräskopf. Tatsächlich führt dieses Dreh-Fräszentrum kein Drehen durch.
Zylindrische 6061-Aluminium-Rotorrohlinge werden zuerst auf einer anderen Maschine längs zentriergebohrt, um eine Stahlwelle einpressen zu können. Beim Laden eines Rohlings in den Integrex spannt die Hauptspindel und dann die Gegenspindel auf die hervorstehenden Journale der Welle. Als Nächstes wird die B-Achse der Maschine drastisch geneigt, um ein individuelles Formwerkzeug auszurichten, das dem gewünschten Rotornutenprofil entspricht, wenn es in diesem Winkel ist. Schließlich wird das rotierende Formwerkzeug entlang der Z-Achse bewegt, während der Rotor langsam rotiert, um jede Nute in mehreren Durchgängen zu erzeugen.
Zunächst verwendete Whipple verlängerte, rückziehende ER-Spannzangen, um auf die Wellenjournale zu spannen. Die verlängerte Länge war erforderlich, um die Rohlinge von der Gegenspindel weg zu positionieren, um ausreichend Freiraum für die B-Achsen-Spindel zu schaffen, um so weit über den Spannfutter der Gegenspindel zu kippen, wie nötig, um das Formwerkzeug aufzunehmen. Die Rückziehfunktion dieser Spannzangen machte das Laden der Rotorrohlinge jedoch zeitaufwändig und herausfordernd. Das Anziehen der Spannzange (was zum Rückzug führte) setzte die Hauptspindel übermäßiger Belastung aus, was bedeutete, dass die W-Achsen-Gegenspindel eingepasst werden musste, um die Last auszugleichen. Andernfalls könnten Rattermarken oder schlechte Oberflächen entstehen. Daher mussten die Bediener kontinuierlich spannen und nachspannen, bis der Großteil der Last eliminiert war, was typischerweise 10 Minuten dauerte. Zudem musste Whipple ständig Spannzangen ersetzen, da diese durch das viele Anziehen und Lösen verschlissen.
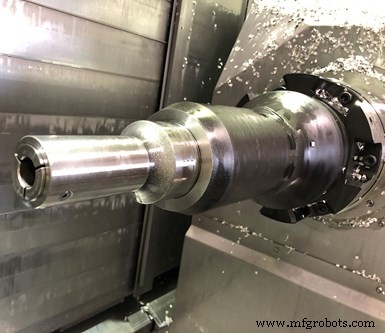
Im Gegensatz zu den zuvor verwendeten ER-Spannzangen ziehen totlange Spannzangen nicht an Werkstücken und belasten die Hauptspindel nicht mit Last, die eliminiert werden müsste. Dies reduzierte Rüstzeiten von 10 auf zwei Minuten.
Auf Anraten von Kellen Bush, Mazaks Applikationsingenieur, der mit Whipple an diesem Projekt arbeitete, kontaktierte das Unternehmen Hainbuch, um einen alternativen Spannansatz zu entwickeln. Hainbuch-Vertriebsleiter Tom Chambers erklärt, dass die individuelle Spannlösung des Unternehmens nicht nur die erforderliche verlängerte Reichweite bietet, um die B-Achse der Maschine auf den erforderlichen Winkel zu kippen, ohne Interferenz, sondern auch höhere Steifigkeit bietet und Wechsel vereinfacht. Dies ist weitgehend möglich, weil totlange Spannzangen statt Rückzieh-Typen verwendet werden. Chambers sagt, totlange Spannzangen „spannen im Raum“, was bedeutet, dass sich die Rotorrohlinge beim Spannen nicht bewegen. Als Ergebnis wird keine zusätzliche Last auf die Hauptspindel ausgeübt, die ausgeglichen werden müsste. Wechsel dauern jetzt nur zwei Minuten.
Die Kyocera Unimerco Formwerkzeuge, die Whipple zur Bearbeitung seiner Rotoren verwendet (wie auch Whipples Rotorlieferant), werden eigentlich nicht häufig zum Metallschneiden eingesetzt. Anders Varga, Vertriebsleiter bei Kyocera Unimerco, sagt, diese Werkzeugart wird typischerweise für Holz, Verbundwerkstoffe und andere faserige Materialien verwendet. Dies ist hauptsächlich auf den Druck zurückzuführen, der auf das Werkzeug ausgeübt würde, aufgrund der großen Kontaktfläche zwischen einem Metallwerkstück und langen Wendeschneiden. Dass diese Werkzeuge in dieser Rotorbearbeitungsanwendung eingesetzt werden können, spricht für die Steifigkeit der Maschine mit Capto-Spindelschnittstelle und ihrer individuellen Spannung.
Die Verwendung von Formwerkzeugen, die dem helicalen Nutenprofil der Rotoren entsprechen (Profile, die Bright verfeinert hat), eliminiert Polieren, das erforderlich wäre, wenn mehrere Schaftfräser verwendet würden, um die Nuten zu schnitzen. Die Rotoren werden so bearbeitet, dass ihre Lappen so groß wie möglich sind, aber leicht untermaßig, um eine anschließende proprietäre Beschichtung zuzulassen. Whipple hält typischerweise zwei Schruppwerkzeuge und drei Schlichtwerkzeuge für männliche und weibliche Rotoren vor. Die Werkzeuge verwenden unbeschichtete, feinkörnige Hartmetallwendeschneiden. Die Wendeschneiden für die Schruppwerkzeuge sind über Schrauben an den Werkzeugkörpern befestigt; Schlichtwerkzeuge sind auf diese gelötet.
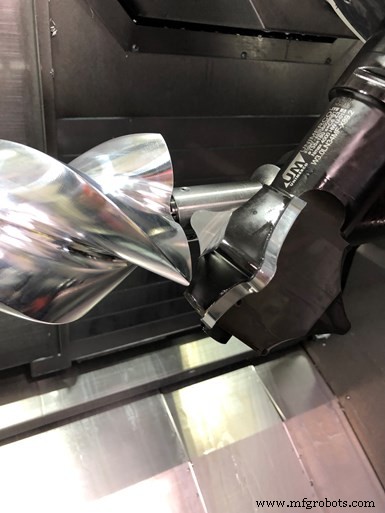
Durch Verwendung von Formwerkzeugen muss Whipple keine sekundäre Nachbearbeitung durchführen, wie es der Fall wäre, wenn Schaftfräser zur Erzeugung der Rotornuten verwendet würden.
Jetzt erreicht dieser Bearbeitungsprozess nicht nur Brights 125-Mikrometer-Spielziel zwischen sich paarenden Rotoren, sondern die End-zu-End-Zylindrizität der Rotoren ist konsistenter. Er sagt, mit dem ursprünglichen Spannansatz könnte der Unterschied in der Zylindrizität eines Rotorendes im Vergleich zum anderen bis zu 10 Mikrometer betragen. Das wurde auf 1 Mikrometer reduziert. Rotorzykluszeiten sind auch etwas schneller. Zykluszeiten für einen männlichen Rotor betragen 14 Minuten und ein weiblicher Rotor 20 Minuten. Aber für Whipple ist das das Sahnehäubchen. Die primären Ziele waren höhere Rotorbearbeitungspräzision und schnellere Wechsel, beides wurde erreicht.
Industrielle Ausrüstung
- Mecademic Robotics expandiert global mit kompaktem Industrieroboter
- Schilling Robotics integriert Energids Actin-Software in fortschrittlichen Gemini ROV
- Rapid Tooling: Beschleunigte Formenfertigung für die Kleinserienproduktion
- Prototyping revolutioniert: Die Kraft 3D-gedruckter Werkzeuge
- Fortschrittliche Werkzeuglösungen für Schweizer Maschinen & Kleinteilefertigung
- Herausforderungen in kollaborative Siege verwandeln: Gentz Industries' bewährter Ansatz
- Lean-Prinzipien mit realen Ergebnissen verbinden
- Lebendwerkzeuge für die moderne Fertigung: Wichtige Vorteile & Implementierungstipps
- Top 5 Vorteile der kundenspezifischen Metallfertigung
- Kevlar erklärt: Umfassender Überblick über Festigkeit & Anwendungen