



Echtzeit-Qualitätssicherung in der additiven Fertigung durch optische Mikrofon-Überwachung
Additive Fertigungstechnologien (AM) haben in der Industrie in den letzten Jahren bemerkenswerte Akzeptanz gefunden. Da Digitalisierung und On-Demand-Fertigung das Gesicht von Produktionsstätten zu vollautomatisierten Betriebslinien verlagern, werden zuverlässige Prozessüberwachungsmethoden immer wichtiger.
Bei der laserbasierten Bearbeitung von Metallen ist bekannt, dass optische und akustische Emissionen während des Prozesses in Echtzeit analysiert und mit der endgültigen Bauteilqualität korreliert werden können.1,2,3 Dieser Ansatz liefert erheblichen Mehrwert, da das Auftreten von Poren, Rissen oder anderen Inhomogenitäten, die während des Produktionsprozesses entstehen, die mechanischen Eigenschaften stark beeinflussen und das Risiko fehlerhafter Komponenten erhöhen. Eine sofortige Reaktion auf Warnsignale des Prozesses kann somit Ausschussmaterial reduzieren und Zeit sparen.
Heutzutage werden optische Systeme wie Pyrometer, Hochgeschwindigkeitskameras, IR-Kameras und Photodioden häufig zur Überwachung laserbasierter AM-Prozesse in akademischen und industriellen Kontexten eingesetzt.4 Obwohl sie wichtige Einblicke in die Laser-Metall-Interaktionszone liefern, sind sie blind für relevante Aspekte, die nach dem Abschalten des Lasers geschehen, beispielsweise Rissbildung durch thermische Spannungen.
Strukturgebundene akustische Sensorsysteme sind kürzlich kommerziell verfügbar geworden, beispielsweise innerhalb von Pulverbettfusion (PBF)-Prozessen.5 Allerdings sind strukturgebundene Schalldetektoren gefordert, wenn es um Prozesse wie Laser-Metall-Auftragschweißen (LMD) oder Draht-Lichtbogen-Auftragschweißen (WAAM) geht, bei denen der strukturgebundene Signalweg sich ändert oder sogar während der Bauzeit unterbrochen werden kann. In solchen Fällen bietet ein festdistanzierter luftgekoppelter akustischer Sensor eine leistungsfähige Lösung.
Eine neue Ultraschall-Prüftechnik
Im Gegensatz zu konventionellen Membran- oder Piezo-basierten akustischen Sensoren arbeitet das breitbandige optische Mikrofon von XARION Laser Acoustics mittels Interferometrie. Sein akinetisches Detektionsprinzip beruht darauf, dass Schallwellen eine Änderung des Brechungsindex von Luft innerhalb der 2 mm großen Interferometer-Kavität an der Spitze des Sensorkopfs bewirken (Abbildung 1a). Dies verursacht kleine Verschiebungen der Wellenlänge des im Inneren der Kavität hin- und reflektierten Lasers. Die geringfügige Wellenlängenabweichung verursacht eine Variation der Interferenz und damit der Lichtintensität, die aus der Kavität zurückkehrt. Diese Intensitätsvariation wird dann von einer externen Photodiode gemessen.
Diese akustische Wandlermethode – die vollständig ohne bewegliche Elemente funktioniert – bietet den breitesten Frequenzbereich, der auf dem Mikrofonmarkt verfügbar ist, und übertrifft den Stand der Technik um den Faktor 10. Da Hintergrundgeräusche, beispielsweise von nahegelegenen Maschinen, typischerweise auf niedrigere Frequenzen (<100 kHz) begrenzt sind, ermöglicht der Frequenzbereich des optischen Mikrofons von 10 Hz bis 1 MHz eine klare spektrale Trennung zwischen wertvollem Prozesssignal und unerwünschtem Rauschen. Die obere Grenze dieses Frequenzgangs wird teilweise durch das Medium selbst vorgegeben, da die Absorption von Luft die Ausbreitung des Schalls sehr stark dämpft. Beispielsweise beträgt die Dämpfung eines akustischen 2-MHz-Signals in Luft in der Größenordnung von 640 dB/m.6
In den folgenden Fällen werden mehrere Anwendungen diskutiert. In allen Aufbauten wird der analoge elektrische Ausgang des Sensors in ein Hochgeschwindigkeits-Datenerfassungs- und Analysesystem eingespeist, das Echtzeit-FFT-Berechnung und spektrale Darstellung der luftgetragenen Prozessemission durchführt.
Laser-Metall-Auftragschweißen (LMD)

Ein häufiges Problem bei LMD-Prozessen ist die Rissbildung durch thermische Spannungen. Diese Risse können während der Bearbeitungszeit, aber auch mehrere Minuten danach auftreten. Der roboterbasierte LMD-Prozess, draht- oder pulvergefüttert, ermöglicht die Aufrechterhaltung eines konstanten Messabstands. Der Vorteil eines luftgekoppelten akustischen Systems, das am Roboterkopf montiert ist, besteht in der Möglichkeit, Signale sowohl aus der Laser-Material-Wechselwirkung als auch aus dem Materialverhalten nach dem Lasern zu analysieren. Ein Beispiel für einen Messaufbau mit der entsprechenden akustischen Signatur ist in Abbildung 2 dargestellt.
Da Risssignale tendenziell breitbandig im Frequenzbereich sind, kann ein Hochpassfilter angewendet werden, um Rissereignisse während und nach dem Prozess störungsfrei von Produktionslärm zu detektieren. In diesem Aufbau wurde ein Filter von 350 kHz bis 1 MHz angewendet, das die stärkste Korrelation zu Risszahlen aus zerstörungsfreien Prüfverfahren der Röntgenbildgebung und Wirbelstromprüfung zeigte, wie in Referenz 7 weiter beschrieben.
Pulverbettfusion (PBF)

Um die Ultraschallemission während eines PBF-Prozesses aufzunehmen, wurde das optische Mikrofon im Bauraum positioniert, etwa 30 cm vom Bauplatte entfernt, wie in Abbildung 1b gezeigt. Eine typische akustische Prozesssignatur ist in Abbildung 3 dargestellt, die auch den Vorteil der Hochfrequenz-Ultraschallanalyse demonstriert: das Fehlen von Nachhall, der im niedrigeren Frequenzbereich das Signal "verschmieren" und anschließend die zeitliche Auflösung von Prozessergebnissen überlegen kann.
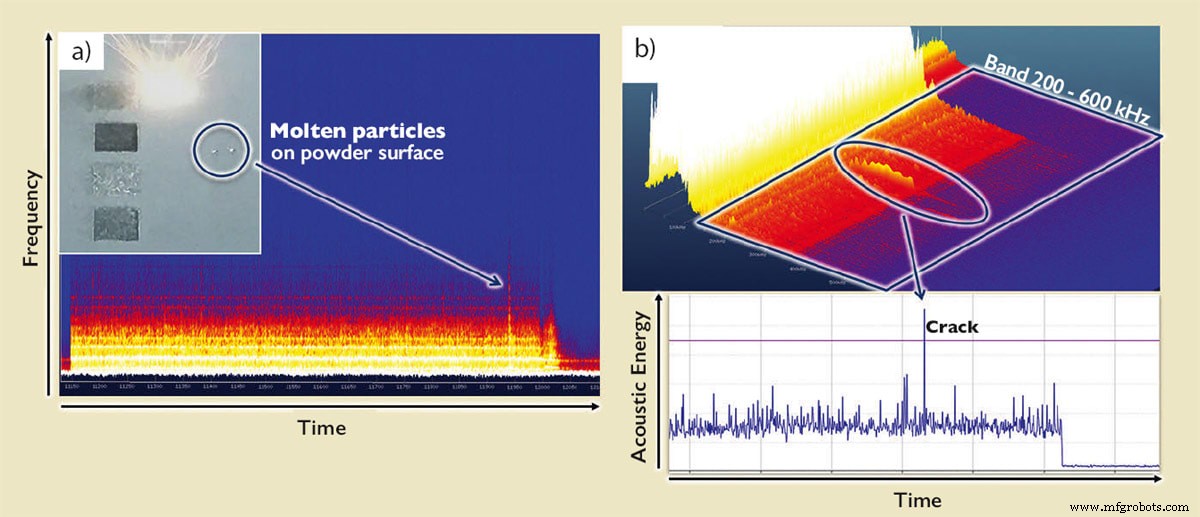
Im Gegensatz zum LMD-Aufbau verwendet PBF Spiegelgalvanometer, um den Prozesslaser über das Pulverbett zu führen. Dieses Verfahren verursacht eine distanz- und frequenzabhängige Dämpfung des luftgetragenen Signals, die einer bekannten Beziehung folgt und daher berücksichtigt werden kann, wenn die Laserkoordinaten gleichzeitig verfolgt werden. In vielen Fällen ist es auch nicht notwendig, ein konstantes Signalgrundniveau aufrechtzuerhalten, beispielsweise für die Detektion kurzzeitiger spektraler Anomalien. Zwei Beispiele dafür werden in Abbildung 4 präsentiert: Abbildung 4a zeigt einen breitbandigen Peak im Spektrogramm, der von einem Laserpass über ein geschmolzenes Partikel auf dem Pulver stammt, und Abbildung 4b zeigt ein Risssignal in der 3D-Spektrogrammansicht (oben) und die jeweilige 2D-Energiekurve (unten), integriert über ein Frequenzband von 200-600 kHz.
Draht-Lichtbogen-Auftragschweißen (WAAM)
Ein ähnlicher Aufbau wie beim LMD kann für WAAM-Prozesse angewendet werden (Abbildung 5). Die Signatur des akustischen Signals unterscheidet sich stark, obwohl sie ebenfalls breitbandig bis 600 kHz ist. Hauptphänomene sind der Tropfenbildungszyklus (deutliche Blöcke, die etwa alle 10 ms erscheinen), ein tonales Signal in Bezug auf die Lichtbogenmodulationsrate (hier: 80 kHz) und breitbandige Prozessemission, bezogen auf Metallverdampfung.

Zwei der kritischsten Parameter für den Prozess sind die Stabilität des Lichtbogens und der Bildungszyklus. Um den ersteren zu überwachen, kann ein schmalbandiges Bandpassfilter auf die Modulationsfrequenz und ihre höheren Harmonischen angewendet werden, und für den letzteren kann eine FFT-Analyse des hochpassgefilterten Zeitsignals durchgeführt werden, um die vergleichsweise langsame Tropfenrate frei von Hintergrundrauschen zu berechnen.
Fazit
Durch die Verfügbarkeit eines membranfreien, breitbandigen Mikrofons für höchste Ultraschallfrequenzen können nun bisher unzugängliche Informationen genutzt werden, um akustische Prozessphänomene in Echtzeit zu überwachen. Zukünftige Entwicklungen beinhalten die Anwendung von Triangulation, damit Schallquellen lokalisiert werden können, um Bediener, Prozessingenieure und Maschinenhersteller weiter dabei zu unterstützen, potenzielle Defekte zu erkennen. Zudem ist die Einbindung von KI-Methoden an Bord angestrebt, die sich für akustische Datenströme eignen und die Weiterentwicklung der Technologie hin zu komplexeren, industriellen Überwachungsanwendungen vorantreiben.
Danksagung
Die Autoren danken AIMEN Technology Centre (Spanien) und Damon Northeast (Renishaw plc) für die Unterstützung.
Referenzen
- D. F. Farson, and K. R. Kim: Generation of optical and acoustic emissions in laser weld plumes, Journal of Applied Physics 85, 1329 (1999);
- M. Bastuck et al.: Überwachung und Qualitätssicherung des Laserschweißprozesses ultrahochfester Karosseriestähle durch integrierte ZfP-Verfahren, DGZfP-Jahrestagung – Mi.2.A.4 (2013);
- J Shao and Y Yan: Review of techniques for On-line Monitoring and Inspection of Laser Welding, Journal of Physics: Conference Series 15, 101–107 (2005)
- S. Everton et al.: Review of in-situ process monitoring and in-situ metrology for metal additive manufacturing, Materials and Design 95 (2016) 0431-445
- Anas Essop, 3D Printing Industry, Dec 10, 2019, Accessed June 26, 2020.
- M. Bass, Atmospheric Absorption of Sound, JASA (1990)
- Camilo Prieto et al.: In situ process monitoring by optical microphone for crack detection in Laser Metal Deposition applications, measurement data from AIMEN Technology Centre (Spain), LANE Conference, industrial paper entry (2020)
Dieser Artikel wurde verfasst von Martin Ursprung, Application Engineer; Thomas Heine, Head of R&D; Balthasar Fischer, CEO; Wolfgang Rohringer, Development Engineer; und Ryan Sommerhuber, Application Engineer, XARION Laser Acoustics GmbH (Wien, Österreich). Für weitere Informationen kontaktieren Sie Herrn Sommerhuber unter protected@email.com oder besuchen Sie hier.
Sensor
- Flüssig-Additive Fertigung: 3D-Objekte mit flüssigen Materialien fertigen
- Additive vs. Subtraktive Fertigung: Unterschiede & Warum 3D-Druck wächst
- Warum additive Fertigung MRO-Operationen transformiert
- Reverse Engineering trifft additive Fertigung: Innovation across Industries beschleunigen
- 5 bewährte Strategien für den Erfolg mit additiver Fertigung
- Prozess- vs. Diskrete Fertigung: Unterschiede und Vorteile verstehen
- Vier essenzielle Additive Manufacturing Use Cases für die moderne Produktion
- Additive Fertigung erklärt: Vom Design zum fertigen Bauteil
- Stratasys: Nachhaltigkeit vorantreiben durch fortschrittlichen 3D-Druck
- Additive Fertigung: Innovation und Kosteneffizienz in der Luft- und Raumfahrt