



Spritzgussfehler vermeiden: Ursachen, Prävention & Qualitätssicherung
Spritzguss ist eine der vorteilhaftesten Methoden zur Teilefertigung. Vorteile sind hohe Effizienz, schnelle Produktionsgeschwindigkeit, Flexibilität in Größe und Form sowie Betriebsautomatisierung. Zudem sind Produkte aus Spritzguss oft maßgenau. Dennoch stellen diverse Spritzgussfehler weiterhin eine Bedrohung für die Produktqualität dar.
Ziel dieses Artikels ist es, die verschiedenen Spritzgussteilfehler und ihre Ursachen zu besprechen. Er beleuchtet auch die verschiedenen Maßnahmen, die Sie ergreifen können, um sie zu beheben.
Spritzgussfehler, Ursachen und Lösungen
Einige Spritzgussfehler können sehr schwierig zu beheben sein. Diese Fehler können durch mehrere Gründe verursacht werden. Es könnte ein Ergebnis des Gussprozesses, der verwendeten Materialien, der Wartung oder der Lagerbedingungen sein.
Das Verhindern von Fehlern an spritzgegossenen Kunststoffteilen kann so einfach sein wie die Anpassung des Spritzgussprozesses. Es könnte auch helfen, Produktionsausrüstung auszutauschen oder das Werkzeugdesign neu zu gestalten. Schauen wir uns die verschiedenen Spritzgussfehler und Ursachen sowie die Lösungen an.
Typ 1: Spritzgussfehler durch den Gussprozess
Bestimmte Spritzgussprozesse sind für die Produktion mancher Teile nicht effektiv. Der Gussprozess ist die Hauptursache für Fehler an Spritzgussteilen. Sie können solche Fehler jedoch leicht vermeiden, indem Sie einfach Temperatur, Durchflussrate oder andere Formparameter anpassen. Diese Fehler umfassen:
1. Fließlinien (Flow Lines)
Dies sind wellenartige Muster, die auf dem schmalen Abschnitt spritzgegossener Teile auftreten. Fließlinien haben meist eine leicht andere Farbe als die umliegenden Bereiche. Sie können Fließlinien auch als ringförmige Bänder sehen.
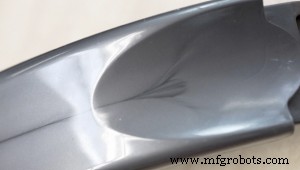
Diese Bänder können auf der Oberfläche Ihres Produkts auftreten. Sie befinden sich auch meist in der Nähe der Formeintrittspunkte. Obwohl Fließlinien die Integrität Ihrer Teile möglicherweise nicht beeinträchtigen, können sie bei einigen Konsumprodukten inakzeptabel sein.
Ursachen
- Niedrige Form- und Materialtemperatur
- Langsamer Einspritzdruck und -geschwindigkeit
- Kleine Größe von Anschnitt und Flusskanal
- Variation der Abkühlgeschwindigkeit des Materials, da es in verschiedene Richtungen fließt
Lösungen
- Einspritzdruck, -geschwindigkeit und Materialtemperatur erhöhen.
- Mehr Abstand zwischen Formanschnitten und Formkühlmitteln schaffen.
- Düsendurchmesser erhöhen.
- Auf Heißkanal umsteigen oder Hauptkanalgröße reduzieren.
2. Senker (Sink Marks)
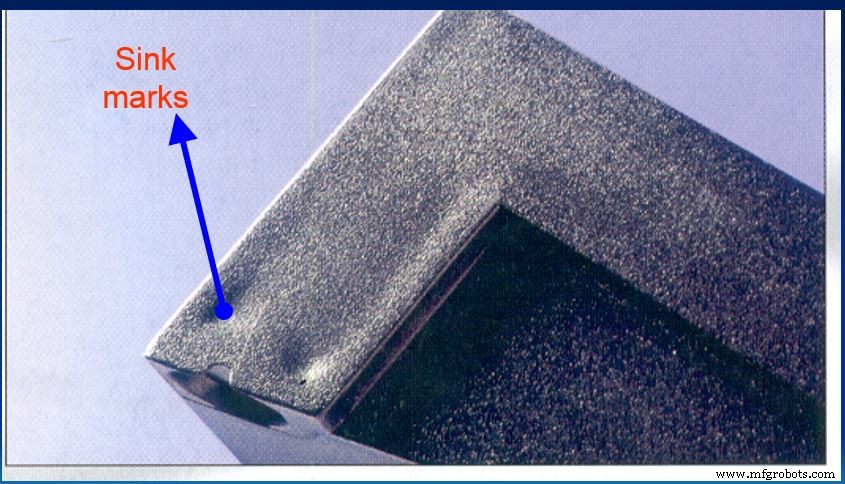
Diese Art von Spritzgussfehler tritt als kleine Vertiefungen oder Mulden auf. Diese Merkmale treten auf flachen und gleichmäßigen Oberflächen spritzgegossener Teile auf. Senker entstehen meist, wenn sich der innere Teil einer spritzgegossenen Komponente zusammenzieht. Dies bewirkt, dass das Material von außen nach innen gezogen wird.
Ursachen
- Sehr niedriger Halte- oder Einspritzdruck
- Zu kurze Kühl- oder Haltezeit und -druck
- Sehr hohe Schmelz- oder Formtemperaturen
- Unsachgemäßes strukturelles Design der beabsichtigten spritzgegossenen Komponente
Lösungen
- Dicke der Formwand reduzieren und angrenzende Wandstärke kontrollieren.
- Haltezeit und -druck erhöhen.
- Kühlzeit erhöhen.
3. Schweißlinien (Weld Lines)
Schweißlinien sind Spritzgussfehler, die eine Konvergenz von flüssigem Material auf der Oberfläche Ihres Teils verursachen. Das flüssige Material teilt sich zunächst in zwei oder mehr Bereiche in der Form auf.
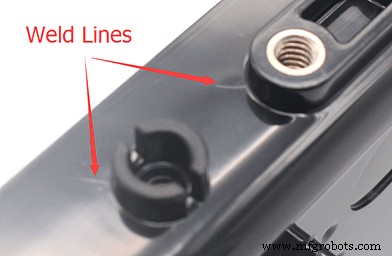
Dieser Fehler tritt meist aufgrund schwacher Materialbindung auf. Die schwache Bindung verringert weiter die Festigkeit des Teils.
Ursachen
- Zu niedrige oder zu hohe Temperatur des flüssigen Materials
- Ungleiche Wandstärke
- Einleger, Löcher und Mehrfachanschnitte an gefertigten Teilen
Lösungen
- Fließfähigkeit des flüssigen Materials erhöhen.
- Position des Anschnitts anpassen und Entlüftungsschlitz hinzufügen.
- Menge des Trennmittels reduzieren.
- Schmelztemperatur erhöhen.
4. Brandflecken (Burn Marks)
Dieser Spritzgussfehler erscheint als schwarze Verfärbung auf der Oberfläche des spritzgegossenen Teils. Das spritzgegossene Kunststoffteil kann auch rostfarben erscheinen. Brandflecken beeinträchtigen generell nicht die Integrität der Teile. Es wird jedoch zum Problem, wenn das Teil so stark verbrannt ist, dass es degradiert.
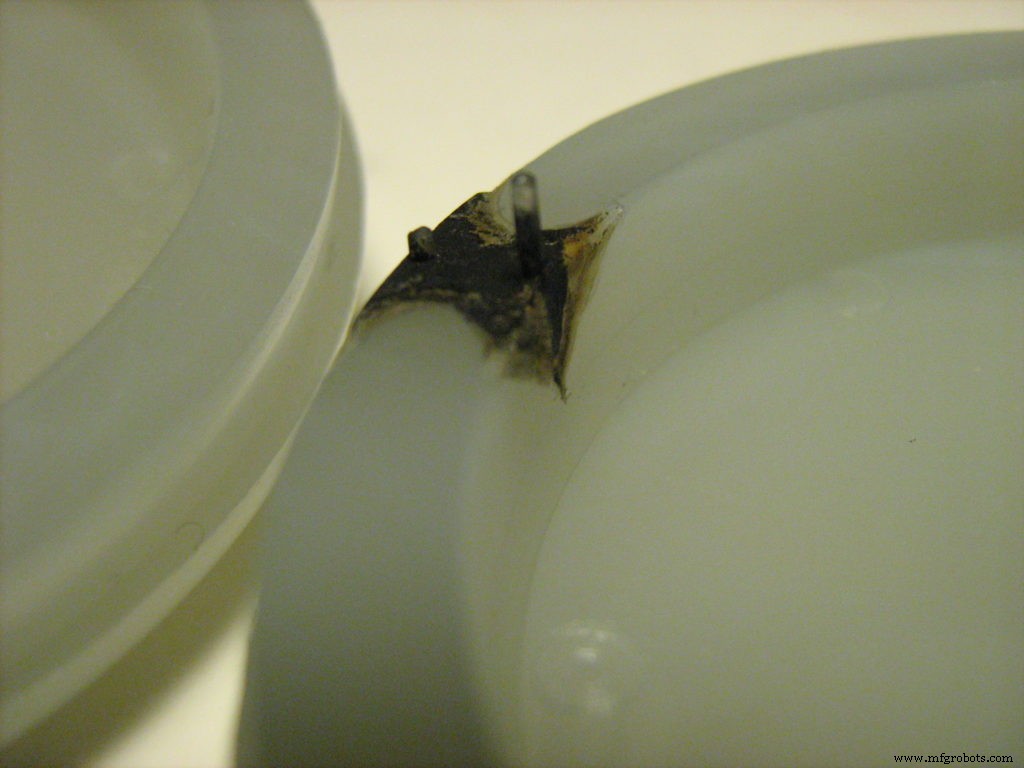
Ursachen
- Verzögerung beim Entfernen der Luft in der Kavität
- Zu hohe Schmelztemperatur
- Hochgeschwindigkeits-Schnecke oder übermäßige Einspritzgeschwindigkeiten
- Unsachgemäßes Design des Angusssystems
Lösungen
- Schmelz- und Formtemperatur reduzieren.
- Einspritzgeschwindigkeit verringern.
- Entlüftungssysteme (Anschnitte und Gasentlüftungen) hinzufügen.
- Formzyklussystem reduzieren.
Typ 2: Spritzgussfehler durch Lagerung oder verwendete Materialien
Abgesehen vom Gussprozess können Spritzgussfehler auch durch das Material selbst entstehen. Es kann auch an der Handhabung des Materials durch den Hersteller vor der Produktion liegen. Fehler in dieser Klasse können geringfügige ästhetische Mängel oder beeinträchtigte Festigkeit des spritzgegossenen Teils sein. Sie können auch Sicherheitsbedenken basierend auf der Produktanwendung verursachen. Die Fehler umfassen:
5. Verfärbung (Discoloration)
Dieser Fehler wird auch als Farbstreifen bezeichnet. Verfärbung tritt auf, wenn Ihr spritzgegossenes Teil eine andere Farbe als die beabsichtigte aufweist. Solche Verfärbungen treten meist lokal begrenzt auf. Manchmal finden Sie nur einige Streifen ungewöhnlicher Farbe auf Ihrem Teil. Obwohl dieser Fehler die Festigkeit des Produkts nicht verringert, beeinträchtigt er das Erscheinungsbild.
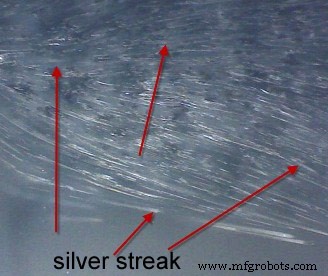
Ursachen
- Übrig gebliebene Pellets oder Harzreste im Trichter oder der Düse
- Formen anderer Typen aus einem vorherigen Produktionslauf
- Unzureichende thermische Stabilität des Farbstoffs
- Unzureichendes Mischen des Masterbatches
Lösungen
- Trichter, Form und Düse zwischen den Produktionsprozessen ordnungsgemäß reinigen.
- Sie können ein Spülmittel verwenden, um überschüssigen Farbstoff zu eliminieren.
- Gleichmäßiges Mischen des Masterbatches sicherstellen.
- Ausreichende thermische Stabilität des Farbstoffs sicherstellen.
6. Delamination
Leicht ablösende dünne Schichten auf Oberflächen spritzgegossener Kunststoffteile sind Anzeichen für Delamination. Delamination ist ein Spritzgussfehler mit Ablösung der Oberflächenschicht. Es ist ein relativ schwerwiegender Fehlertyp, der die Festigkeit der spritzgegossenen Komponente verringern kann.
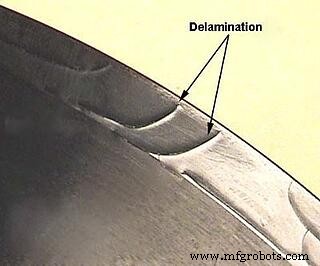
Ursachen
- Mischen der Form mit inkompatiblen Polymeren
- Übermäßiger Einsatz von Trennmittel während des Gussprozesses
- Übermäßige Feuchtigkeitsbedingungen
Lösungen
- Verwendung kompatibler Materialien während der Produktion sicherstellen.
- Jegliche Form von Verunreinigungen aus dem Formsetup entfernen.
- Jeden Anschnitt oder Anguss abfasen, um scharfe Winkel zu erhalten.
Typ 3: Spritzgussfehler durch Wartung oder schlechtes Formdesign
Bei der Betrachtung von Spritzgussfehlern und Ursachen ist es auch wichtig, das Formdesign zu berücksichtigen. Unzureichende Wartung der Form ist ein weiterer Katalysator für Gussfehler. Solche Fehler können kostspielig und schwierig zu beheben sein, da sie in späteren Phasen auftreten. Die gängigen Typen umfassen:
7. Grat (Flash)
Viele Hersteller bezeichnen Grat auch als „Grate“ oder „Spew“. Grat bezeichnet einen Zustand mit überschüssigem Formmaterial, das als Vorsprung an der Kante der Komponente erscheint. Ein solcher Fehler tritt auf, weil etwas Material aus den vorgesehenen Kanälen fließt.
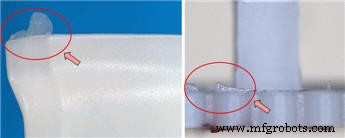
Es gelangt dann in den Spalt zwischen den Werkzeugplatten. Einige können auch am Einspritzstift einfließen. Obwohl es ein subtiler Fehler ist, kann Grat bei Produkten ein offensichtlicher Fehler sein.
Ursachen
- Fehler im Formmaterial
- Unzureichende Schließkraft
- Unsachgemäßes Entlüftungssystemdesign und -management
Lösungen
- Form so designen, dass sie beim Schließen dicht schließt.
- Sicherstellen, dass der Entlüftungsanschluss eine geeignete Größe hat.
- Form für ordnungsgemäßen Materialfluss neu designen oder nacharbeiten.
- Schließkraft der Platte erhöhen.
8. Fehlfüllung (Short Shot)
Sie haben eine Fehlfüllung, wenn das flüssige Material nicht vollständig die Kavität der Form füllt. Wenn dies passiert, kommt die spritzgegossene Komponente nach dem Abkühlen unvollständig heraus. Sie erscheinen oft als unvollständige Bereiche in Kunststoffregalen.
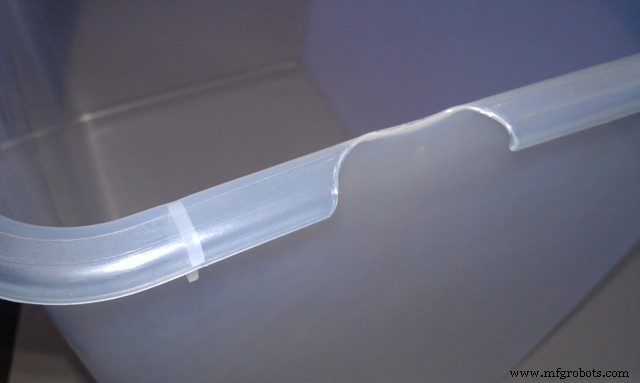
Sie können einige als fehlende Zinken an Kunststoffgabeln sehen. Es gibt so viele andere Beispiele. Viele betrachten Fehlfüllungen als schwerwiegende Fehler. Sie können das beabsichtigte Erscheinungsbild Ihres spritzgegossenen Teils verändern oder seine Funktionen hemmen.
Ursachen
- Strömungsbehinderung durch blockierte oder enge Anschnittstellen
- Material mit sehr hoher Viskosität
- Verwendung einer sehr kalten Form, die das vollständige Füllen des flüssigen Materials hindert
- Eingeschlossene Lufttaschen
- Unzureichender Einspritzdruck
Lösungen
- Form neu designen mit breiteren Anschnittstellen oder Kanälen für besseren Fluss.
- Basismaterial wählen, das dünner ist, oder Einspritzdruck und -geschwindigkeit erhöhen.
- Formtemperatur erhöhen, um schnelles Abkühlen des Materials zu verhindern.
- Mehr Entlüftungen hinzufügen oder vorhandene vergrößern.
Fazit
Eine große Anzahl der oben genannten Spritzgussfehler kann ein spritzgegossenes Teil weniger ansprechend machen. Sie können auch erhebliche Auswirkungen auf Ihre Bilanz haben. Viele lassen sich jedoch leicht vermeiden, indem Sie korrekte Designprozesse einbinden. Andere erfordern nur Änderungen an verwendeten Materialien und Lagerbedingungen.
Daher ist eine erhebliche Vorabinvestition in Werkzeuge für den Prozess erforderlich. Es ist besonders wichtig, dass Sie Ihr Formdesign immer richtig hinbekommen. Deshalb ist RapidDirect für Sie da! Bei RapidDirect sind wir Profis darin, Ihnen den hochwertigsten Kunststoff-Spritzgussservice zu bieten.
Wir verstehen die verschiedenen Spritzgussfehler und Ursachen. Unsere erstklassige technische Expertise ermöglicht es uns, diese Fehler mit allen Mitteln zu vermeiden. Unsere kosteneffizienten Kunststoff-Spritzgussservices sind für Massenproduktion und Rapid Prototypes verfügbar. Dies und vieles mehr erhalten Sie, wenn Sie Ihre Designdateien für ein Angebot hochladen.
FAQ – Spritzgussfehler
Wie verhindere ich Senker in spritzgegossenen Teilen?Senker entstehen durch Querschnitte, die dicker als normal sind. Sie resultieren auch aus ungleichmäßigen Teiledesigns oder unsachgemäßer Anschnittplatzierung. Daher sollten Sie die empfohlene Wandstärke für jedes verwendete Material einhalten. Dies stellt sicher, dass Materialien von dick zu dünn fließen, wann immer erforderlich.
Sind Spritzgussfehler vermeidbar?Ja. Sie können Fehler an spritzgegossenen Teilen leicht vermeiden. Alles, was Sie tun müssen, ist, die richtigen Fertigungs- und Lagerungstechniken zu befolgen. Es hilft auch, die effektivsten Werkzeuge für Ihre Kunststoff-Spritzgussprozesse zu wählen.
Ist die Einspritzgeschwindigkeit wichtig bei der Vermeidung von Spritzgussfehlern?Die Einspritzgeschwindigkeit oder -rate hat großen Einfluss auf die sekundäre Erwärmung des Kunststoffs. Daher ist eine geeignete und optimale Einspritzgeschwindigkeit sehr wichtig, wenn Sie Fehler vermeiden wollen.
Verbundwerkstoff
- Der komplette Leitfaden zum Spritzgießen: Von Granulat zum Fertigteil
- Kann 3D-Druck Spritzguss ersetzen? Eine Expertenanalyse
- Präzise Kostenschätzung für Spritzguss: Ein Leitfaden
- 5 Hauptursachen für Equipment-Ausfälle und bewährte Präventionsstrategien
- Automatisierung im Spritzgießen meistern: Schritt-für-Schritt-Anleitung zur Produktivitätssteigerung
- Vier Arten von Cyberangriffen – Bewährte Präventionsstrategien
- Top 4 Schaltanlagen-Ausfallursachen & bewährte Präventionsstrategien
- Wesentliche Maschinenausfall-Ursachen identifizieren und Strategien zur Vermeidung von Stillstand
- Druckabfall bei Druckluftkompressoren verstehen: Präventionstipps für zuverlässigen Betrieb
- Maschinenschutz-Fehler vermeiden: Sicherheitstipps und Präventionsstrategien