



Formoberflächentexturen für überragende Spritzgussqualität entdecken
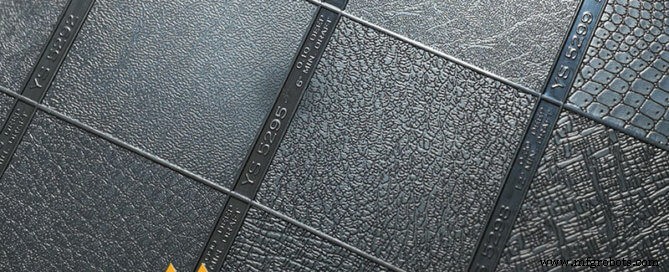
Die meisten Kunststoffteile benötigen zusätzliche Bearbeitung vor der Fertigstellung. Viele dieser Prozesse zielen darauf ab, das Erscheinungsbild und die Ästhetik des Produkts zu verbessern. Einer dieser Prozesse ist die Einbindung von Formoberflächentexturen.
Oberflächenveredelung ist ein kritischer Faktor für das Erscheinungsbild Ihres Produkts. Sie beeinflusst auch die Leistung des Produkts. Daher können Sie sagen, dass sie sowohl funktionale als auch ästhetische Zwecke erfüllt. Sie müssen verstehen, dass Ihre Wahl der Formtextur ein entscheidender Faktor ist. Sie bestimmt Aussehen, Haptik und Leistung Ihres Produkts.
Hersteller verwenden spezielle Fachbegriffe, wenn sie über Formtextur sprechen. Deshalb haben wir diesen Leitfaden erstellt, um Sie mit den Details von Formoberflächentexturen vertraut zu machen. Zuerst besprechen wir Oberflächentextur und ihre Bedeutung.
Was ist Oberflächentextur?
In der Fertigung ist die Oberflächentextur die dreidimensionale Topografie eines gegebenen Festkörpers. Es ist unmöglich, eine perfekt merkmalslose oder flache Oberflächentopografie zu erhalten. Daher hat jede Oberfläche eine Art von Textur.
Einige dieser Texturen sehen Sie als regelmäßige, sich wiederholende Muster. Andere können eher zufällig und allgemein schwer zu beschreiben sein. Generell beinhaltet Texturierung die Erstellung eines Musters auf der Produktoberfläche.
Es gibt drei Hauptfachbegriffe zur Beschreibung von Oberflächentexturen. Diese sind:
- Richtung (Lay): Die Richtung einer Oberflächenveredelung ist die allgemeine Richtung ihres Musters. Die Richtung wird durch den Herstellungsprozess der Oberfläche erzeugt. Ein solcher Prozess könnte Fräsen, Schleifen, Polieren und andere umfassen.
- Welligkeit (Waviness): Wenn ein Maschinenwerkzeug über einen großen Bereich fährt, verursacht es das, was wir als Welligkeit kennen. Die Wellenform entsteht hier durch sich wiederholende zyklische Vibrationen an einem Werkstück. Das heißt, ein CNC-Werkzeug kann charakteristische Spuren auf einem Teil hinterlassen, während es sich auf der Oberfläche dreht.
- Rauheit (Roughness): Oberflächenrauheit entsteht durch die Wechselwirkung zwischen einem Schneidwerkzeug und der Oberfläche. Solche Wechselwirkungen können das Ergebnis zufälliger, chaotischer Schnitte sein.
Vorteile von Formoberflächentexturen
Teiledesigner wählen Formtexturen aus ästhetischen und funktionalen Gründen. Obwohl Sie während der Fertigung Vorsichtsmaßnahmen getroffen haben, sind Chargen von Produkten nicht immer perfekt. Hier kommt die Formtextur ins Spiel. Die Hauptvorteile von Formtextur in der Oberflächenveredelung umfassen:
- Sie verbessert das Erscheinungsbild Ihres Produkts. Sie können Unvollkommenheiten in Produkten leicht maskieren. Das heißt, Oberflächentextur kann als Tarnung für Fließlinien, Senker, Brandflecken und andere Fehler dienen.
- Beseitigung von Kunststoff-Fließfalten. Die Hinzufügung von texturierter Dicke kann Fließfalten eliminieren. Sie hilft auch, die Festigkeit des Produkts zu verbessern.
- Verbesserter Griff. Das Hinzufügen von Oberflächentextur verbessert die Rutschfestigkeit von Materialien. Dies erleichtert das Halten des Teils. Dadurch verbessert es die Benutzbarkeit und Sicherheit der Anwendung.
- Erhöhte Festigkeit und Haftung. Oberflächentextur kann Ihrem Teil helfen, Kontaktbeschädigungen beim Versand standzuhalten. Das Teil wird auch möglichen Fingerabdruckverschmutzungen standhalten. Ein texturiertes Teil hält Farbe auch fester. Dies ist wichtig für zusätzliche Formvorgänge.
Verschiedene Arten von Formoberflächentexturen
Formoberflächentexturen durch Polieren
Die Spritzguss-Oberflächenveredelungsstandards klassifizieren diese Typen in Kategorie A. Es sind die höchsten Güteklassen, die glänzende und spiegelnde Teile liefern. Für diese Texturart wird ein Rotationswerkzeug zum Polieren der Oberfläche verwendet.
Das Polieren erfolgt in einer nicht-linearen, zufälligen Art. In diesem Fall hat die Welligkeit der Oberfläche keine Richtung. Daher erscheint das Muster gleich, unabhängig vom Betrachtungswinkel.
Formoberflächentexturen durch Schleifpapier
Dies ist Kategorie B der Spritzguss-Oberflächenveredelungsstandards. Das Aufbringen der Oberflächentextur erfolgt hier in einer Hin- und Herbewegung. Daher werden Sie lineare Kratzer mit offensichtlichen Mustern bemerken.
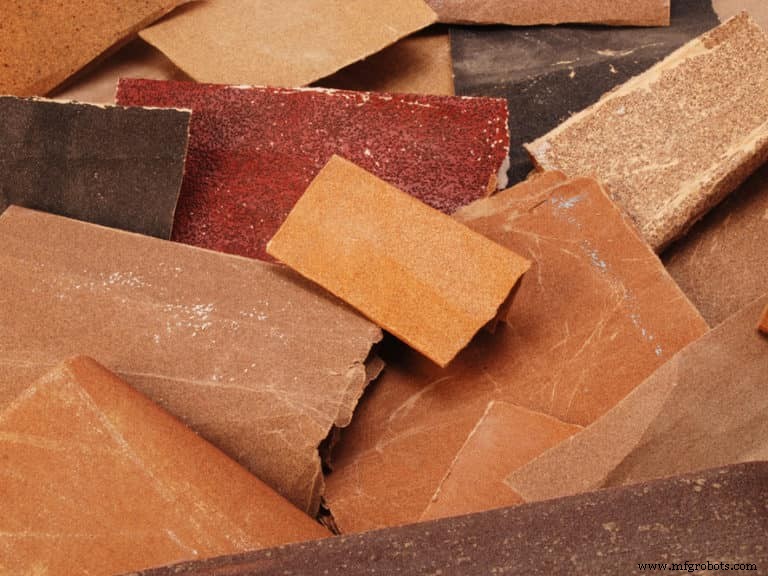
Hersteller betrachten diese Art von SPI-Oberflächenveredelungen als halbglänzend. Sie verbirgt Formfehler perfekt und ist günstiger herzustellen als Polieren. Die verwendete Schleifkörnung reicht von 320 bis 600 Korn.
Formoberflächentexturen mit Schleifstein
Die Erstellung dieser Texturen erfolgt mit Hilfe von Schleifsteinen. Die Körnung dieser Steine kann ebenfalls von 320 bis 600 reichen. Dies ist ähnlich wie bei Schleifpapierveredelungen. Allerdings hinterlassen Texturen mit Schleifsteinen deutlich rauhere Oberflächen.
Die Oberflächen sind auch weniger flach. Dies liegt daran, dass die Steine aggressivere Schneidaktionen haben. Dies ist einer der schnellsten Wege, Form- oder Werkzeugspuren zu beseitigen. Auf Kunststoffteilen bleibt meist eine matte Veredelung zurück.
Formoberflächentexturen durch Strahlen
Abrasives Strahlen hilft, rauere Veredelungen zu erzeugen. Diese Texturart nutzt Glasperlen oder Sand. Dies entspricht der SPI-Oberflächenveredelungskategorie D.
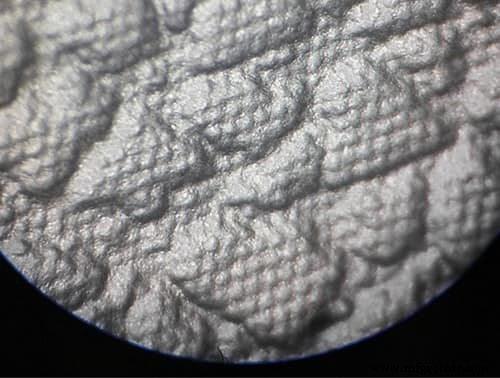
Die zufällige Natur des Strahlens und Sprühens führt zu einer nicht-richtungsgebundenen und gleichmäßigen Veredelung. Diese Formtextur hilft, flache und matte Veredelungen zu erzeugen.
Formoberflächentexturen mit EDM
EDM steht für Erodierbearbeitung (Electrical Discharge Machining). Diese Oberflächenveredelung ergibt ein ähnliches Ergebnis wie Funkenerosion. Der gewählte Ansatz hängt von der Eigenschaft und dem Materialtyp ab, den Sie verarbeiten möchten.
Formoberflächentexturen mit Satin
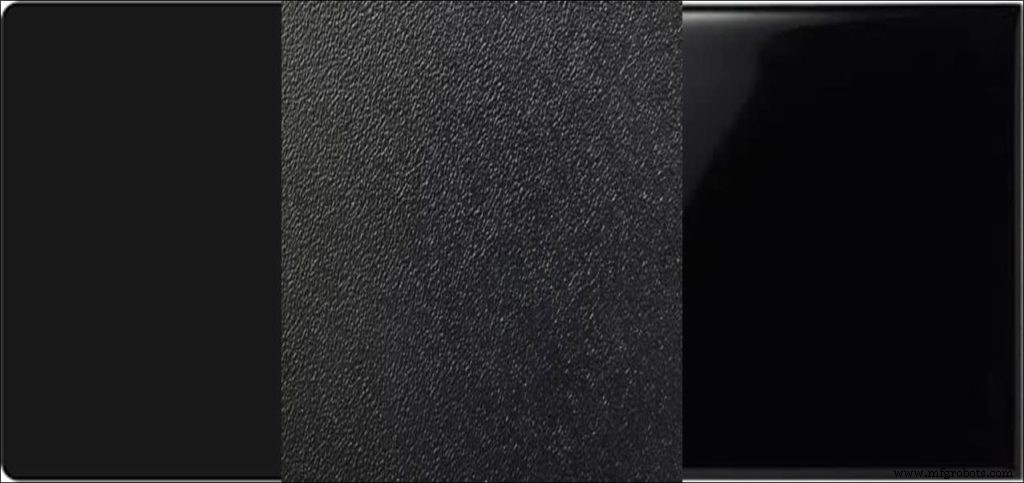
Dies ist ein weiterer schneller Prozess, der flache Oberflächen erzeugt. Er ist relativ langlebiger als der Strahlprozess. Er ist auch eine großartige Möglichkeit, Schweiß- und Senkermarken auf rauen Oberflächen zu überdecken.
SPI-Oberflächenveredelungsstandard
SPI steht für Society of the Plastics Industry. Diese Gesellschaft setzt die Standards für die Kunststoffindustrie in den USA. Die Oberflächenmerkmale von Teilen müssen dem SPI-Oberflächenveredelungsstandard entsprechen. Die Standards identifizieren die ästhetischen Qualitäten von Kunststoffmaterialien. Es gibt zwölf verschiedene SPI-Oberflächenveredelungsgrade. Die Grade sind in vier Kategorien unterteilt. Jede Kategorie hat separate Anforderungen für zulässige Abweichungen von der Perfektion. Die Kategorien umfassen:
Hochglanzveredelung
Diese Kategorie umfasst SPI-Grade A-1, A-2 und A-3. Diese Grade zeigen Hochglanzveredelungen auf gehärteten Stahlformen. Die Stahlformen werden meist poliert, um einen Spiegelglanz mit feinem Diamantpulver in Öl zu erzielen.
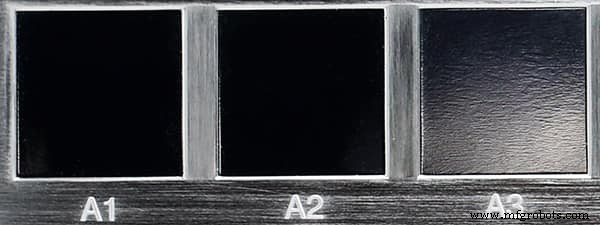
Veredelungen in dieser Kategorie sind glänzend, glatt und oft teuer. Dies sind die Grade für Visiere, Kunststoffspiegel und andere optische Teile.
Halbglanzveredelung
Diese Oberflächenveredelungskategorie umfasst SPI-Grade B-1, B-2 und B-3. Diese Kategorie spezifiziert halbglänzende Veredelungen. Formgeber führen die Veredelungen mit etwas Glanz und gehärteten Werkzeugstahlformen durch.
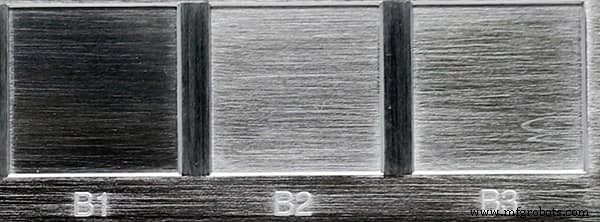
Die Formen werden mit ultrafeinem Schleifpapier poliert. Einige Hersteller nutzen auch Emerytuch. Kunststoffteile, die mit diesem Prozess veredelt wurden, zeigen keine Spritzgussfehler.
Mattveredelung
Dies umfasst die SPI-Grade C-1, C-2 und C-3. Es ist eine Kategorie, die matte Veredelung von Stahlformen spezifiziert. Dann erfolgt das Polieren der Oberfläche mit feinem Steinpulver.
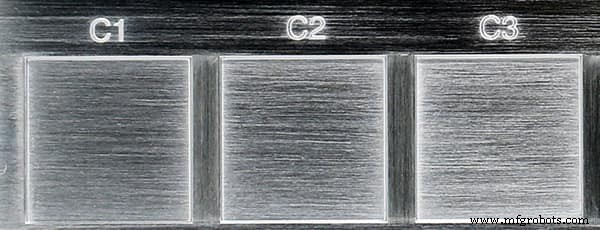
Diese Veredelungen zeigen keine Fehler wie Werkzeug- oder Bearbeitungsspuren. Die besten Anwendungen sind Druckguss- oder Duroplast-Industrieteile.
Texturierte Veredelung
Zuletzt gibt es die texturierte Veredelung. Diese Kategorie wird unter SPI-Grade D-1, D-2 und D-3 klassifiziert. Der Formgeber glättet zunächst die für die Veredelung verwendete Form mit feinem Steinpulver. Dann trockenstrahlt er mit Aluminiumoxid.
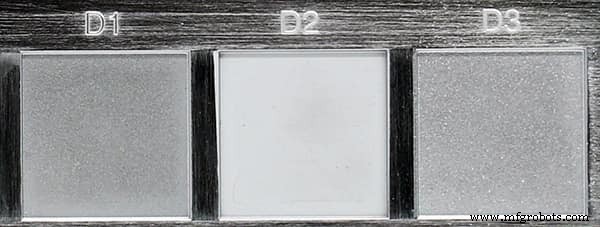
Manchmal erweisen sich auch Glasperlen als hilfreich. Eine texturierte Veredelung verleiht der Oberfläche gute Griffeigenschaften. Sie ist auch eine effektive Methode, Spritzgussfehler und Fingerabdruckverschmutzungen zu verbergen.
Faktoren bei der Entscheidung für Formoberflächentexturen
Spritzguss-Oberflächentexturoptionen können aus verschiedenen Gründen variieren. Es kann an der gewünschten Teilequalität oder der chemischen Zusammensetzung liegen. Sie müssen mit Ihrem Designingenieur kommunizieren, um sicherzustellen, dass Sie die beste Oberflächentextur für Ihre Teile wählen. Dies hilft Ihnen, die gewünschten Ergebnisse in Bezug auf Leistung und Ästhetik zu erzielen.
Diese grundlegenden Faktoren helfen Ihnen bei der Wahl der Formtextur für Ihre Teile.
Ästhetik und Funktionalität
Formtextur zielt darauf ab, das Erscheinungsbild des Teils zu verbessern, während es seine Funktionen erfüllt. Daher müssen Sie die Art und das Niveau der Ästhetik berücksichtigen, die Sie für Ihr Produkt benötigen. Dies hilft Ihnen, den gewünschten Oberflächenveredelungsgrad zu wählen. Zudem muss die Ästhetik Hand in Hand mit der beabsichtigten Funktion des Teils arbeiten.
Materialwahl
Verschiedene Materialien haben unterschiedliche chemische und physikalische Eigenschaften. Eigenschaften wie Schmelztemperatur spielen eine wichtige Rolle für die Fähigkeit eines Materials, eine bestimmte Oberflächenveredelung zu liefern. Additive beeinflussen ebenfalls das Endergebnis eines veredelten Teils. Daher ist es wichtig, die verschiedenen Materialien vor der Wahl der Oberflächentextur zu berücksichtigen.
Temperatur & Einspritzgeschwindigkeit
Ein weiterer Faktor, der das Ergebnis einer Oberflächenveredelung beeinflusst, ist die Einspritzgeschwindigkeit des flüssigen Materials. Hochglanzveredelungen erfordern eine hohe Einspritzgeschwindigkeit. Dies liegt daran, dass die Formkavität schneller gefüllt wird. Folglich verringert dies die Sichtbarkeit von Fehlern und verbessert das Erscheinungsbild der Veredelung.
Fazit
Formoberflächentexturen sind entscheidend für die Funktionalität und Ästhetik Ihres Produkts. Daher ist es wichtig, dass Sie die verschiedenen Details und Oberflächenveredelungsstandards verstehen. Dieser Artikel bespricht die verschiedenen Formoberflächentexturen. Er sagt Ihnen auch die Faktoren, die Sie bei der Wahl einer Formtextur berücksichtigen müssen.
Es ist hilfreich, mit einem erfahrenen Spritzgussunternehmen zusammenzuarbeiten. Bei RapidDirect helfen wir Ihnen, die richtigen Entscheidungen bezüglich der Oberflächenveredelung Ihres Teils zu treffen. Wir verstehen die Bedeutung der Oberflächentextur in der Kunststofffertigung. Daher sind wir bereit, Sie durch diese Designphase zu führen und die besten Ergebnisse zu erzielen.
Bei RapidDirect machen wir Qualitätsservice zu unserer Priorität. Wir sind auch über das gesamte Spektrum der Kunststoff-Oberflächenveredelungstabelle und SPI-Klassifikation bekannt. Daher können Sie sicher sein, dass wir Ihnen helfen können, die beste Oberflächentextur zu bestimmen, die Ihre Qualitätsziele erfüllt. Mit Hilfe unserer erfahrenen und kompetenten Ingenieure arbeiten wir daran, die besten Ergebnisse innerhalb einer angemessenen Lieferzeit zu erzielen.
FAQ – Formoberflächentexturen
Wie wähle ich eine Oberflächenveredelung?Es hilft, Funktion, Ästhetik und Kosten bei der Wahl einer Oberflächenveredelung zu berücksichtigen. Die Funktion ist ein sehr wichtiges Kriterium. Sie hilft sicherzustellen, dass Ihr Teil nach der Oberflächenveredelung noch seine gewünschte Funktion erfüllt.
Warum sind Kunststoffteile meist texturiert?Es ist wichtig, Kunststoffteile aus vielen Gründen zu texturieren. Texturierung hilft, einen bearbeiteten Bereich erfolgreich in das Originalmaterial zu integrieren. Sie hilft auch, die Benutzbarkeit und Sicherheit der Anwendung des Teils zu verbessern. Darüber hinaus erhöht sie die Haftung und Festigkeit des Teils.
Verbundwerkstoff
- Blasformen enthüllt: Die drei Hauptverfahren erklärt
- Spritzguss erklärt: Expertenvideo & praktischer Leitfaden
- Hochviskose PEEK-Compounds: Optimal für Spritzguss und Extrusion
- Bakelite FoamSet: Leichte, hitzestabile, flammgeschützte Schäume für Spritz- & Pressformen
- Fortgeschrittenes Robotisches Spritzgießen für funktionalisierte Composite-Komponenten
- Die richtige Oberflächenveredelung für maßgeformte Produkte wählen
- Präzisions-Kunststoff-Spritzgießen: Effiziente Produktion langlebiger Komponenten
- Warum Spritzguss das bevorzugte Fertigungsverfahren ist
- Fortgeschrittener Kunststoff-Spritzguss: Hochmoderne Lösungen für die moderne Produktion
- Kraftstoffeinspritzsysteme im Dieselmotor (CI): Typen & Übersicht