



Unterflächen-Deformationsmechanismus beim Nano-Schneiden von Galliumarsenid: Einblicke aus Molekulardynamik-Simulation
Zusammenfassung
Während des Nano-Schneidprozesses sieht sich monokristallines Galliumarsenid verschiedenen Oberflächen-/Unterflächen-Deformationen und -Schäden ausgesetzt, die die Leistung des Produkts erheblich beeinflussen. In dieser Arbeit werden Molekulardynamik-Simulationen des Nano-Schneidens an Galliumarsenid durchgeführt, um den Oberflächen- und Unterflächen-Deformationsmechanismus zu untersuchen. Versetzungen werden im bearbeiteten Unterflächenbereich gefunden. Phasenumwandlung und Amorphisierung werden mittels Koordinationszahlen untersucht. Die Ergebnisse offenbaren die Existenz einer intermediären Phase mit einer Koordinationszahl von fünf während des Schneidprozesses. Modelle mit unterschiedlichen Schneidgeschwindigkeiten werden erstellt, um die Auswirkungen auf die Versetzung zu untersuchen. Der Effekt der Kristallanisotropie auf den Versetzungstyp und die -dichte wird über Modelle mit unterschiedlichen Schneidorientierungen untersucht. Zusätzlich wird die Unterflächen-Spannung analysiert.
Einleitung
Galliumarsenid (GaAs) ist eine typische Art von III-V-Verbindung und auch eines der wichtigsten Halbleitermaterialien. Bevorzugt durch seine großartigen Eigenschaften wie direkte Bandlücke, hohe Elektronenbeweglichkeit und hoher Widerstand, findet monokristallines Galliumarsenid breite Anwendungen in verschiedenen Bereichen wie Infrarot-Optikgeräten und Mikrowellengeräten. Mit der kontinuierlichen Entwicklung seiner Produktion werden strenge Anforderungen an Oberflächenrauheit, Oberflächenformgenauigkeit und Unterflächenschäden zunehmend gefordert. Nano-Schneidtechnologie ist vorteilhaft für die Verbesserung der Leistung von Galliumarsenid-Optikelementen und die Erweiterung ihres Anwendungsfeldes. Der Nano-Schneidprozess von Galliumarsenid-Kristall sieht sich vielen Schwierigkeiten wie spröden Rissen, Anisotropie und anderen Unterflächenschäden ausgesetzt. Daher ist die Untersuchung des Nano-Schneidmechanismus von Galliumarsenid von großer Bedeutung für die Lösung von Bearbeitungsproblemen, die Verbesserung der Oberflächenqualität von Galliumarsenid und die Entwicklung verwandter nanometrischer Verarbeitungstechnologien.
Viele Studien führten Nanoskalen-Experimente an Galliumarsenid durch. Fang et al. [1] verglichen die Nanoindentation- und Nanokratz-Charakteristiken von Galliumarsenid und Silizium. Taylor et al. [2] untersuchten ultra-niedrig belastete Nanoindentations in Galliumarsenid (100) mit einem Würfel-Eck-Spitze. Bradby et al. [3] fanden Pop-in-Ereignisse von Galliumarsenid in einer kugelförmigen Indentation. Fang et al. [4, 5] untersuchten die Bearbeitungseigenschaften weicher, spröder Halbleiter und erhielten erstmals Galliumarsenid-Spiegelfläche durch Diamantdrehen. Obwohl viele Studien über Indentation und physikalische Eigenschaften von Galliumarsenid berichtet wurden, ist wenig über seinen Nano-Schneidprozess und den Mechanismus der Schadensbildung bekannt. Dies liegt hauptsächlich an der großen Schwierigkeit, die Experimente und nachfolgenden Charakterisierungen durchzuführen. Einerseits ist es fast unmöglich, den Nano-Schneidprozess zu inspizieren und nanometrische Daten mit Online-Messung zu messen aufgrund der nanometrischen Skala und der hohen Schneidgeschwindigkeit. Andererseits ist es kostspielig, eine Serie von nanometrischen Bearbeitungs- und Messversuchen durchzuführen.
Molekulardynamik (MD) Simulation ist eine der effizientesten Methoden, um den Mechanismus nanometrischer Bearbeitung zu erforschen. Shimada et al. [6, 7] bewiesen, dass MD-Simulation ein effektiver Weg ist, den nanometrischen Bearbeitungsprozess zu beschreiben. Komanduri et al. [8] fanden das strukturelle Übergangsphänomen von Silizium im Nano-Schneidprozess mit MD-Simulation. Pei et al. [9] untersuchten die Versetzungsbildung von Kupfer mit großen MD-Modellen nanometrischer Bearbeitung. Lai et al. [10] untersuchten die Effekte des kritischen Spanwinkels und der Materialverformung von Germanium in nanometrischem Schneiden und untersuchten weiterhin den teilweise überlappenden Nano-Schneidprozess [11]. Zusätzlich hat sich der Multiskalen-Modellierungsansatz im Ultrapräzisionsbearbeitungsbereich stark entwickelt [12, 13, 14]. Die Multiskalen-Simulation kombiniert Simulationsmethoden in verschiedenen Skalen, wie MD-Modell in Nanoskala und FE-Modell in Nano/Mikro-Skala [15], um den Bearbeitungsprozess auf umfassendere und realistischere Weise zu untersuchen. In dieser Arbeit wird der Unterflächen-Deformationsmechanismus des Nano-Schneidprozesses fokussiert, daher wird die MD-Simulation als Forschungsmethode ausgewählt.
Was die untersuchten Materialien betrifft, fokussieren sich die meisten MD-Simulationsstudien in der nanometrischen Bearbeitung auf Element-Halbleiter wie Silizium und Germanium oder Metalle wie Kupfer und Aluminium. Weniger Studien wurden über die numerische Analyse des Nano-Schneidens von Galliumarsenid berichtet. Fan et al. [16] untersuchten die duktile Reaktion von Galliumarsenid durch MD-Simulation und Drehexperimente. Yi et al. [17] untersuchten die Phasenumwandlung und Anisotropie von Galliumarsenid im Nanoskratzprozess via MD-Simulation. In dieser Arbeit wird eine Serie von dreidimensionalen MD-Simulationen durchgeführt, um die duktile Verformung im Prozess des Nano-Schneidens an monokristallinem Galliumarsenid zu untersuchen. Der Effekt von Schneidparametern wie Schneidgeschwindigkeit und Schneidorientierung wird ebenfalls systematisch untersucht.
Methoden
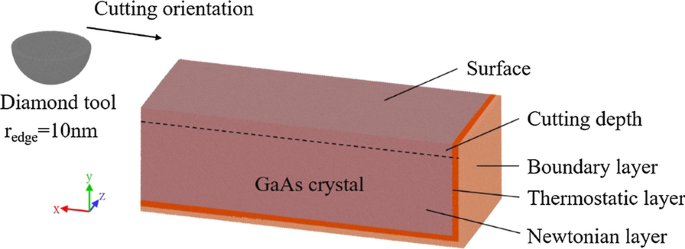
MD-Simulationsmodelle werden erstellt, um das Verformungsverhalten von sprödem Galliumarsenid-Kristall im Nano-Schneidprozess zu untersuchen. Das dreidimensionale MD-Simulationsmodell ist in Abb. 1 dargestellt. Das Werkstück wird als monokristallines Galliumarsenid aufgebaut, das im Zinkblende-Gitter kristallisiert, mit Ga- und As-Atomen, die die zwei FCC-Teilgitter besetzen. Die Größe des Werkstücks beträgt 85 nm × 30 nm × 35 nm. Das Werkstückmodell besteht aus drei Schichten: Grenzschicht, thermostatische Schicht und Newtonsche Schicht. Das Werkstück wird durch die Grenzschicht fixiert, während die thermostatische Schicht auf einer konstanten Temperatur von 293 K gehalten wird, um die Wärmeableitung im realen Bearbeitungsprozess nachzuahmen. Die Newtonsche Schicht ist der Schneidebereich, der den Mechanismus des Nano-Schneidprozesses enthüllen wird. Die Bewegungen der Atome in der Newtonschen Schicht folgen dem klassischen Newtonschen zweiten Gesetz. Um den Diamantwerkzeug im realen Schneidprozess nachzuahmen, wird ein halbkugelförmiges Diamantwerkzeugmodell mit einem Werkzeugradius von 10 nm gebaut, und die Schnitttiefe wird auf 4 nm eingestellt. Der Diamantwerkzeug wird mit bestimmten Geschwindigkeiten in das Werkstück geschnitten. Mit der Begrenzung der Rechenressourcen wird das Modell minimiert und vereinfacht, aber es ist immer noch überzeugend, um duktile Verformung und Schadensbildung in nanometrischer Skala zu erklären. Der Diamantwerkzeug wird als Halbkugel vereinfacht, um duktile Entfernungsverhalten in horizontaler Richtung wie Seitenfluss und Aufhäufung an zwei Seiten des Werkzeugs zu untersuchen, was wichtige Charakteristiken der dreidimensionalen Simulation sind. Um den Effekt der Prozessparameter zu untersuchen, werden Modelle mit unterschiedlichen Schneidgeschwindigkeiten und Orientierungen erstellt. Tabelle 1 listet die Parameter der Modelle auf.
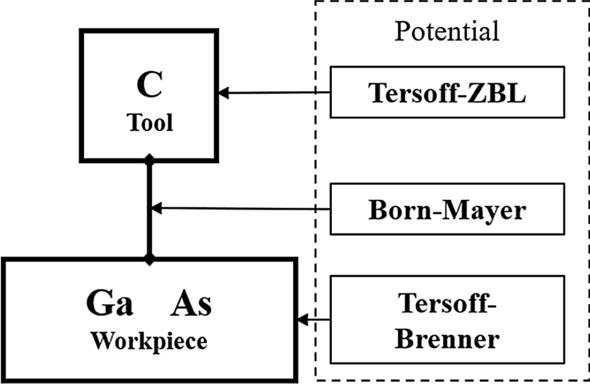
Das Potenzial ist die Basis für die Berechnung der Kraft und Energie zwischen Atomen und auch eine der wichtigsten Einstellungen in der MD-Simulation. In der vorherigen Studie wurde ein Potenzialsystem bestehend aus drei Arten von Potenzialen für die Simulation von Galliumarsenid und Diamantwerkzeugmodell bestimmt [18]. In diesem System wird ein Tersoff-Brenner-Potenzial verwendet, um die Wechselwirkung zwischen Ga und As zu beschreiben, was einen guten Simulations-effekt zeigt [19]. Ein exponentielles abstoßendes Potenzial wird etabliert, um die Wechselwirkung zwischen dem Diamantwerkzeug und dem Galliumarsenid-Werkstück über eine quantenchemische Methode zu beschreiben, die in Form eines vereinfachten Born-Mayer-Potenzials [18] ist. Ein Tersoff-ZBL-Potenzial wird im Diamantwerkzeug verwendet. Das Potenzialsystem ist in Abb. 2 zusammengefasst.
LAMMPS wird verwendet, um die MD-Simulation durchzuführen, während Visualisierung und Analyse über OVITO erfolgen, einschließlich Versetzungsanalyse (DXA), Spannungsberechnung und Koordinationsanalyse. Die Relaxation des Werkstücks wird als NPT-Ensemble eingestellt, um die Energie des Systems zu minimieren und die freie Oberfläche zu stabilisieren, während der Nano-Schneidprozess als NVE-Ensemble eingestellt wird. Der Zeitschritt für die Integration in der Simulation beträgt 1,0 fs.
Ergebnisse und Diskussion
Allgemeine Beschreibung
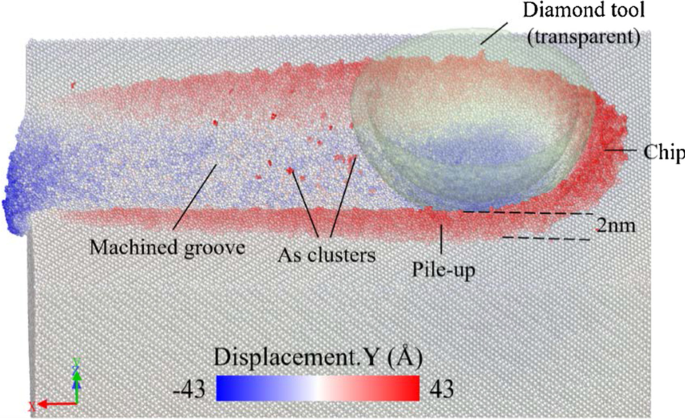
Wie in Abb. 3 gezeigt, wird das Galliumarsenid-Werkstück bei einer Schneiddistanz von 60 nm mit einer Schneidgeschwindigkeit von 400 m/s entlang der [1̄00] Richtung auf der (010) Ebene bearbeitet. Das Werkstück ist mit der Atomverschiebung in y-Richtung gefärbt. Die Atome vor dem Werkzeug werden beobachtet, nach oben zu fließen und durch Extrusion zu Spänen zu werden. Eine Menge Atome fließt nach unten und bildet die bearbeitete Oberfläche. Auf beiden Seiten der bearbeiteten Nut häufen sich Atome mit einer Höhe von 2 nm aufgrund von Extrusion und Pflügen des Werkzeugs an. Das Ergebnis offenbart, dass die Verformung und Entfernung des spröden Galliumarsenid-Kristalls ein duktiles Verhalten darstellt, wenn die Bearbeitung in nanometrischer Skala erfolgt. Wenige Arsenid-Cluster, die auf die bearbeitete Oberfläche ausfallen, sind im Simulationsprozess evident. Diese Studie offenbart die Anwesenheit von Arsenid-Niederschlag nach dem Glühen [20]. Das Tersoff-Brenner-Potenzial war in der Lage, die Niederschlagung von Arsenid-Clustern zu simulieren [19]. Im Schneidprozess wird das Oberflächenmaterial mit Schneidewärme erhitzt und dann geglüht, wodurch Arsenid-Cluster gebildet werden. Allerdings ist diese Niederschlagung kein Hauptanliegen im Nano-Schneidprozess. Daher werden diese Atome in der nachfolgenden Analyse ausgeblendet.
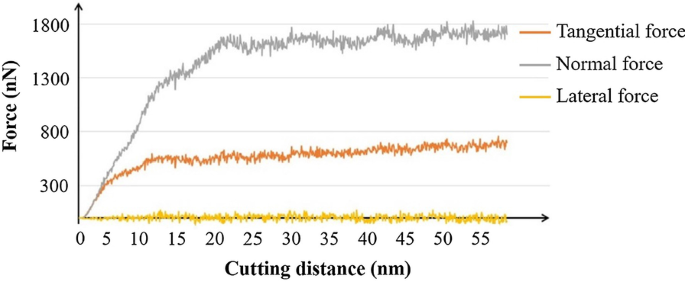
Vergleichen Sie die Schneidkraftkurve während des Bearbeitungsprozesses in Abb. 4. Anfangs steigen die Tangentialkraft und Normalkraft mit dem Eindringen des Werkzeugs in das Material an. Die laterale Kraft schwankt um 0, da die Kräfte sich in z-Richtung aufheben. Wenn die Kräfte stabilisiert sind, schwanken die Normalkraft und Tangentialkraft um 1700 nN und 700 nN. Es wird festgestellt, dass die Kraft in y-Richtung im Schneidprozess dominant ist, wegen des großen effektiven negativen Spanwinkels des Diamantwerkzeugs wie im Modell präsentiert. Der negative Spanwinkel bringt eine große Druckspannung, was eine hohe Normalkraft im Schneidprozess verursacht.
Versetzungen und Stapelungsfehler
Die Unterflächen-Schadensbildung ist ein wichtiger Teil der Untersuchung des Nano-Schneidmechanismus. Es ist notwendig, den Schadensbildungsmechanismus von Galliumarsenid während der Bearbeitung zu verstehen, um die Bearbeitungsparameter weiter zu optimieren. Kristalle haben Anisotropie in der atomaren Struktur, und dies ist eines der ernsthaftesten Probleme im Bearbeitungsprozess, das die Prozessleistung mit unterschiedlichen Orientierungen beeinflussen würde.
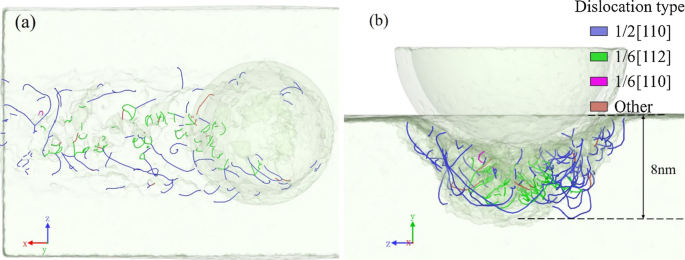
Die Verteilung der Versetzungen im bearbeiteten Unterflächenbereich ist in Abb. 5 gezeigt, und die Werkzeugbewegung ist entlang (010) [1̄00] Schneidorientierung. Die Versetzungen werden um die bearbeitete Nut herum beobachtet, die eine Versetzungsschicht von ca. 8 nm bildet. Zwei Haupttypen von Versetzungen sind im bearbeiteten Unterflächenbereich vorhanden. Die 1/2[110] Versetzungen gleiten hauptsächlich in den beiden Seitenwänden der bearbeiteten Nut, während die 1/6[112] Versetzungen unter dem Nutboden verteilt sind. Die 1/2[110] und 1/6[112] Versetzungen erwiesen sich als perfekte Versetzungen (blaue Linien) und Teilversetzungen (grüne Linien). Die Bildung von Versetzungen bedeutet die transitive Bewegungen der lokalen Atome, was impliziert, dass die Verformung und Entfernung im duktilen Zustand sind. Es ist bewiesen, dass sprödes Material auch bei ausreichend kleiner Skala einen duktilen Zustand zeigt.
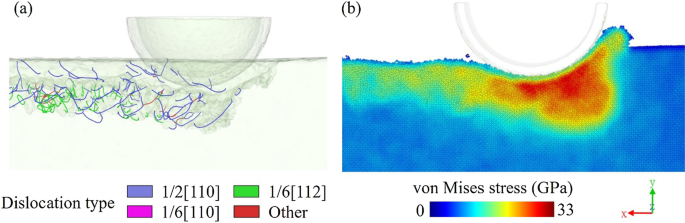
Die von-Mises-Spannung, die unter Einbeziehung der Schubspannungskomponenten berechnet wird, wird normalerweise verwendet, um die Bildung von Versetzungen zu bestimmen. Abbildung 6 ist die Querschnittsansicht der Versetzung und der von-Mises-Spannungsverteilung. Der Hochspannungsbereich ist unter dem Werkzeug konzentriert wegen Extrusion. Wenn die vom Werkzeug ausgeübte Spannung die Streckgrenze des Werkstückmaterials übersteigt, wird das Material entlang der Gleitebene gleiten, und die relative Bewegung des Gleitmaterials wird Versetzungen bringen. Daher keimen Versetzungen aus und erstrecken sich in den Einkristall wegen hoher Spannung im Bearbeitungsbereich. Die lokale Energie wird durch die Atombewegung freigesetzt.
Versetzungen in spröden und duktilen Materialien sind stark unterschiedlich. Galliumarsenid ist ein typischer spröder Kristall, und die Versetzungen sind nahe der bearbeiteten Oberfläche konzentriert. Allerdings werden sich Versetzungen in duktilen Materialien wie Kupfer tief in das Werkstück erstrecken und rutschen und während des Schneidprozesses einen hochdichten Versetzungscluster bilden [21], wie in Abb. 7a gezeigt. Versetzungen resultieren aus der duktilen Verformung von Materialien. Die Ausdehnung von Versetzungsclustern für duktile Materialien führt zu einem weiten Bereich duktiler Verformungen und diffuser Spannung. Allerdings deutet die Lokalisierung von Versetzungen in spröden Materialien wie Galliumarsenid darauf hin, dass die duktile Verformung nur nahe der Oberfläche ohne vollständige Freisetzung der Spannung auftritt. Wenn die Spannung auf einen Schwellenwert konzentriert wird, können andere Arten von Schäden wie Phasenumwandlungen oder Risse auftreten. In unserer vorherigen Studie [18] wurde die Rissbildung von Galliumarsenid untersucht, und es wurde festgestellt, dass der Entfernungsmodus von duktilem Modus mit Versetzungsbildung zu sprödem Modus mit Rissen wechselt, wenn die Schneidgeschwindigkeit erhöht wird. Die Versetzungsbildung wird die Spannung freisetzen, die Rissinitiierung verursachen kann, und der Verformungsmodus wird in diesem Fall zu duktil statt spröde tendieren.
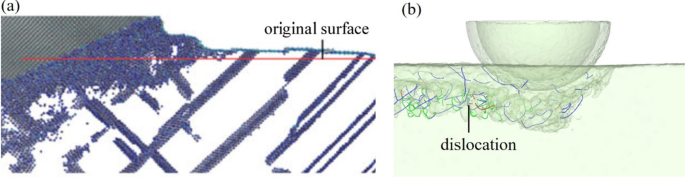
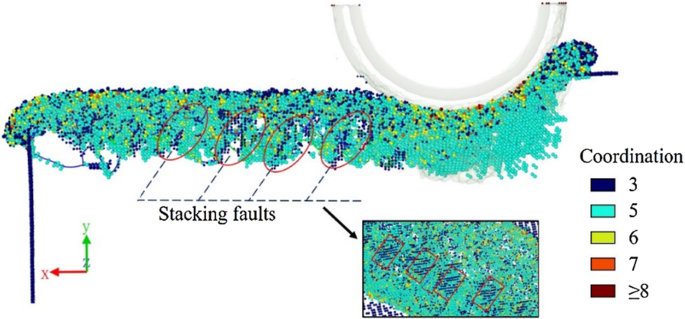
Abbildung 8 offenbart die Stapelungsfehler, die im bearbeiteten Unterflächenbereich gefunden wurden. Atome im Werkstück werden basierend auf der Koordinationszahl gefärbt. Zur bequemen Inspektion werden vier-koordinierte Atome mit ursprünglicher Zinkblende-Struktur ausgeblendet. Es kann beobachtet werden, dass drei-koordinierte Atome periodisch im bearbeiteten Unterflächenbereich platziert sind. Kombiniert mit den Teilversetzungen, die unter dem Nutboden gefunden wurden, können die Teilversetzungen, die hauptsächlich von Korngrenzen oder freien Oberflächen emittiert werden, die Bildung von Stapelungsfehlern oder Zwillingen verursachen [22, 23]. Die Stapelungsfehler im Modell sind nicht vollständig dislozierte Atomlagen, sondern mehrere kleine Bereiche in der Grenze von Einkristall und amorpher Schicht, daher existieren die Teilversetzungen an den Grenzen der Stapelungsfehler. Es kann auch geschlossen werden, dass es Stapelungsfehler im tatsächlichen bearbeiteten Unterflächenbereich geben kann.
Phasenumwandlung und Amorphisierung
Die Gitterstruktur des Materials kann sich aufgrund hoher Spannung während des Nano-Schneidens ändern. Durch Untersuchung des Phasenumwandlungsprozesses kann ein besseres Verständnis des Schneidens von Galliumarsenid erreicht werden, was nützlich ist für die Optimierung der Prozessparameter oder das Design von Vorbehandlungsversuchen vor dem Nano-Schneiden.
Monokristallines Galliumarsenid hat unter Normaldruck und -temperatur eine Zinkblende-Struktur. Allerdings ändert sich die Struktur in ein sechs-koordiniertes GaAs-II, wenn die Druckspannung 17 GPa erreicht [24]. Die Phasenumwandlung endet mit einer Wurtzit-Struktur, wenn die Spannung über 60 GPa steigt [25].
Abbildung 9a präsentiert die strukturelle Änderung im Modell mit einer Schneidgeschwindigkeit von 400 m/s bei der (010)[1̄00] Orientierung. Eine Schicht des bearbeiteten Bereichs wird beobachtet, die eine amorphe Struktur mit einer Dicke von ca. 6 nm ohne die charakteristische Struktur des Kristalls aufweist.
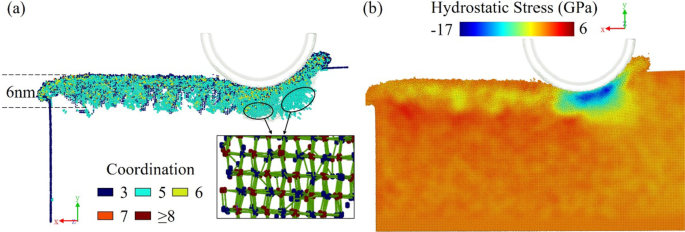
Es ist offensichtlich, dass einige Atome unter der Bearbeitungsposition zu einer fünfkoordinierten Struktur werden. Ähnlich der bct-5-Struktur von Siliziumkristall, die unter Druckspannung gebildet wird, wird diese fünfkoordinierte Struktur als intermediär in der Bildung des sechs-koordinierten GaAs-II betrachtet. Hydrostatische Spannung nimmt zu und verursacht die Verzerrung des Gitters mit dem Schneiden des Werkzeugs. Wie jedoch in der hydrostatischen Spannungsverteilung von Abb. 9b gezeigt, beträgt die maximale hydrostatische Spannung 17 GPa, was gerade den kritischen Wert der Transformation von GaAs-I zu GaAs-II erreicht. Der Unterflächenbereich, in dem die hydrostatische Spannung höher als 17 GPa ist, ist sehr klein, und der größte Teil des Werkstückbereichs hat eine hydrostatische Spannung unter dem Übergangsschwellenwert. Als Ergebnis ist es schwer, große Stücke von Atomen mit sechs-koordinierter Struktur zu finden, und die fünfkoordinierte Struktur ist eine intermediäre Phase von GaAs-I zu GaAs-II.
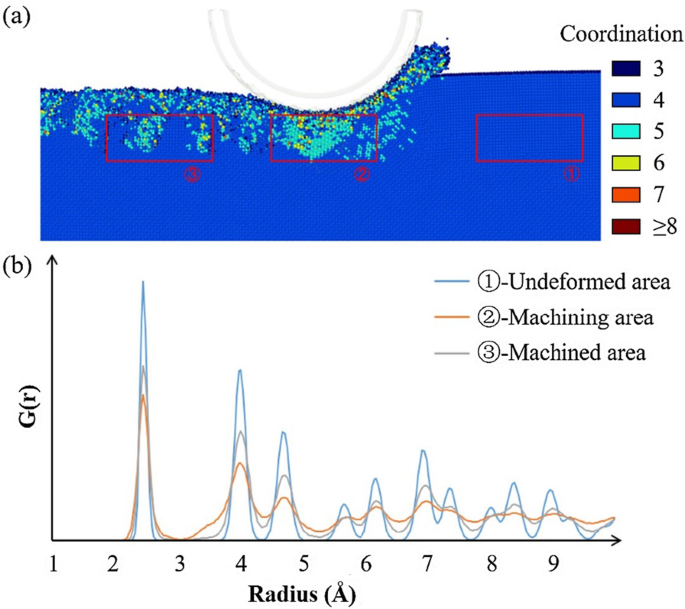
Abbildung 10 zeigt die radialen Verteilungsfunktionskurven eines ausgewählten Bereichs im Schneidprozess, der der Bereich unter dem Diamantwerkzeug ist. Die radialen Verteilungsfunktionen vor, während und nach der Bearbeitung werden berechnet. Das Werkstück hat am Anfang eine geordnete Zinkblende-Struktur, deren Kurve aus regelmäßigen Peaks besteht. Wenn der Diamantwerkzeug den ausgewählten Bereich erreicht, zeigt die radiale Verteilungsfunktion einen ungeordneten Zustand sowohl im Kurz- als auch Langstreckenbereich. Dies impliziert die Anwesenheit einer starken Amorphisierung mit der ungeordneten Anordnung von Atomen im Bereich. Allerdings impliziert die Kurve des bearbeiteten Unterflächenbereichs, dass die Struktur sich erholen und auf kurze Reichweite geordnet und auf lange Reichweite ungeordnet werden kann. Mit der Freisetzung der Spannung wird das Material die Struktur zu einer mit minimalem Energiezustand ändern. Atome mit einer intermediären Phase können zu amorphen oder anderen Zuständen wechseln. Daher zeigt die Kurve einen stabilen bearbeiteten Zustand mit amorphem Galliumarsenid. Es kann festgestellt werden, dass es einen Seitenpeak bei 3,3 Å im Bearbeitungsprozess gibt, und der Peak verschwindet, wenn das Werkzeug weggeht. Dieses Phänomen offenbart die Bildung und das Verschwinden der intermediären Phase, was als elastische Verformung im Schneidprozess betrachtet werden kann. Ohne die Kraft des Werkzeugs werden sich Teile der Atome zur Zinkblende-Struktur erholen, und die anderen werden zu anderen stabilen Phasen oder amorphem Zustand wechseln, was die permanente duktile Verformung darstellt.
Effekte von Schneidgeschwindigkeit und Orientierung auf die Unterflächenverformung
Die Oberflächen-/Unterflächen-Schadensbildung wird von vielen Faktoren beeinflusst, und unterschiedliche Schneidparameter werden die Bildung der Versetzung beeinflussen.
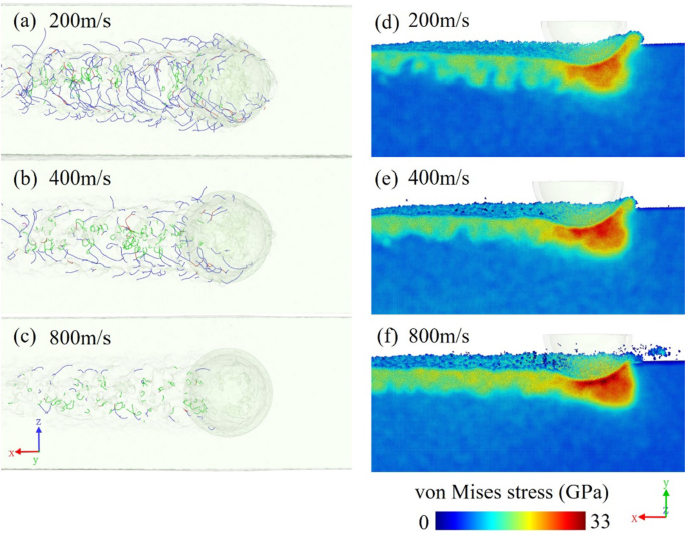
Die Versetzungsverteilungen mit unterschiedlichen Schneidgeschwindigkeiten werden in Abb. 11a–c verglichen. Die Versetzungsdichte nimmt allmählich ab, wenn die Schneidgeschwindigkeit zunimmt. Der bearbeitete Unterflächenbereich ist reichlich mit Versetzungen versorgt, besonders wenn die Schneidgeschwindigkeit auf 200 m/s sinkt. Wenn der Schneidprozess unter einer hohen Dehnungsrate erfolgt, gibt es unzureichende Zeit für Versetzungskeimung und -ausbreitung. Als Ergebnis gibt es weniger Versetzungen, und die duktile Verformung, die durch Versetzungen induziert wird, ist auch weniger dominant. Das Material wird schnell verformt und desorganisiert, und die Erholungszeit ist auch kurz, und amorphe Atome mit unregelmäßiger Struktur werden leichter gebildet. Daher ist eine höhere Schneidgeschwindigkeit ein Weg, die Bildung von Versetzungen zu unterdrücken. Abb. 11d–f sind die Querschnittsansichten der von-Mises-Spannungsverteilung in den drei entsprechenden Modellen. Bei höherer Schneidgeschwindigkeit ist die Spannung des Materials nahe dem Werkzeug relativ höher wegen der großen Schneidenergie. Vergleicht man die drei Modelle, hat das 800 m/s-Modell eine höhere Spannungskonzentration vor dem Werkzeug, und der bearbeitete Unterflächenbereich präsentiert einen kontinuierlicheren Spannungsbereich mit höheren Werten. Im Gegensatz dazu wird die Spannung wegen der Bildung von Versetzungen in den Niedriggeschwindigkeitsmodellen freigesetzt. Die duktile Verformung, die durch die Versetzungen induziert wird, wird die lokale Dehnungsenergie und die Spannung freisetzen, die durch Biegung und elastische Verformung des Gitters verursacht wird. Daher kann der Spannungszustand im Werkstück mit höherer Schneidgeschwindigkeit schwerwiegend sein wegen des Mangels an Versetzungen, was es leichter macht, Risse im Schneidprozess zu bilden.
Anisotropie ist ein ernsthaftes Problem im Nano-Schneidprozess des Kristalls [26, 27], einschließlich Einkristall-Galliumarsenid. Aufgrund seiner Einkristallstruktur zeigt Galliumarsenid-Kristall distincte Eigenschaften in unterschiedlichen Kristallorientierungen. Drei Modelle mit unterschiedlichen Schneidebenen und Orientierungen werden erstellt, um die Anisotropie zu untersuchen. Die Schneidorientierungen sind (010)[1̄00], (1̄10)[1̄1̄0] und (2̄11)[1̄1̄1̄]. Abb. 12a–f reflektieren die großen Unterschiede, die unter den Versetzungsverteilungen existieren. Wie oben angegeben, existieren zwei Arten von Versetzungen im (010)[1̄00] Modell. Wenn die Schneidrichtung entlang der (1̄10)[1̄1̄0] Richtung ist, befinden sich die meisten Versetzungen am Boden der bearbeiteten Nut, während einige gruppierte Versetzungen sich zur Oberfläche vor dem Werkzeug erstrecken. Wenige Versetzungen werden auf beiden Seiten der Seitenwand in Abb. 12b gefunden. Bei der (2̄11)[1̄1̄1̄] Schneidorientierung werden baumartige Versetzungen beobachtet, die sich von der Mitte zu beiden Seiten erstrecken und den bearbeiteten Unterflächenbereich bedecken, wie in Abb. 12c offenbart. Allerdings, im Gegensatz zum ersten Modell, gibt es wenige Teilversetzungen in den (1̄10)[1̄1̄0] und (2̄11)[1̄1̄1̄] Modellen, und die meisten Versetzungen sind perfekte Versetzungen entlang der [110] Orientierung. Ähnlich werden Stapelungsfehler nicht im bearbeiteten Bereich der (1̄10)[1̄1̄0] und (2̄11)[1̄1̄1̄] Modelle gefunden, entsprechend dem Mangel an Teilversetzungen. Dies beweist auch den Effekt der Anisotropie im Material.
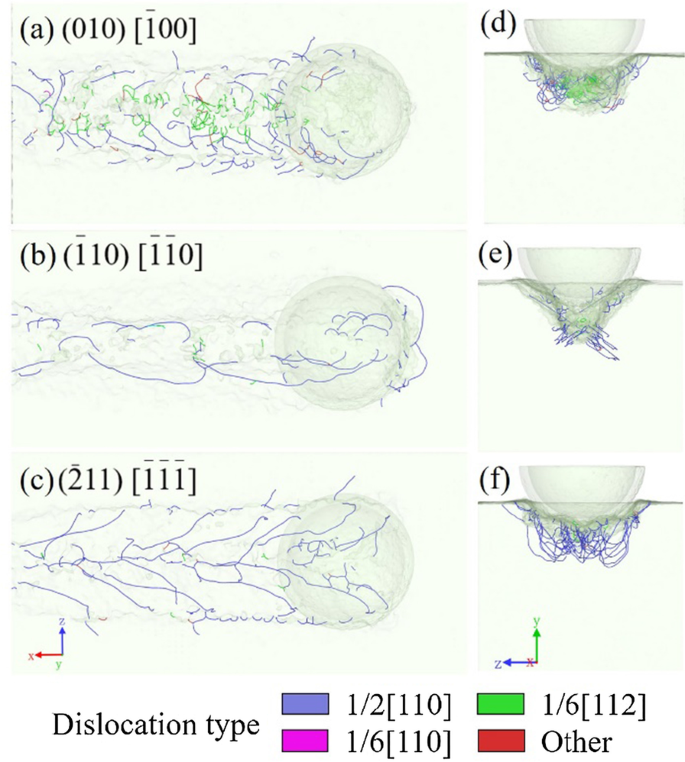
Abb. 13a–f vergleichen die Versetzungsverteilung und von-Mises-Spannungsverteilung der drei Modelle mit unterschiedlichen Schneidorientierungen. Die Kristallorientierung hat einen offensichtlichen Effekt auf die Spannungsausbreitung. In den (010)[1̄00] und (2̄11)[1̄1̄1̄] Modellen ist die Spannung vor dem Diamantwerkzeug konzentriert, aber die Ausdehnungsrichtungen sind unterschiedlich. Allerdings ist der konzentrierte Spannungsbereich des (1̄10)[1̄1̄0] Modells breiter, und der Bereich hoher Spannung vor dem Werkzeug erstreckt sich zur Oberfläche. Aufgrund des Unterschieds in Kristallorientierungen werden die Spannungskomponenten entlang der Gleitrichtung unterschiedlich sein, was zu unterschiedlichen Erscheinungen von Versetzungen führt. Wenn der Winkel der Spannungsrichtung und Gleitebene klein ist, ist das Gleiten wahrscheinlicher und das Material wird sich in duktilem Modus verformen. Im Gegenteil neigen Riss und spröder Bruch zur Initiation, wenn das Verhältnis der Zugspannung senkrecht zur Spaltebene zur Schubspannung entlang der Gleitebene zunimmt.
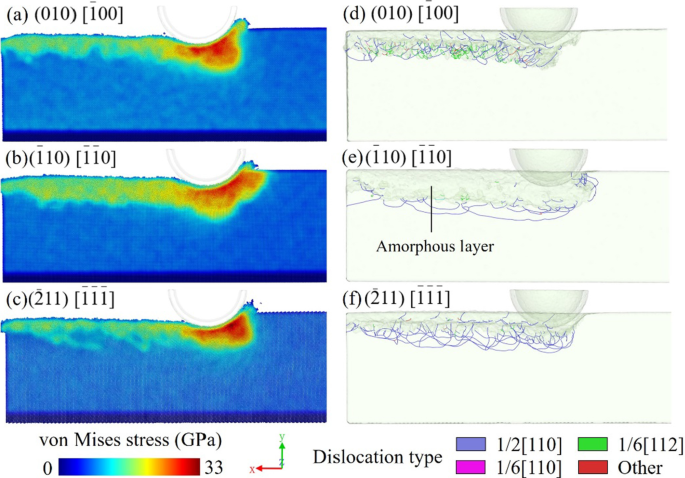
Vergleicht man die Spannungs- und Versetzungsverteilungen, können Modelle mit höherer Versetzungsdichte niedrigere Spannung im bearbeiteten Unterflächenbereich haben. Abb. 13e zeigt eine dickere amorphe Schadensschicht im Unterflächenbereich des (1̄10)[1̄1̄0] Modells, was den dichten Versetzungsregionen in den anderen Modellen entspricht. Dieses Phänomen zeigt, dass Anisotropie einen Effekt auf die Schadensarten haben kann. Im (1̄10)[1̄1̄0] Modell ist die konzentrierte Spannung schwer freizusetzen wegen der geringeren Versetzungsbildung. Als Ergebnis wird die Anordnung der Atome unter einem schweren Spannungszustand gestört. Der Spannungsbereich ist größer im bearbeiteten Unterflächenbereich und die Restspannung ist höher. Im Gegensatz dazu hat das (2̄11)[1̄1̄1̄] Modell eine dünnere Spannungsschicht im bearbeiteten Unterflächenbereich aufgrund der größeren Versetzungsdichte. Die Bildung von Versetzungen setzt einen Teil der Spannung während des Schneidprozesses frei. In der vorherigen Studie [18], wenn der duktile Schadensmodus von Versetzung zu Amorphisierung wechselt, zeigt der bearbeitete Unterflächenbereich einen schweren Spannungszustand und amorphe Schäden. Die Unterflächenrisse bilden sich leichter in der Grenze des amorphen und einkristallinen Bereichs. Es kann geschlossen werden, dass Risse wahrscheinlicher auftreten, wenn die Schneidorientierung entlang der (1̄10)[1̄1̄0] Richtung ist. Die Bildung von Versetzungen kann die spröde Schadensbildung reduzieren. Zusätzlich zum Spaltmechanismus ist es auch ein Grund, warum Rissbildung durch Anisotropie beeinflusst wird.
Im Schneidprozess empfängt das Material nahe dem Schneidwerkzeug hohe Spannung und schwere Kompression, was Materialstrukturänderungen wie Phasenumwandlung und Amorphisierung verursachen wird. Unter der amorphen Schicht wird Gleiten in einem größeren Bereich auftreten und Versetzungen werden im Einkristall aufgrund der weit verbreiteten Spannungseffekte gebildet. Dies sind die Hauptduktilen Verformungen im Nano-Schneiden von Galliumarsenid. Unterschiedliche Schneidbedingungen werden den lokalen Spannungszustand und die Leichtigkeit der Versetzungsbildung beeinflussen. Wenn Versetzungen aufgrund hoher Verarbeitungsgeschwindigkeit oder Anisotropie schwer zu generieren sind, wird der Modus der duktilen Verformung dazu tendieren, amorphe-dominiert zu sein wegen der Amorphisierung, verursacht durch nicht freigesetzte Spannung. Der Riss wird sich auch in dieser Situation leicht bilden. Im Gegenteil werden Versetzungen der Hauptbestandteil der duktilen Verformung sein, wenn die Bedingungen für das Materialgleiten geeignet sind.
Schlussfolgerung
MD-Simulation wird verwendet, um den Mechanismus der Schadensbildung im Nano-Schneidprozess von Galliumarsenid-Kristall zu untersuchen. Die Atombewegung und Schneidkraft des Prozesses werden ebenfalls analysiert. Versetzung, Stapelungsfehler und Phasenumwandlung werden hauptsächlich als Oberflächen-/Unterflächen-Schäden untersucht. Die Schlussfolgerungen können wie folgt zusammengefasst werden:
- Im Nano-Schneiden von Galliumarsenid werden Versetzung und strukturelle Transformation als Hauptverformungsmechanismen im bearbeiteten Unterflächenbereich gefunden.
- Versetzungen und Stapelungsfehler werden im bearbeiteten Unterflächen-Nut beobachtet, und die Bildungen von Stapelungsfehlern und Teilversetzungen sind konsistent.
- Eine intermediäre Phase mit fünf Koordination wird vor dem Werkzeug gefunden, weil hydrostatische Spannung nahe an, aber nicht höher als der Übergangsschwellenwert (17 GPa) ist. Eine amorphe Schicht bildet sich im bearbeiteten Unterflächenbereich.
- Mit zunehmender Schneidgeschwindigkeit nimmt die Versetzungsdichte wegen der hohen Dehnungsrate ab. Anisotropie hat einen großen Effekt auf den Versetzungstyp und die -dichte. Teilversetzungen bilden sich leichter im (010) [1̄00] Modell. Zudem hat das (1̄10)[1̄1̄0] Modell eine niedrigere Versetzungsdichte und eine schwerere Amorphisierung.
Verfügbarkeit von Daten und Materialien
Die während der aktuellen Studie generierten oder analysierten Datensätze sind nicht öffentlich verfügbar, da die Daten auch Teil einer laufenden Studie sind, aber auf angemessene Anfrage vom korrespondierenden Autor erhältlich.
Abkürzungen
- MD:
- Molekulardynamik
- GaAs:
- Galliumarsenid
- FE:
- Finite Elemente
- FCC:
- Flächenzentriert kubisch
- Tersoff-ZBL:
- Tersoff-Ziegler–Biersack–Littmark
- LAMMPS:
- Large-scale Atomic/Molecular Massively Parallel Simulator
- OVITO:
- Open Visualization Tool
- NPT:
- Anzahl-Druck-Temperatur, isotherm-isobarisches Ensemble
- NVE:
- Anzahl-Volumen-Energie, mikrokanonisches Ensemble
Nanomaterialien
- C# using-Anweisungen meistern: Importe, Aliase und statische Direktiven
- IBM Bricht Neues Terrain Mit 7nm FinFET-Technologie Mittels EUV-Lithografie
- Gedrehte 2D-Materialien Nutzen Zur Revolutionierung Der Elektronik
- Nano-optimierter Beton: Höhere Festigkeit, schnelleres Abbinden, geringere Umweltbelastung
- Oberflächeneigenschaften steuern Öltransport in Nanochannels: Molekulardynamik-Einblicke
- Molekulardynamik-Untersuchung des ultrapräzisen Diamantschneidens von Cer
- Einfluss des Aufprallwinkels auf nanometrisches abrasives Schneiden von Einkristall-Kupfer: Eine Molekulardynamik-Studie
- Technologie n-typiger GeBi-Dünnschichten durch Molekularstrahlepitaxie: Kristalline Kontrolle und Infrarot/THz-Optische Leistung
- Nanoskalige Reibung von Graphen auf Gold: Einblicke aus Molekulardynamik-Simulationen
- Wie Indium-Gallium-Arsenid (InGaAs) die Kurzwellige-Infrarot-(SWIR)-Sensorik verbessert