



Optimierung der Composite-Fertigung: Maßgeschneiderte Ultraschallsensoren für Prozesskontrolle
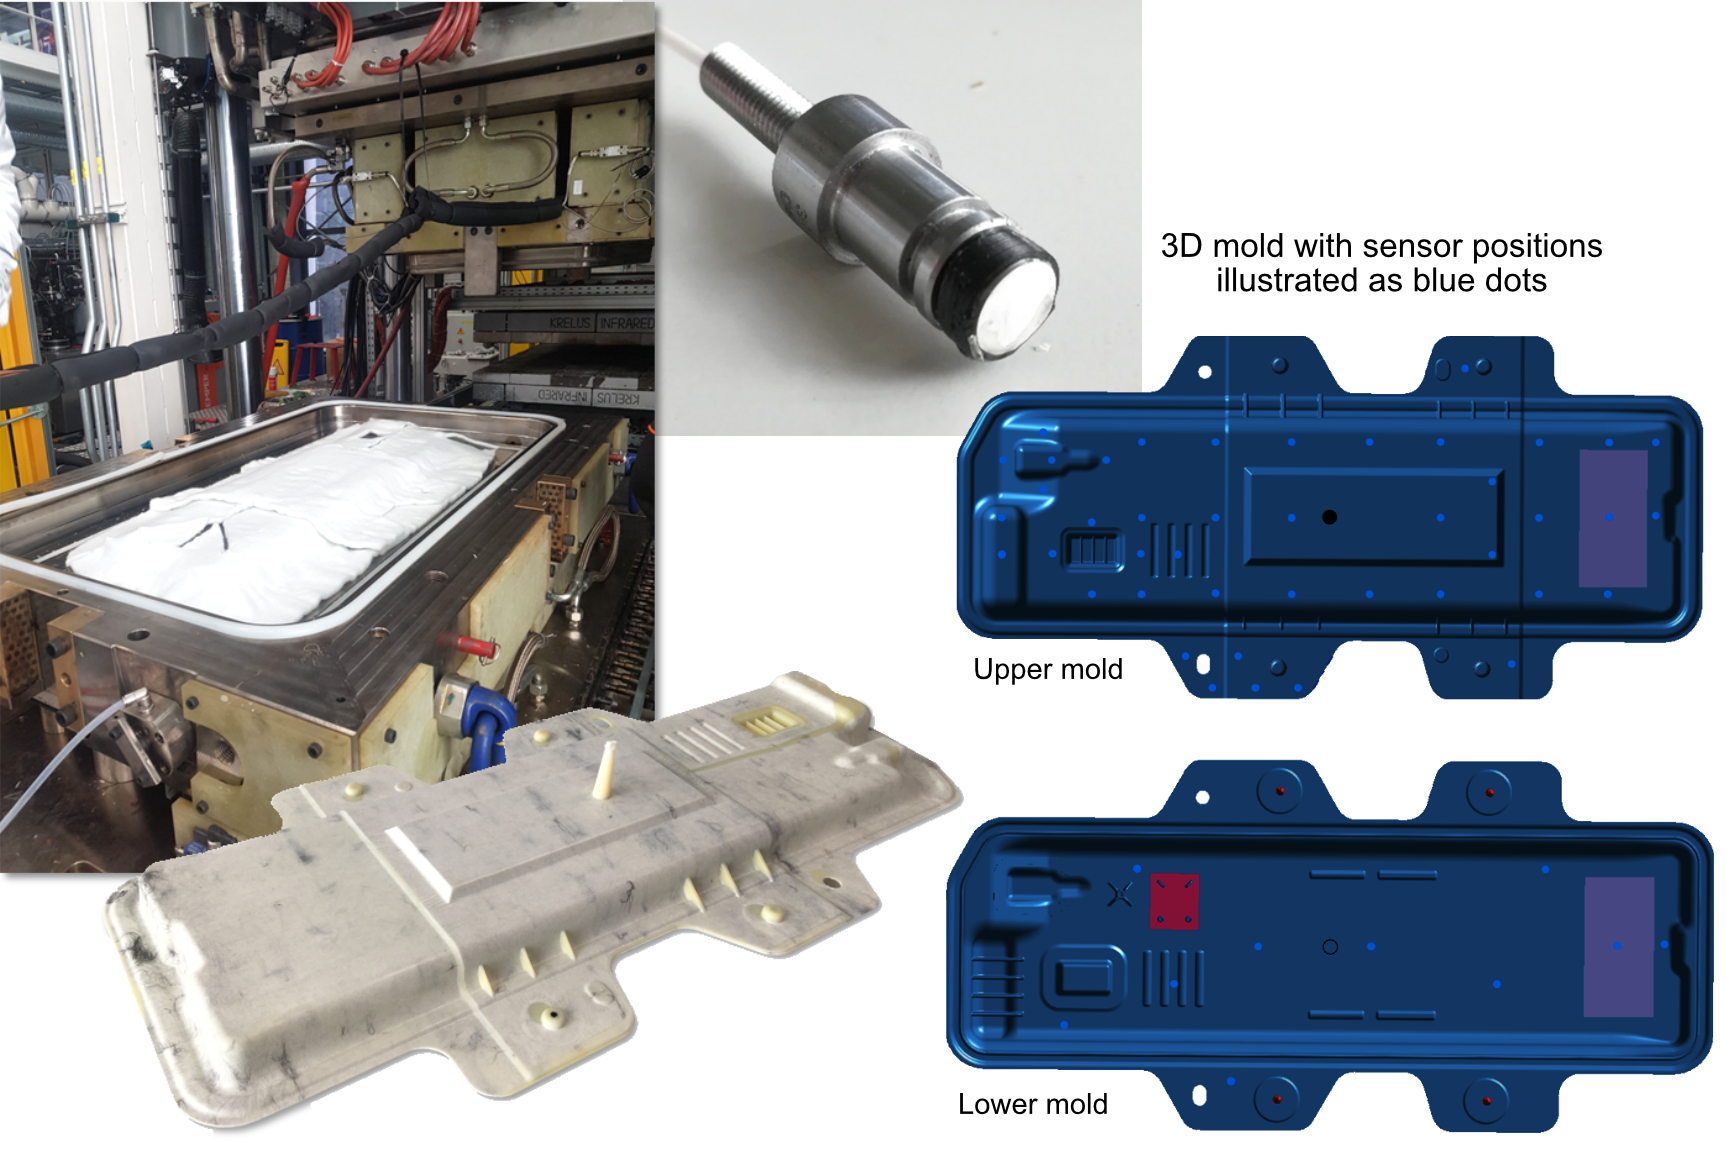
Dieser Blog ist eine Fortsetzung meines Berichts über das CosiMo-Projekt („Composites for sustainable mobility“). Das Projekt wurde 2018 von Faurecia Clean Mobility (Nanterre, Frankreich) ins Leben gerufen, um die „intelligente Fertigung“ einer Composite-Batteriebox-Abdeckung zu demonstrieren. Das 1.100 Millimeter lange und 530 Millimeter breite Herausforderungsbauteil bestand aus Vliesglasfaser- und unidirektionalen Carbonfaserverstärkungen sowie Metall- und Schaumstoffeinlagen, komplexer Geometrie mit verschiedenen Radien und Dicken von 2,5 bis 10 Millimetern. Das Bauteil wurde im Thermoplast-RTM-Verfahren (T-RTM) geformt, bei dem Caprolactam-Monomer eingespritzt und dann während des beheizten Presszyklus in-situ zu Polyamid 6 (PA6) polymerisiert. Das Hauptziel war die Untersuchung eines vollautomatisierten Prozesses mit geschlossenem, sensorbasierten Prozessregelkreis.
Dieser Blog beleuchtet detaillierter das Netzwerk von 74 Sensoren, das im CosiMo-Herausforderungsbauteil eingesetzt wurde, insbesondere die von der Universität Augsburg (UNA, Augsburg, Deutschland) entwickelten Ultraschallsensoren und wie Daten aller Sensoren zum Aufbau eines digitalen Prozessmodells (Digitaler Zwilling) genutzt wurden.
Basierend auf dem Erfolg von CosiMo und dem Bedarf an einem Entwicklungszentrum für sensor- und KI-basierte Fertigungsentwicklung hat die UNA das „Augsburg AI Production Network“ gegründet, in Zusammenarbeit mit dem CosiMo-Projektpartner Deutsches Zentrum für Luft- und Raumfahrt (DLR) Zentrum für Leichtbau-Produktionstechnologie (ZLP, Augsburg) und dem Fraunhofer-Institut für Gießerei-, Composite- und Verarbeitungstechnik (Fraunhofer IGCV). „Wir richten eine neue 5.000-Quadratmeter-Anlage ein, die wir gemeinsam betreiben werden“, sagt Prof. Dr. Markus Sause, UNA-Professor und Direktor des Augsburg AI Production Network. „Wir werden automatisierte Fertigungszellen haben, viele fokussiert auf Composite-Technologien, um zu demonstrieren, was KI leisten kann.“
CosiMo-Sensornetzwerk
Für das CosiMo-Projekt wurden 74 Sensoren in die Stahl-RTM-Werkzeuge integriert, die von der Christian Karl Siebenwurst GmbH & Co. KG (Dietfurt, Deutschland) für das Formen der T-RTM-Batterieboxabdeckung geliefert wurden. Sie dienten der Überwachung von Prozessparametern während Harzinjektion, Infiltration (Flußfrontüberwachung) und In-situ-Polymerisierung. Das Netzwerk umfasste:
- 1 Vakuumsensor
- 4 Druck-/Temperatursensoren von Kistler (Winterthur, Schweiz)
- 4 Temperatursensoren von Kistler
- 8 Dielektrische Analysen (DEA)/Temperatursensoren von Netzsch (Selb, Deutschland)
- 57 von der Universität Augsburg entwickelte Ultraschallsensoren.
In meinem ursprünglichen CosiMo-Bericht diskutierte ich, wie dieses Sensornetzwerk für Forschung & Entwicklung, nicht für Serienproduktion gedacht war:
„Für die industrielle Serienproduktion würde niemand so viele Sensoren installieren, und das ist auch nicht das, was wir erwarten würden“, sagt CosiMo-Fertigungsprojektleiter am DLR ZLP, Jan Faber. „Aber für diese Forschungsuntersuchung war dieses große Sensornetzwerk sehr präzise und half uns, volle Transparenz in den Prozess und das Materialverhalten zu erhalten. Wir konnten die lokalen Effekte im Prozess als Reaktion auf Dickenveränderungen im Bauteil oder in den integrierten Materialien wie dem Schaumkern sehen.“
Wie wurde dieses Netzwerk designed? „Die meisten waren Ultraschallsensoren, weil sie die geringsten Kosten haben“, erklärt Faber. „Wir nutzten sie in einem Raster mit definiertem Abstand zueinander. An manchen Positionen entfernten wir die Ultraschallsensoren und setzten Kistler-Druck/Temperatur- oder Netzsch-DEA/Temperatur-Sensoren ein. Und für diese speziellen Sensoren, sowohl DEA als auch Kistler, versuchten wir lediglich, einen nahe am Anguss zu platzieren, wo das Harz eintritt, und einen weit entfernt. So konnten wir die Orte überwachen, wo das Harz ankommt, nachdem es die Werkzeugtemperatur schon eine Weile ‚gesehen‘ hat.“
Warum verschiedene Sensortypen? „Eine Forschungsaufgabe war, die Signale zu vergleichen und zu sehen, wie die verschiedenen Sensoren performen“, sagt Faber. Das ist wichtig, weil die verschiedenen Sensortypen auf unterschiedlichen Messprinzipien basieren. Zum Beispiel messen DEA-Sensoren die Wechselstrom-Impedanz des Harzes, die in verschiedene Anteile aufgeteilt werden kann, die wiederum unterschiedliche Effekte im Polymer zeigen. Kistler hingegen nutzt piezoresistive Sensoren, die auf einer siliziumbasierten Wheatstone-Brücke beruhen – einer Schaltung zur Messung dynamischen elektrischen Widerstands – die mit einer Membran verbunden ist, die das Sensorelement an der Wand der Formkavität bildet. Die Membran dehnt sich unter Druck aus, was den elektrischen Widerstand der Silizium-Wheatstone-Brücke ändert, was wiederum ein elektrisches Signal ausgibt. „Wir nutzten auch Kistlers neuen 4001a Sensor, der sowohl Druck als auch Temperatur misst“, bemerkt Faber. „Es war sehr nützlich, beide Werte für ausgewählte lokale Punkte im Werkzeug zu haben.“
UNA-Ultraschallsensoren
Die Mehrheit der im CosiMo-Bauteilnetzwerk verwendeten Sensoren waren Ultraschallsensoren, entwickelt von der UNA. Sause merkt an, dass diese nicht nur wegen ihrer geringen Kosten (<10 Euro) bevorzugt wurden, sondern auch, weil sie eine breite Palette an Informationen liefern können.
Ultraschallsensoren werden seit Jahrzehnten zur Prüfung fertiger Composite-Bauteile eingesetzt, haben aber auch eine lange Geschichte im Spritzgießen. Ultraschallsensoren senden eine hochfrequente Schallwelle in ein Medium und messen deren Reflexion (Puls-Echo) und/oder Transmission. Im CosiMo-Projekt betrug die Nennfrequenz 2.000 Kilohertz. Von den 57 in der Form installierten Ultraschallsensoren – in 20 Millimetern Abstand zur Kavitätsoberfläche – arbeiteten 10 im Durchstrahlungsmodus, der Rest im Puls-Echo-Modus. Ultraschallsensoren messen die Wellengeschwindigkeit und den Amplitudenabfall (Dämpfung); beide sind empfindlich gegenüber den Eigenschaften des Polymers. Weiterhin kann die Wellengeschwindigkeit als Funktion von Druck und Temperatur berechnet werden, aber die Ultraschalldaten müssen auf das untersuchte Polymer kalibriert werden.
„Der von uns entwickelte Ultraschallsensor ist eigentlich nicht sehr verschieden von kommerziell erhältlichen“, sagt Sause. „Er basiert auf einem piezoelektrischen Material, das sehr empfindlich ist bei der Umwandlung elastischer Bewegung in ein elektrisches Signal. Aber wo typische Sensoren bis 150 °C betrieben werden können, mussten wir die hohen Temperaturen des thermoplastischen Formens bei über 200 °C matchen, was für die Sensorelektronik etwas herausfordernd war.“
„Wir mussten auch das mechanische System für die korrekte Integration des Sensors in die Form entwickeln“, erklärt er, „was Federvorspannung mit guter Abdichtung erforderte, um eine gute Kopplung zu gewährleisten. Es gab ein großes Portfolio an Anforderungen, die der Sensor erfüllen musste; wir mussten ihn also ziemlich viel von Grund auf neu designen. Wir machten auch ein proper akustisches Design des Gesamtsystems.“
Polymerisations- und Flußfrontüberwachung
„Die Akustik fokussiert auf die elastischen Eigenschaften der Materialien in der Form“, fährt Sause fort. „Grundlegend ist die Steifigkeit in einer Flüssigkeit nicht dieselbe wie nach abgeschlossener Polymerisation. Wir überwachen effektiv diesen Übergang. Wir betrachten die akustische Intensität der Wellenreflexion an der Grenzfläche von Form zu Polymermaterial an jedem Sensorstandort und verfolgen so kontinuierlich die Aushärtung über die Zeit.“
Die Mechanik dieser Messung wird von Sause und Faber et al. im SAMPE Europe 2021 Konferenzpaper „Sensor-based process monitoring of in-situ polymerization in T-RTM manufacturing with caprolactam“ erläutert. Das Verhältnis der Amplitude des akustischen Signals vor und nach der Präform-Imprägnierung hängt vom Reflexionsindex an der Form-zu-Bauteil-Grenzfläche, R, ab. Dieser nähert sich einem konstanten Wert an, während die Polymerisation fortschreitet. Idealerweise wird die Änderung von R gegen Null gehen, sobald die Polymerisation nahezu abgeschlossen ist.
Aus dem akustischen Durchstrahlungssignal lässt sich auch die Laufzeit der Ultraschallwellen durch die imprägnierte Präform extrahieren. Dies ist hilfreich, da die Schallgeschwindigkeit durch die Präform mit dem Polymerisationsgrad verknüpft ist. Für die zum Zeitpunkt des SAMPE Europe 2021 Papers abgeschlossenen Experimente betrug die Zeit zwischen der vollständigen Benetzung der Präform am Sensorstandort bis zum Abschluss der Polymerisation 240 Sekunden.
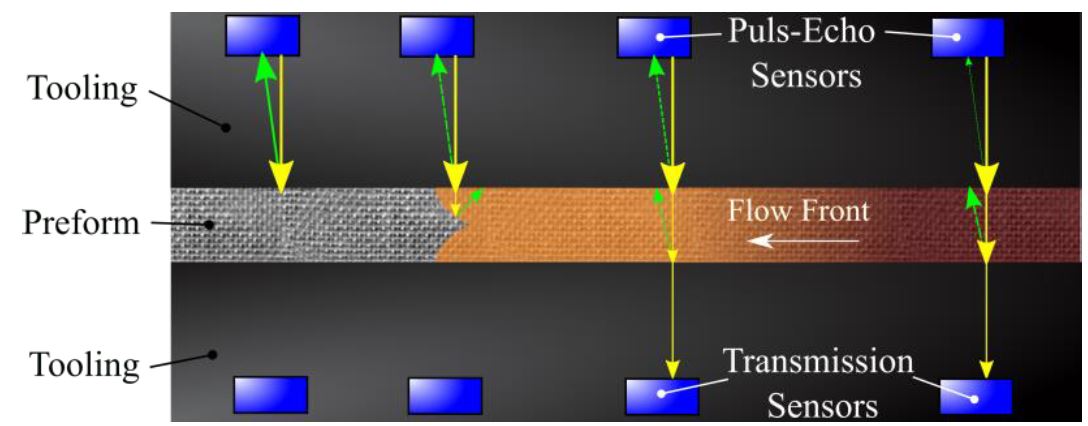
„Wir können auch den Fluß während der Injektion überwachen“, erklärt Sause, „weil sich die akustische Signalinformation ändert, wenn die Polymer-Flußfront den Sensor passiert.“ Auch im SAMPE Europe 2021 Paper verifiziert, fiel das akustische Signal abrupt von einem initialen normierten Wert von 1 auf 0,85–0,9 bei Ankunft der Caprolactam-Flußfront für den gewählten Sensor nach 15 Sekunden nach Injektionsbeginn.
Entwicklung eines Digitalen Zwillings des Prozesses
Sause sagt, die Entwicklung des Ultraschallsensors war tatsächlich nur ein sehr kleiner Teil dessen, was die UNA im CosiMo-Projekt leistete, „und nicht mal der faszinierendste Teil“. Der eigentliche Durchbruch, so betont er, lag in der Datenanalyse und Entwicklung eines digitalen Prozessmodells zur Ermöglichung geschlossener Regelkreise während der Bauteilfertigung.
„Was wir tun wollen, ist, Informationen darüber zu liefern, was tatsächlich in der Form geschieht“, fügt er hinzu. „Wir hatten etablierte Wege, den Prozess mit Temperatur und Druck anzupassen, mehr oder weniger, aber was wir jetzt tun, ist, die akustische Signalinformation durch aktives Pulsieren an jedem Sensorstandort auszunutzen. Das erlaubt uns, verschiedene Dinge zu bestimmen wie die Form der Flußfront, die Zeit, bis sie jeden Teil der Präform erreicht, und den Polymerisationsgrad an jedem Sensorstandort.“
„Idealerweise können Sie Einstellungen etablieren, um geschlossene Regelkreise zu ermöglichen und den Prozess anzupassen“, sagt Sause. „Dazu gehörten Parameter wie Injektionsdruck, Werkzeugdruck und Temperatur. Sie können diese Informationen auch nutzen, um Ihre Materialien zu optimieren.“
Die Entwicklung des Digitalen Zwillings war ein mehrstufiger, multi-partner Prozess. Er begann mit einem der Arbeitspakete, das dem DLR ZLP zugewiesen war. „Wir bauten eine Simulation basierend auf einer 2D-Platte auf, wo wir das Füllen und die Polymerisation mit der PAM-RTM-Simulationssoftware der ESI Group (Rungis, Frankreich) simulieren wollten“, sagt Faber. „Wir erhielten Präform-Permeabilitätsdaten von Projektpartnern ITA (Institut für Textiltechnik, RWTH Aachen, Deutschland) und SGL Carbon (Wiesbaden, Deutschland) sowie ein reaktives Modell der thermoplastischen Polymerreaktion von der Universität Augsburg. Wir integrierten alles in die Simulation und versuchten zu sehen, wie nah wir den realen Sensordaten kommen.“
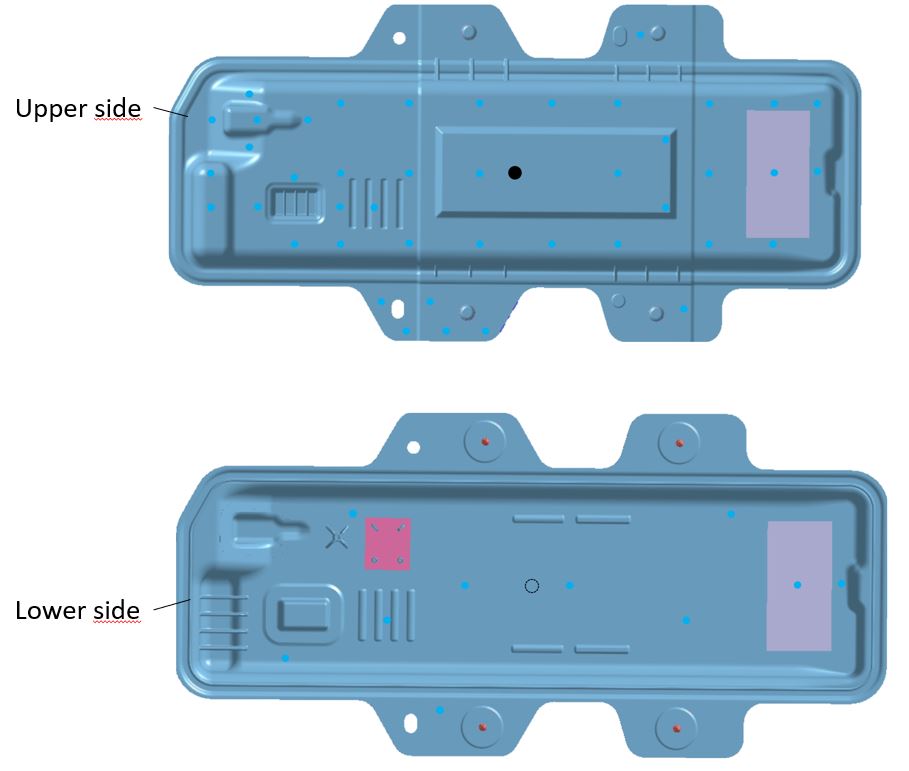
Die hellblauen Punkte in den oberen und unteren Formen für das CosiMo-Projekt-Demonstratorbauteil lieferten Daten an spezifischen Punkten während des Prozesses. Diese wurden dann in der Digital-Twin-Simulation genutzt, um zwischen den Sensorstandorten zu interpolieren und den Prozess über das Bauteil zu modellieren. Foto: CosiMo-Projekt, DLR ZLP Augsburg, Universität Augsburg
„Basierend auf dem 2D-Plattenmodell stellten wir fest, dass wir beim Füllen tatsächlich sehr nah dran sind“, fährt Faber fort. „Aber wir hatten Temperatureffekte während der Polymerisation, die wir in der Simulation nicht beschreiben konnten. Zum Beispiel ist diese Polymerisationsreaktion exotherm, und man sieht einen leichten Anstieg an den Temperatursensoren in den Realdaten, aber der Anstieg in der Simulation war viel höher. Das ist ein Bereich, an dem wir weiterarbeiteten.“
Eines der Dinge, die das Team aus der Simulation herausfinden wollte, war die für vollständige Polymerisation benötigte Zeit. „Was wir wirklich wollten, war die Mindestzeit, die wir in der Form brauchten“, merkt Faber an. Diese Information wurde aus dem Simulationsmodell abgeleitet und beruhte, wie die gesamte Simulation, auf mehreren Sensortypen und KI-Algorithmen. Zum Beispiel stellte Netzsch die dielektrischen Sensoren für die dielektrische Analyse bereit, half aber auch bei Teilen des Digitalen Zwillings. „Sie errichteten prädiktive KI-Modelle, um die Mechanismen inside der Injektion zu untersuchen und vorherzusagen, zu welchem Zeitpunkt die Polymerisation abgeschlossen sein sollte und wie der Polymerisationszustand wäre“, sagt Faber.
(Hinweis: Netzsch hat seine Kompetenzen in Materialcharakterisierung, kinetischer Simulation und Sensortechnologie kombiniert, um neue Angebote in KI und Cloud-Lösungen zu etablieren. Diese Art integrierter Lösung wurde in CosiMo erfolgreich demonstriert, um die Echtzeitbewertung des Polymerisationsgrades zu ermöglichen, und wird unter der Marke sensXPERT kommerzialisiert.)
Aus dem kompletten Sensornetzwerk und der Simulation ergab sich, dass 96 % der maximale erreichte Polymerisationsgrad war und dafür 4,5 Minuten benötigt wurden. „Das ist viel schneller als Infusionsprozesse, aber viel langsamer als Hochgeschwindigkeits-Spritzgießen mit Duroplasten, zum Beispiel.“
„Die Sensordaten passen in das Digitale-Zwilling-Modell“, sagt Sause. „Die Idee war, ein Modell parallel zum Prozess laufen zu haben, das durch die Sensorinformationen numerisch stabilisiert wird. Die blauen Punkte liefern ein grobes Raster an Ultraschallsensoren, und wir konnten zwischen diesen Punkten interpolieren. Zum Beispiel konnten wir ein Video bereitstellen, wie sich die Flußfront im CosiMo-Bauteil als Funktion der Zeit entwickelt, basierend auf den Messdaten unseres Sensornetzwerks.“

Screenshot eines Videos, wie sich die Flußfront im CosiMo-Bauteil (Injektionseinlass ist der weiße Punkt in der Mitte) als Funktion der Zeit entwickelt, basierend auf den Messdaten des In-Form-Sensornetzwerks. Foto: CosiMo-Projekt, DLR ZLP Augsburg, Universität Augsburg
Wie wurden die Polymerisationsraten-Vorhersagen validiert? „Wir hatten mehrere Ansätze“, sagt Sause. „Erstens machte ein Doktorand hier an der UNA eine vollständige Modellierung der Reaktionskinetik des Caprolactam-zu-PA6-Materialsystems. Er untersuchte gleichzeitig Infrarotspektroskopie zusammen mit rheometrischen Daten und Daten von den dielektrischen Analysensoren, um ein sehr präzises Materialmodell für die Aushärtekinetik dieses Systems zu liefern und dieses zu validieren. Wir nutzten dasselbe Modell, um unsere Sensoren zu kreuzvalidieren.“
Architektur des Digitalen Zwillings
Die Architektur, wie der Digitale Zwilling operiert, wird von Stieber et al. im technischen Paper 2020 „Towards real-time process monitoring and machine learning for manufacturing composite structures“ beschrieben:
Sie besteht aus drei Teilen: der T-RTM-Maschinerie, den In-situ-Sensoren im Werkzeug und dem Digitalen Zwilling. Diese Struktur und der Digitale Zwilling im Besonderen wurden mit folgenden Zielen O1–O4 entwickelt:
- O1: Den Fertigungsprozess jedes Composite-Bauteils mit den In-situ-Sensoren des Werkzeugs überwachen.
- O2: Jeden Fertigungsprozess in Echtzeit visualisieren, um weitere Prozesseinblicke zu gewinnen.
- O3: ML-Modelle auf simulierten und realen Daten trainieren, um das Ergebnis des Fertigungsprozesses vorherzusagen.
- O4: Trainierte ML-Modelle nutzen, um Produktionsausschuss zu reduzieren.
Die Sensordaten werden dann an die Edge-Analytik des Digitalen Zwillings gesendet, die genutzt werden kann, um zukünftige Flußfrontdynamiken vorherzusagen, den Faseranteil jeder Textilpräform zu bestimmen, Trockenstellen vorherzusagen und Anomalien zu detektieren, die Ausschuss reduzieren können.
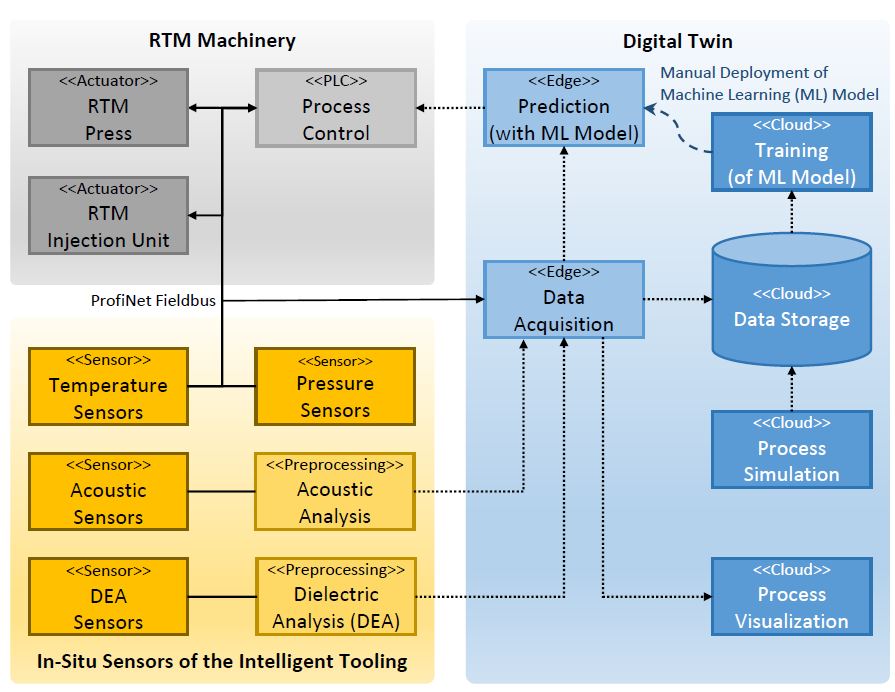
Die T-RTM-Maschinerie besteht aus zwei Standardkomponenten: einer Wickert (Landau in der Pfalz, Deutschland) 440-Kilonewton-Heißpresse und einer T-RTM-Injektionseinheit von KrausMaffei (München, Deutschland). Beide Maschinen sowie das gesamte Sensornetzwerk sind an eine SPS (programmierbare Logiksteuerung) angeschlossen, die für die Steuerung des gesamten Fertigungsprozesses verantwortlich ist.
Da die Sensoren Echtzeit-Vorverarbeitung benötigen, um Rohdaten in höherwertige Informationen über die Flußfront oder die Harzaushärtung zu transformieren, werden die vorverarbeiteten Daten direkt am Edge mit einer ibaPDA-Datenerfassungseinheit der iba AG (Fürth, Deutschland) aufgezeichnet. Damit werden die Sensordaten mit einem konsistenten Zeitstempel verknüpft mit Prozessdaten und Bauteilinformationen aufgezeichnet – gemäß Ziele O1 und O2.
Um den Fertigungsprozess automatisch zu optimieren, werden die gespeicherten Daten genutzt, um Machine-Learning-Modelle (ML) zu trainieren, die Ziel O3 adressieren. Diese Modelle sind verantwortlich für z. B. die Rekonstruktion der Harz-Flußfront aus dem Sensornetzwerk, die Vorhersage des Flußfrontfortschritts und – idealerweise – die Anpassung der Prozessparameter zur Optimierung des Ergebnisses entweder während eines Prozessdurchlaufs oder für nachfolgende Läufe. Da Realdaten generell nicht ausreichen, um zuverlässige Modelle zu trainieren, nutzte das Digitale-Zwilling-Team PAM-RTM-simulierte Läufe, um die gemessenen Daten zu erweitern. Nach dem Pre-Training mit Simulationsdaten wurde der Digitale Zwilling mit Realweltdaten feinjustiert. Diese Strategie nennt sich Transfer Learning und wurde erfolgreich in Computer Vision und Natural Language Processing angewendet. Die durch ML möglichen fortgeschrittenen Analysen ermöglichen erhöhte Vorhersagefähigkeiten, Prozessvisualisierung und geschlossene Regelkreise.
Sensorintegration für industrielle Composite-Produktion
Wie wenden Composite-Hersteller diese Technologie an, um geschlossene Regelkreise in ihren eigenen Produktionsprozessen zu entwickeln? Sause sagt, es mache Sinn, mehrere Sensortypen zu nutzen, um Fluß- und Aushärtungs-/Polymerisationsüberwachung zu kreuzvalidieren und komplementäre Informationen zu liefern. Dann geht es um die Definition der Sensorplatzierung, einschließlich welcher Typen an welchen Orten platziert werden. „Zum Beispiel“, merkt er an, „brauchen Sie nicht überall Druck- und Temperatursensoren, sondern nur dort, wo Sie diese Schlüsseldatenpunkte benötigen, wie Harzeintritt, komplexe Geometriepunkte etc.“
Wie viele Sensoren? „Für CosiMo nutzten wir 74 Sensoren, aber für ein halbes Meter großes Bauteil würden Sie weniger nutzen, vielleicht 35–40, abhängig von Geometrie und Schlüsselfragestellungen“, sagt Sause. „Es hängt auch vom Produktionsprozess ab. Es gibt Prozesse in der Luftfahrt, die seit Jahrzehnten genutzt und gut etabliert sind. Für diese brauchen Sie vielleicht nicht viele Sensoren und es könnte möglich sein, sie ohne viel Entwicklungsarbeit am Anfang zu integrieren. Aber andere Prozesse sind unbekannter und erfordern mehr Vorarbeit. Für CosiMo schauten wir auf T-RTM mit In-situ-Polymerisation zu PA6, was nicht so gut dokumentiert war wie RTM mit Epoxidharz.“
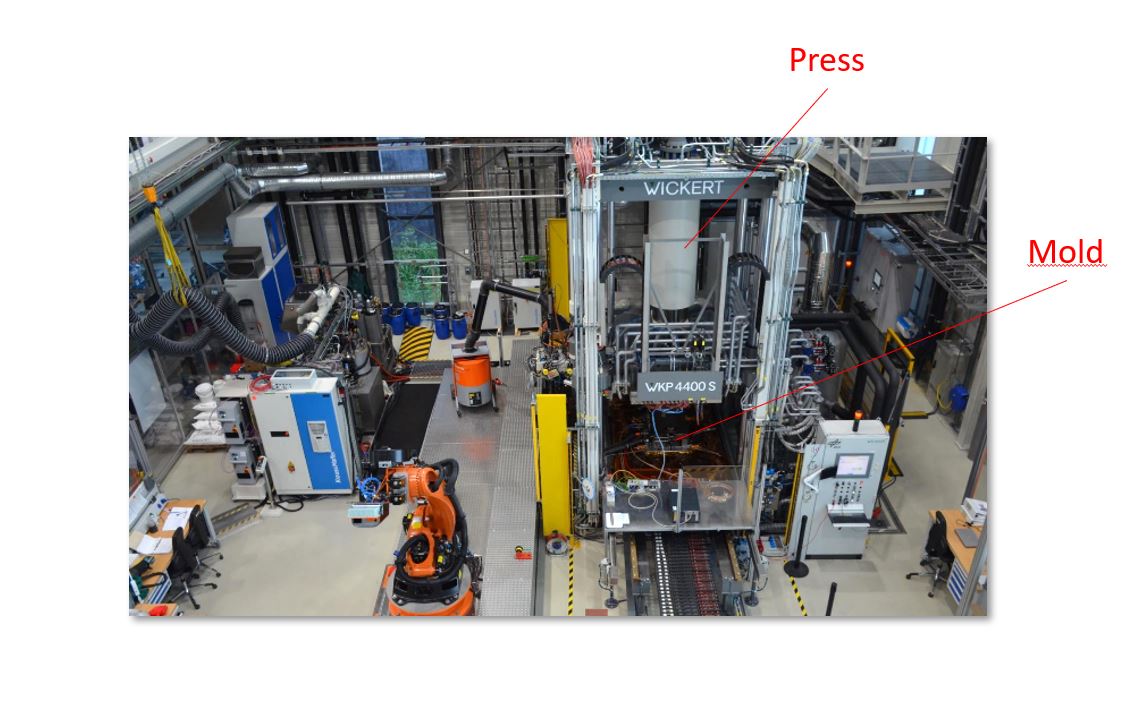
Fertigungsausrüstung im CosiMo-Projekt: Wickert 440-kN-Presse und KraussMaffei-Injektionsmaschine. Foto-Credit für diese Serie: CosiMo-Projekt, DLR ZLP Augsburg, Universität Augsburg
Wie zeitintensiv ist der Aufbau eines digitalen Modells? Und ist das immer erforderlich für geschlossene Regelkreise? „Wieder kommt es auf Ihren Prozess und das Level an, das Sie erreichen wollen“, sagt Sause. „Zunächst einmal ermöglicht die Integration der Sensorinformationen, zu visualisieren, was in Ihrer Black Box der Verarbeitung passiert und welche Parameter Sie nutzen sollen.“
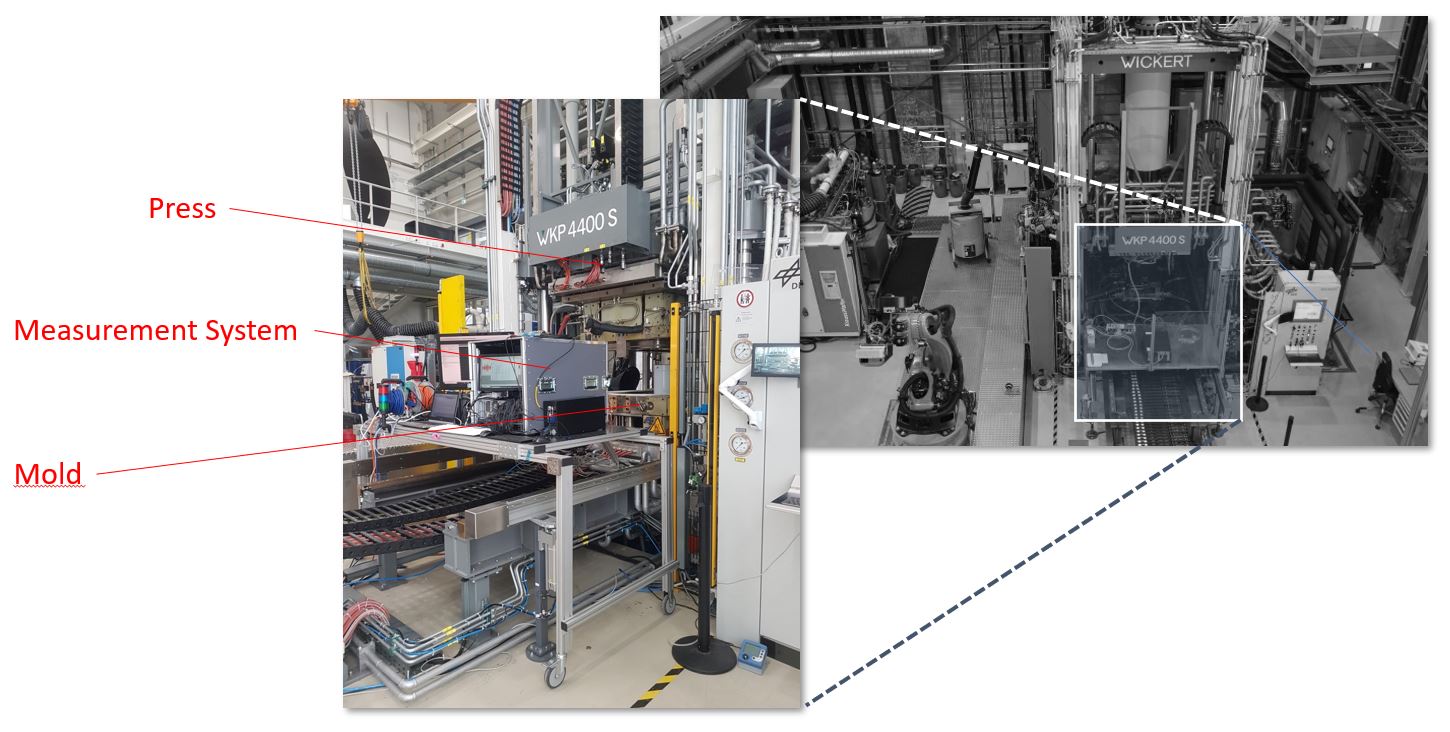
Das in CosiMo entwickelte Closed-Loop-Regelsystem integrierte auch In-Form-Sensoren und ein Datenerfassungssystem (Messsystem gezeigt hier) von iba AG.
„Sobald dieses erste Ziel erreicht ist, sind es noch ein paar Schritte bis zur geschlossenen Prozessregelung. Halbwegs, vielleicht, ist die Visualisierung und Sie können selbst den Stopp-Knopf drücken, um den Prozess anzupassen und Ausschuss zu vermeiden. Das ist auch schon ein Anfang. Und dann können Sie den Digitalen Zwilling entwickeln, aber er braucht Trainingsdaten. Sie müssen diese irgendwie bereitstellen, was bedeutet, Sie können ein paar Bauteile produzieren als Inputdaten. Aber Sie müssen auch Bauteile minderer Qualität produzieren. Es ist also eine Frage Ihrer Bereitschaft, in das Training Ihres Machine-Learning-Ansatzes zu investieren.“
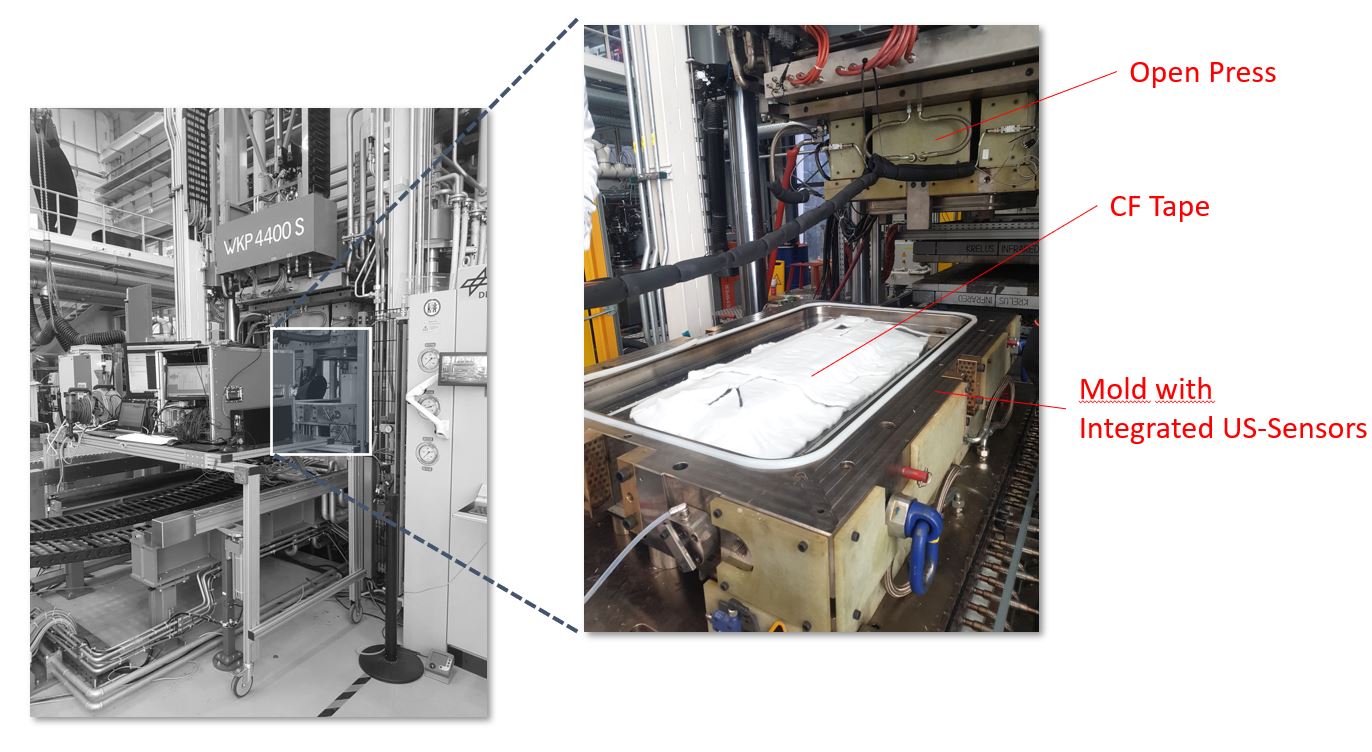
Einmal trainiert, kann der Digitale Zwilling Prozessparameter optimieren und geschlossene Prozessregelung bereitstellen.
Allerdings räumt Sause ein, dass der in CosiMo genutzte Transfer-Learning-Ansatz „bis zu einem gewissen Grad auf ähnliche Geometrien oder Materialsysteme und andere Variationen übertragbar ist, die die Situation nicht komplett verändern. So können Sie Ihre Datenbank aufbauen, mit der Möglichkeit, Effizienztrends mit den bereits erworbenen Daten zu identifizieren. Sie können das dann für andere Fragen nutzen, die Sie daneben haben könnten.“
Der Weg zum Start scheint also: Sensoren nutzen und digitale Modelle dazu bauen, um den Prozess zu verstehen? „Absolut“, sagt Sause. „Und ich kann Ihnen versichern, dass die meisten in der Produktion heute genutzten Maschinen immer noch sehr dumm sind. Viele Maschinen haben keine Sensoren, die Ihnen Datenbanken für Feedback liefern können, was vor sich geht. Also ja, Integration von Sensorsystemen wäre der allererste Schritt. Aber Sie müssen eine systematische Datenerfassung betreiben und auch eine Datenspeicherarchitektur bereitstellen, um mit den Daten etwas anzufangen. Man sieht tatsächlich viele Firmen, die Sensoren integriert haben, aber dann nichts mit den Daten anfangen.“
AI Production Network
Bei der Beantwortung der obigen Fragen kam Sause immer wieder auf verschiedene Gruppen innerhalb der UNA sowie Spin-off-Firmen zurück, die Sensorintegration und Digitale-Zwilling-Dienste anbieten können. Zu diesem Zweck wurde das Augsburg AI Production Network im Januar 2021 von UNA, DLR ZLP und Fraunhofer IGCV ins Leben gerufen. „Der Kooperationsrahmen stammt aus Projekten, die wir in der Vergangenheit mit DLR und Fraunhofer hatten“, sagt Sause. „Wir nehmen den Blueprint der KI-basierten Produktionsentwicklung aus CosiMo und erweitern ihn nun auf eine sehr breite Skala. So betrug das Budget für unsere Arbeit in CosiMo 10 Millionen Euro, aber für das AI Production Network sind es 92 Millionen Euro als initiale Finanzierung. Das gibt uns die Möglichkeit, viele neue Forschungsprojekte wie CosiMo zu starten, die KI in der Fertigung ausnutzen. Und wir arbeiten nicht nur in Composites, aber wir haben einen starken Fokus darauf.“
Die Nutzung von Ultraschallsensoren zur Verbesserung der CNC-Bearbeitung ist ein Projekt, das bereits 2021 gestartet ist. „Es gibt ein Projekt, das gerade startet zum Recycling von keramischen Matrix-Composites (CMC)“, sagt Sause, „und wir werden mehrere Projekte mit enger Verknüpfung zwischen Additiver Fertigung und der Wiederverwendung speziell recycelter faserverstärkter Materialien haben.“
Was die Rollen der einzelnen Organisationen angeht, erklärt Sause, es gebe keinen Wettbewerb, da jedes Institut ein zugewiesenes Budget habe. „Wir alle haben unseren Anteil und sind thus frei, so zu kollaborieren wie in der Vergangenheit. Wir kennen uns gut und unsere Kompetenzen, Stärken und Schwächen. Es macht Spaß, zusammenzuarbeiten, weil wir wissen, was wir können und was nicht. Viele Firmen haben uns angefragt, mit uns zu arbeiten, und wir diskutieren jetzt, wie wir das ideale Match von unserer Kompetenzseite finden.“
Zum 5.000-Quadratmeter-Produktionsstandort: „Wir werden das alle zusammen betreiben“, sagt Sause. „Wir planen, Anfang 2023 zu eröffnen und Maschinen zu installieren. Wir bieten automatisierte Produktionssettings, die die einzelnen Zellen verknüpfen. Viele davon werden einen Fokus auf Composite-Produktionstechnologien haben. Und wir machen das, um auch Partnern aus der Industrie zu zeigen und zu demonstrieren, was KI in so einem Produktionssetting leisten kann. Wir wollen auch Industriepartner hereinkommen lassen und ihre Maschinen in unserem Facility platzieren, damit wir gemeinsam Projekte laufen lassen können, um zu sehen, wie man neue Lösungen für ihre Standorte verknüpft und integriert.“
Harz
- Quetschventile & Peristaltische Pumpen: Goldstandard für abrasive Kalkschlamm-Systeme
- Zustandsbasierte Instandhaltung: Sensoren & Systeme für prädiktives Asset Management
- Optimierung von Tauchbeschichtungsparametern für Hochleistungs-Drei-Zustands-Elektrochrome Geräte
- OTOMcomposite startet fortschrittliche Software für Laser-unterstütztes Bandlegen & Wickeln in Composites 4.0
- Nachhaltige Epoxidharze: Wiederverarbeitbare, reparierbare und recyclingfähige Lösungen für Composite-Luftfahrtanwendungen
- TPAC & TPRC führen TPC-Cycle ein: Nachhaltiges Recycling für High-Performance Thermoplast-Composites
- Experten-Leitfaden: Steuerungsgehäuse konfigurieren & verdrahten
- Ultraschallbearbeitung erklärt: Funktionsweise & Hauptanwendungen
- Vernetzung von Steuerungssystemen: Vertrauenswürdige Kommunikationsschnittstellen für Position- und Bewegungssensoren
- Prozesse mit präziser Felddatenerfassung optimieren