



CosiMo demonstriert fortschrittliches smartes Thermoplast-RTM für Batteriebox-Abdeckung
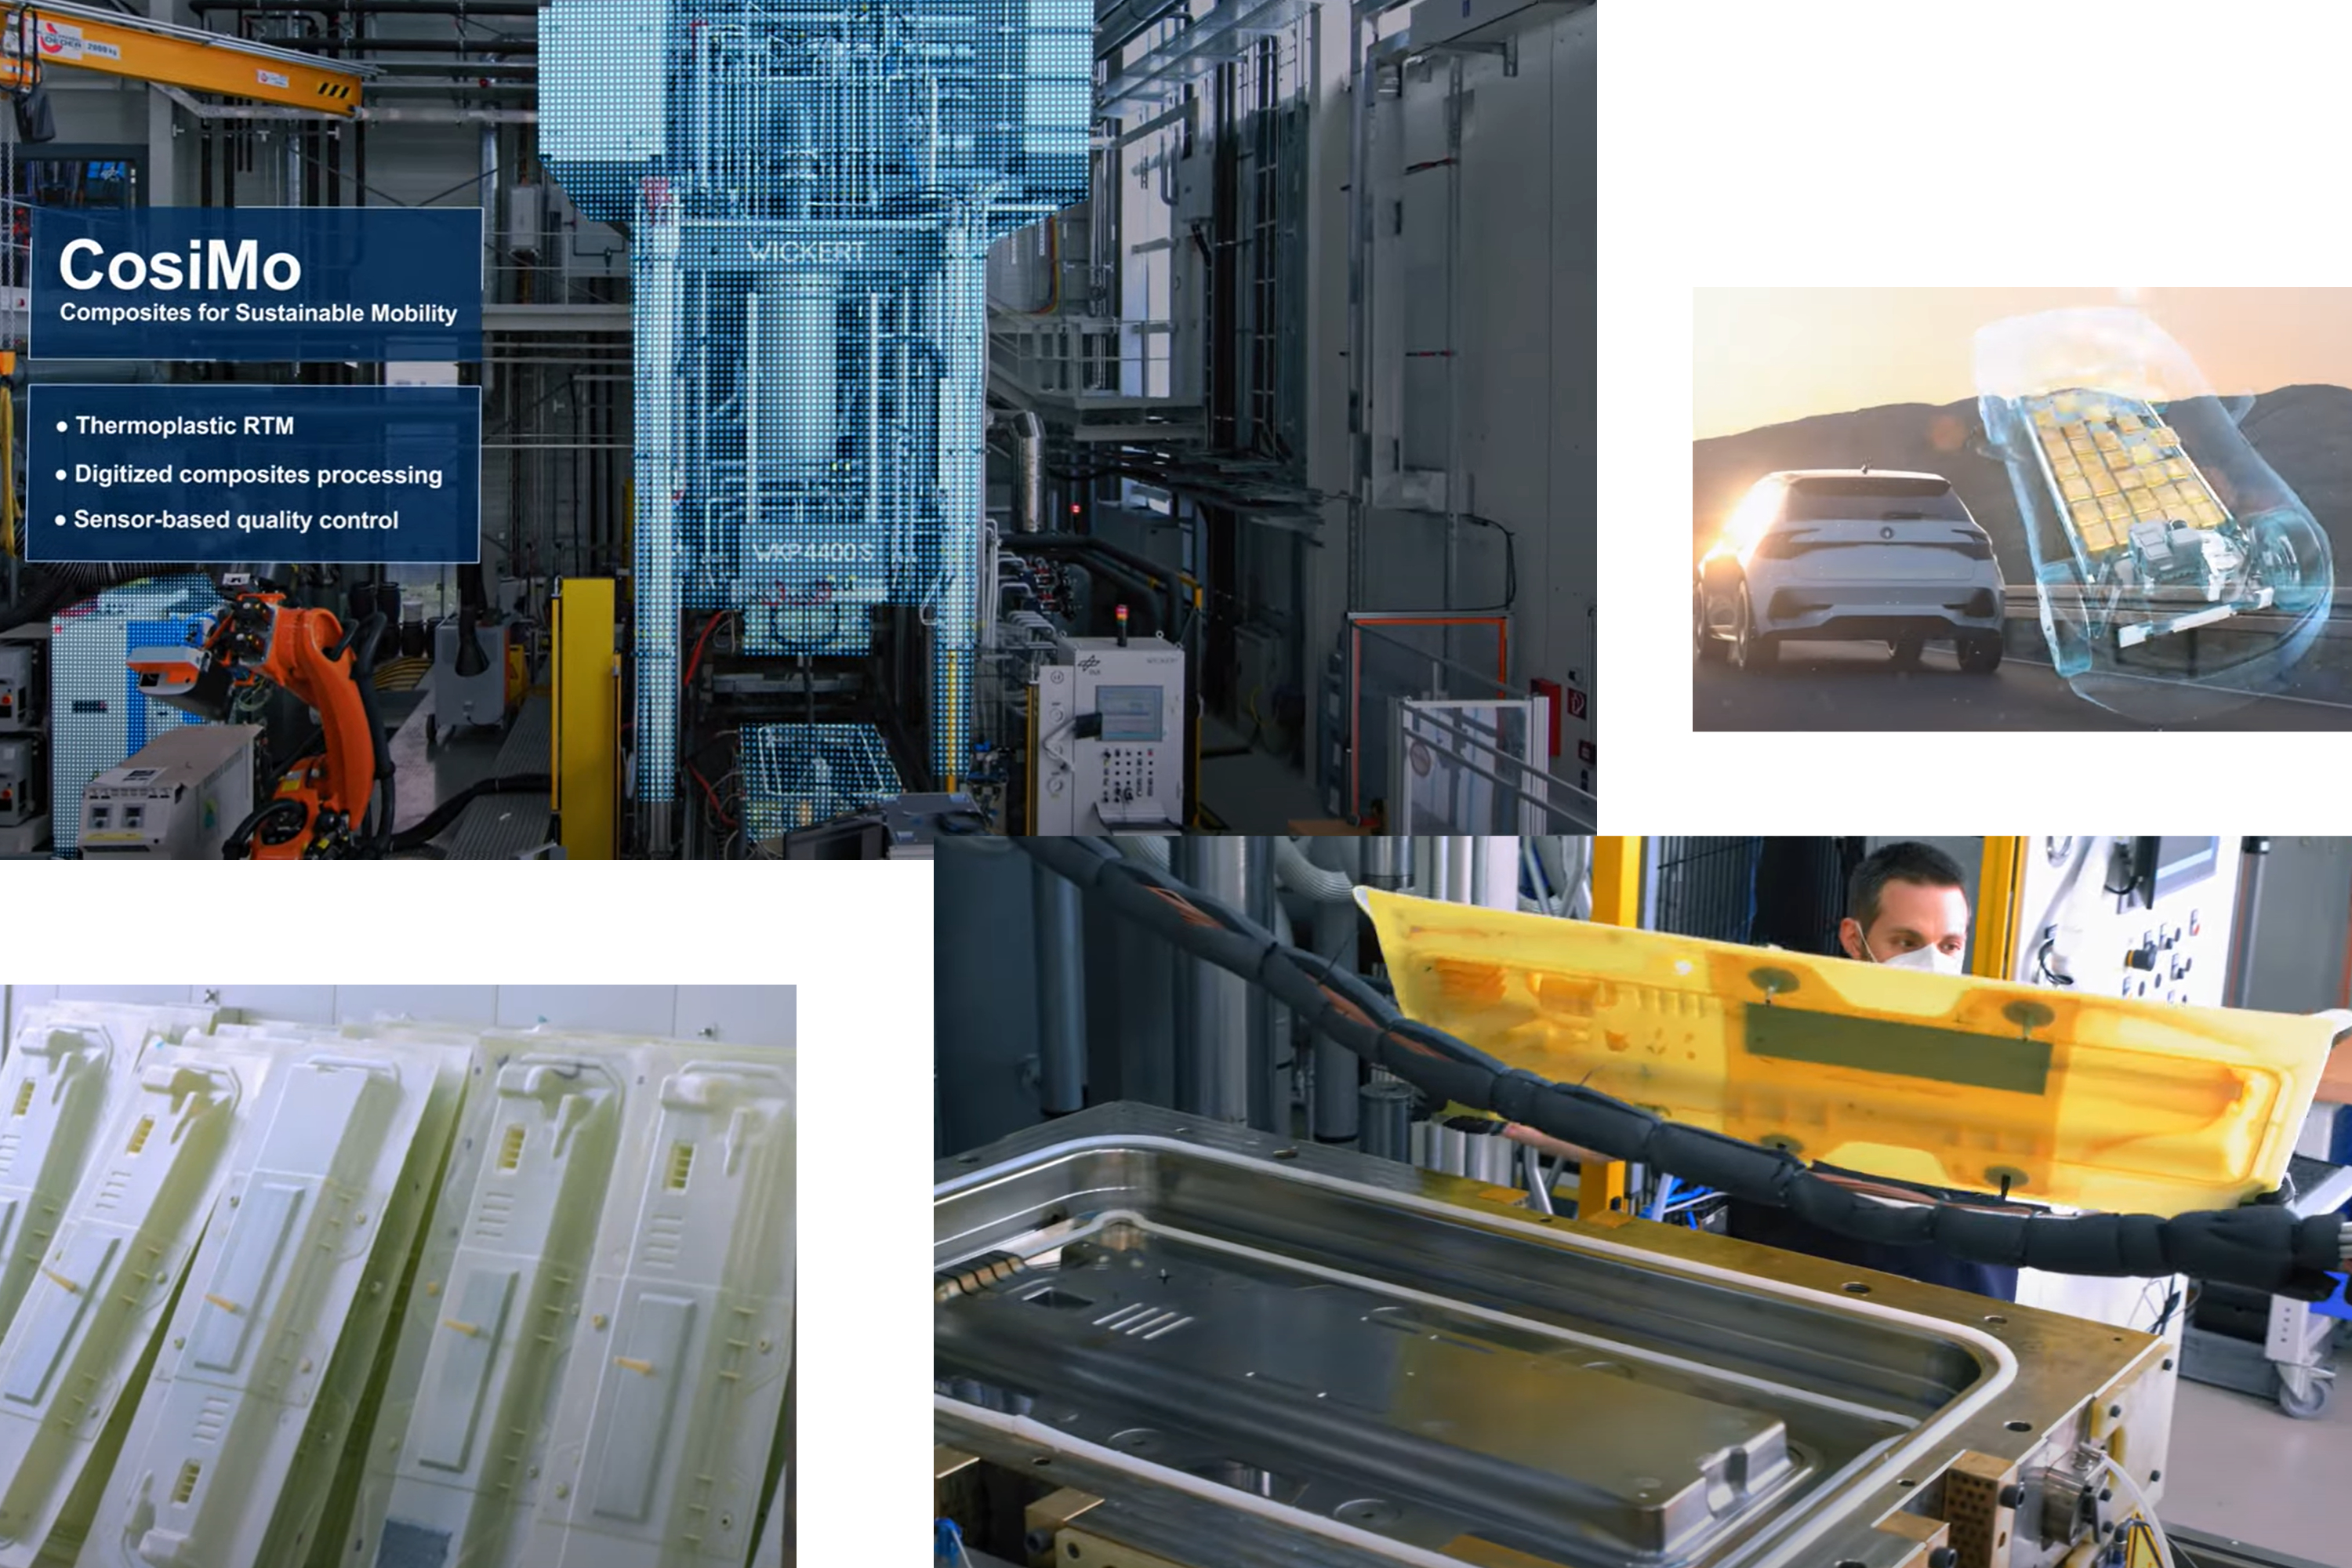
Das Projekt „Composites for Sustainable Mobility“ (CosiMo) wurde 2018 von Faurecia Clean Mobility (Nanterre, Frankreich) ins Leben gerufen, um einen intelligenten thermoplastischen Verbundwerkstoff-RTM-Prozess (Resin Transfer Molding) mit einem umfassenden Sensornetzwerk zu entwickeln, einschließlich Daten aus einem intelligenten Werkzeug sowie Maschinendaten von einer Spritzgießmaschine und einer Heißpresse. Das Projekt wird Ende 2021 abgeschlossen sein, und die CosiMo-Partner haben Wissen und Erfahrung mit geschlossener Regelung gewonnen, die Echtzeit-Sensordaten mit Materialparametern aus Labordaten und Simulationsdaten kombiniert. CosiMo wird vom bayerischen Wirtschaftsministerium im Rahmen des Campus Carbon 4.0 Programms gefördert.
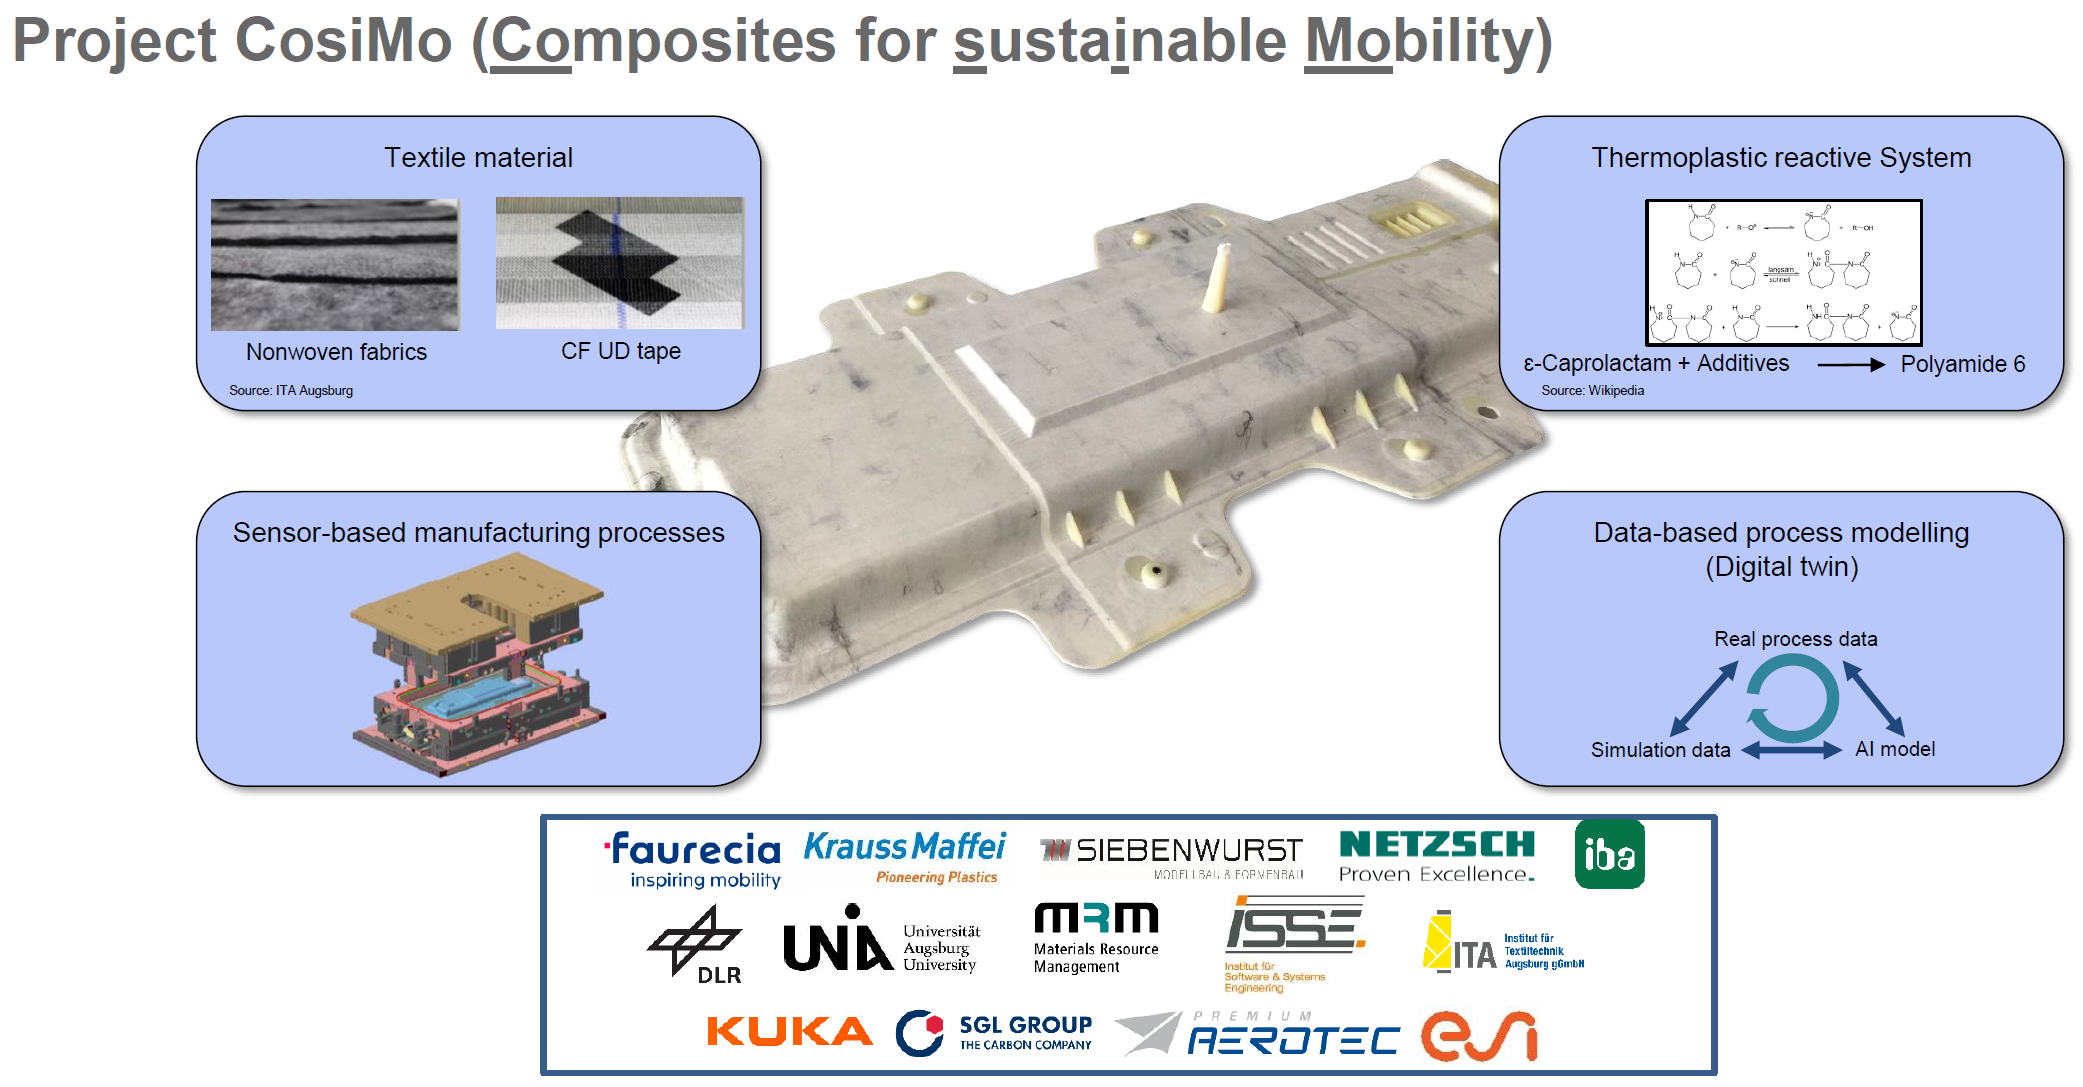
Das Demonstrationsbauteil mit 1.100 mm Länge und 530 mm Breite wurde von Faurecia Clean Mobilitys Forschungszentrum in Augsburg, Deutschland, entworfen. Ziel war es, Material- und Prozessgrenzen zu erforschen, einschließlich Metall- und Schaumkern, komplexer Geometrien, verschiedener Radien und Dicken von 2,5 bis 10 mm. Glasfaservliesstoffe bis 1.000 g/m² wurden vom Institut für Textiltechnik (ITA) in Augsburg bereitgestellt. Auch Glasfaser-NCF (Non-Crimp Fabrics) und Kohlefaser-UD-Bänder für lokale Verstärkung wurden untersucht. Die Glasfasermaterialien ermöglichen die Verwendung von Recyclingfasern aus End-of-Life (EOL) Verbundbauteilen.
Basierend auf dem Bauteildesign von Faurecia Clean Mobility und dem in Augsburg gefertigten Vorformwerkzeug nutzte der T-RTM-Prozess in CosiMo eine KraussMaffei (München, Deutschland) 3K (Drei-Komponenten) Spritzgießmaschine. Der Prozess ist eine Ableitung eines von Tecnalia (Donostia-San Sebastián, Spanien) patentierten 2K-Verfahrens, das von KraussMaffei auf der K 2016 in Düsseldorf demonstriert wurde. Die 3K-Spritzgießmaschine wurde mit einer 4.400 kN Wickert (Landau in der Pfalz, Deutschland) Heißpresse kombiniert, in der ein Stahl-RTM-Werkzeug installiert war. Das RTM-Werkzeug wurde von Siebenwurst in Dietfurt, Deutschland, gefertigt.
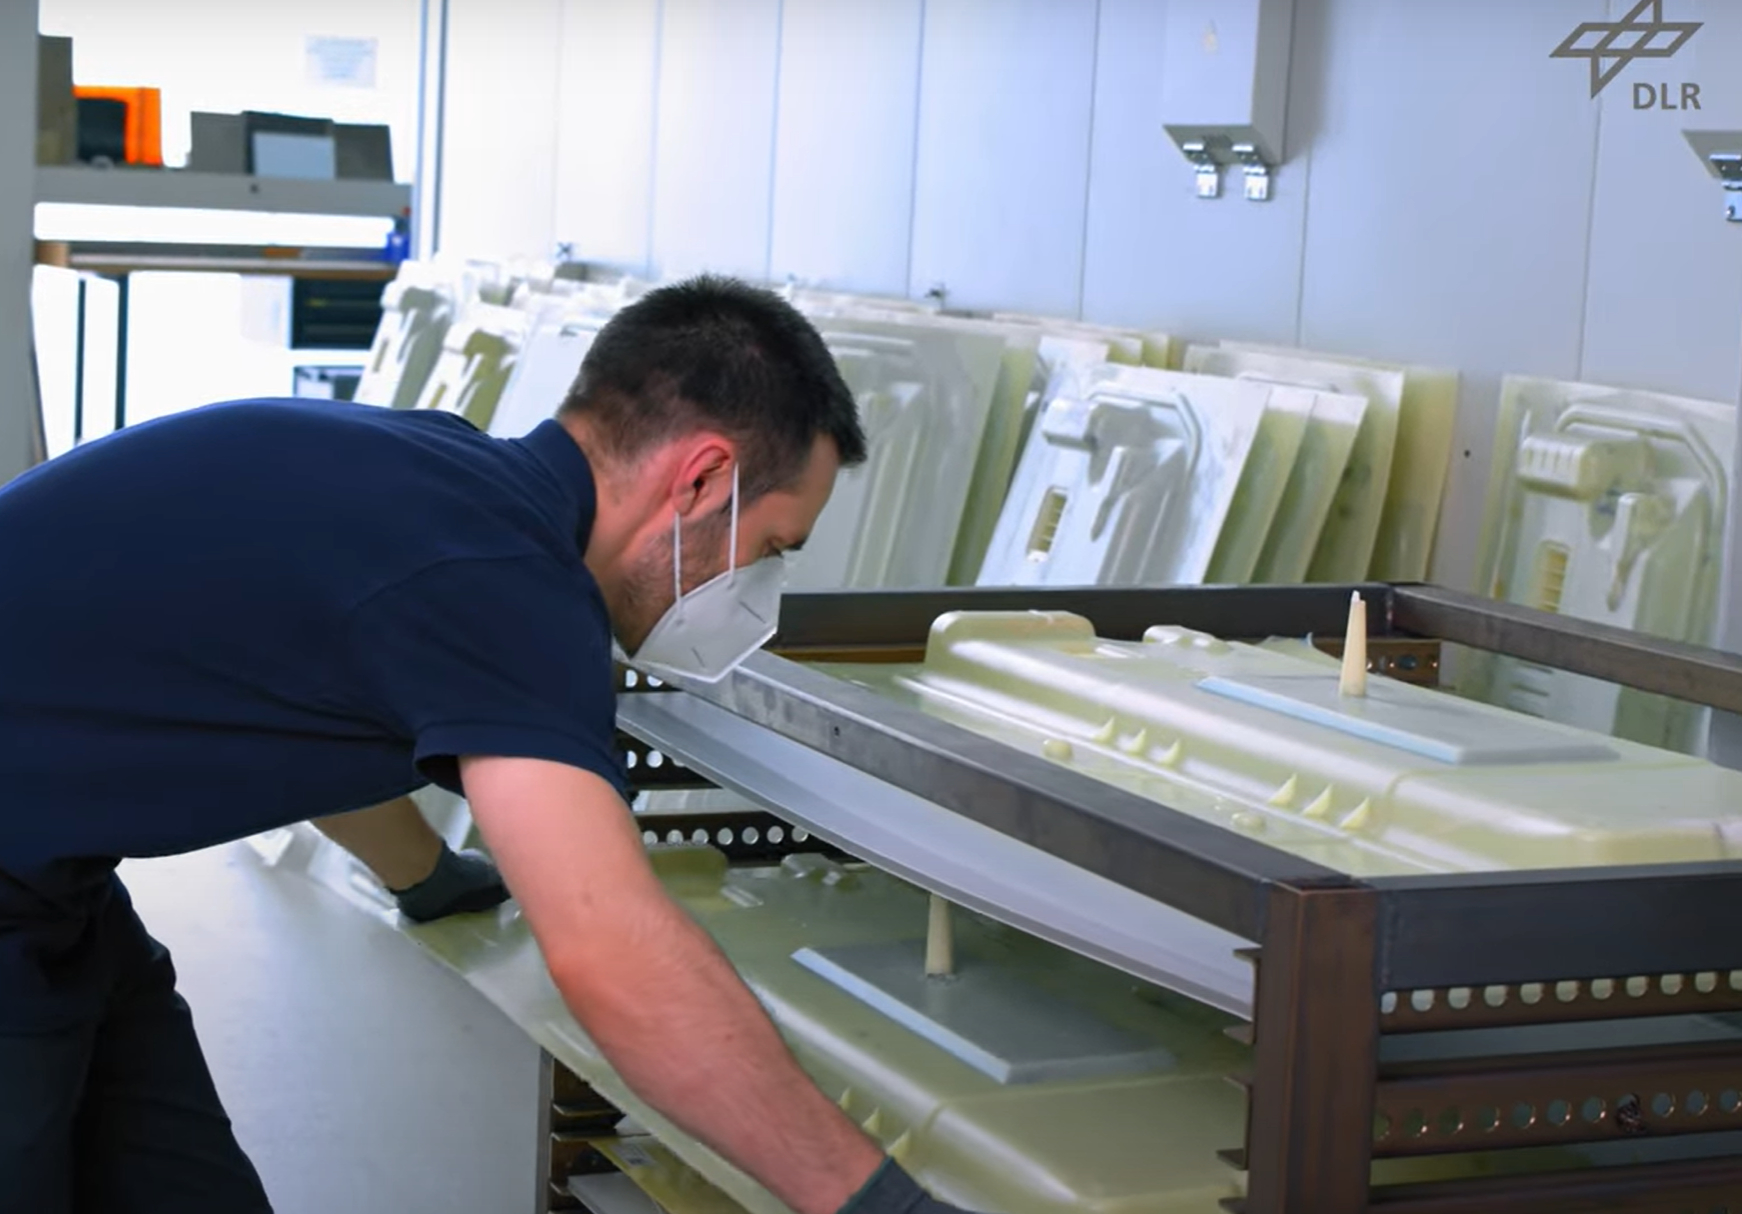
Hauptziel des Projekts war die Untersuchung vollständiger Automatisierung und sensorbasierter Prozesssteuerung für einen einstufigen T-RTM-Prozess mit sensorgestütztem RTM-Werkzeug und Heißpresse. Etwa 100 Demonstrationsbauteile wurden im Projekt vom Deutschen Zentrum für Luft- und Raumfahrt (DLR) Zentrum für Leichtbauproduktionstechnologie (ZLP, Augsburg) gefertigt. „Diese Bauteile, hergestellt mit verschiedenen Verstärkungen, waren von hoher Qualität und zeigten hohe Reproduzierbarkeit“, sagt Jan Faber, CosiMo-Fertigungsprojektleiter am DLR ZLP.
Als Projektleiter für das Arbeitspaket „HAP 3 – Intelligentes Werkzeug“ stellte das DLR ZLP auch die Schlüssel-Schnittstelle zwischen den Grundlagenmaterialcharakterisierungen in den Arbeitspaketen „HAP 1 – Maßgeschneiderte Vliese“ und „HAP 2 – Reaktive Systeme“ sowie „HAP 4 – Datengestützte Prozesssteuerung“ her.
Sensornetzwerk
Mehr als 70 Sensoren wurden in das Stahl-RTM-Werkzeug integriert, um Prozessparameter während der Harzinjektion und In-situ-Polymerisation zu überwachen. Dieses Netzwerk umfasste verschiedene Sensoren, darunter kombinierte Druck-/Temperatursensoren von Kistler (Winterthur, Schweiz), Dielektrizitätssensoren von Netzsch (Selb, Deutschland) und Ultraschallsensoren, entwickelt von der Universität Augsburg. Letztere basieren auf Konzepten weit verbreiteter kommerzieller piezoelektrischer Sensoren, wurden aber für die hohen Temperaturen und In-Mold-Integrationsanforderungen der thermoplastischen Verbundwerkstoffverarbeitung modifiziert. Material-, Prozess- und Maschinendaten wurden erfasst, verarbeitet und dann von einem zentralen Datenerfassungssystem der iba AG (Fürth, Deutschland) an die Machine-Learning-Plattform veröffentlicht.
Prozesssimulation und -optimierung
Das Sensornetzwerk ermöglichte die Überwachung des Harzflusses und der Polymerisation sowie die Verfolgung von Bauteilparametern in der komplexen Werkzeuggeometrie. Prozessparameter wie Temperatur und Druck wurden genutzt, um das Echtzeit-Harzfüll- und Polymerisationsverhalten zu analysieren.

Prozessparameterdaten von Sensoren wurden auch zur Optimierung von Prozesssimulationsmodellen verwendet. Basierend auf einem zuvor definierten Fertigungsdemonstrator wurden Teilprozesse der Bauteilfertigung (z. B. Harzfüllsimulation) und Eigenschaften des polymerisierten Bauteils (z. B. Verzugssimulation) mit der ESI PAM Composites Software (ESI Group, Rungis, Frankreich) modelliert. Das DLR ZLP verglich diese Simulationsergebnisse mit echten Prozessdaten, um den T-RTM-Prozess im Rahmen der HP3-Arbeitspaket-Aktivitäten zu optimieren.
Das Projekt entwickelte anschließend automatisierte, simulationsdatengestützte Prozesssteuerung basierend auf Machine-Learning-Methoden. Das Institut für Software- & Systems Engineering (ISSE, Prof. Reif) an der Universität Augsburg generierte Machine-Learning-Trainingsdaten und entwickelte KI-Modelle zur Vorhersage des Polymerisationsstatus, der für die Polymerisation benötigten Zeit und potenzieller Probleme während der Harzinjektion, -füllung und -polymerisation. Dies geschah in Zusammenarbeit mit Kuka (Augsburg, Deutschland), einem weiteren Schlüsselpartner im Projekt.
Ein kinetisches Modell zur Beschreibung des Polymerisationsfortschritts wurde vom Institut für Materialressourcenmanagement (MRM) an der Universität Augsburg entwickelt. Netzsch war ebenfalls ein Schlüsselkollaborateur, der sein Wissen über Thermoset-Prozessüberwachung auf thermoplastische Prozessüberwachung übertrug, um die Fähigkeit der prädiktiven KI-Modelle zu etablieren, vorherzusagen, wann die PA6-Polymerisation abgeschlossen sein sollte und wie der Polymerisationszustand sein würde.
Bauteilfertigung und -prüfung
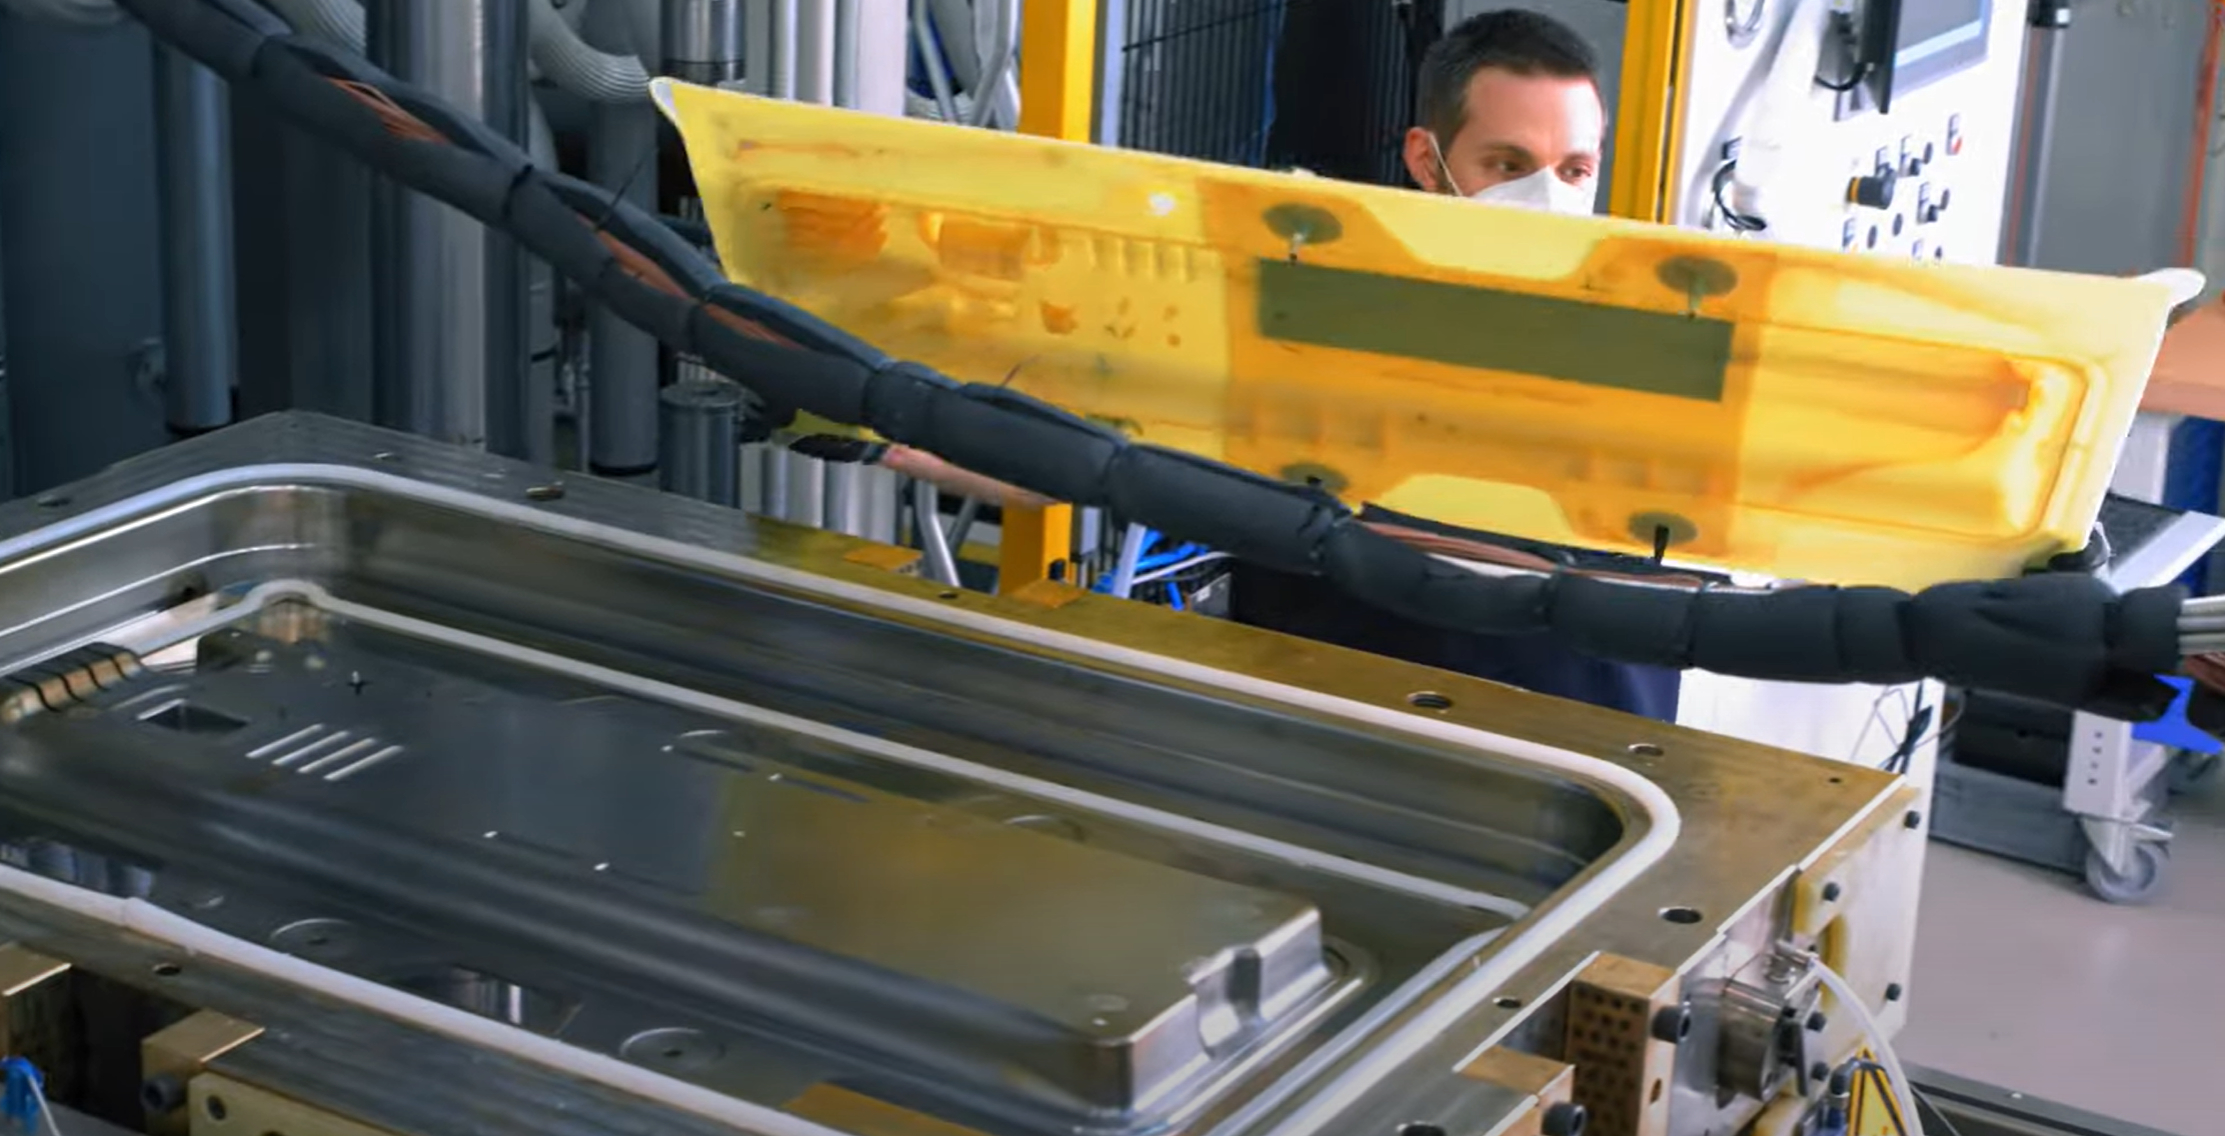
Für die Bauteilproduktion wurde das Stahlwerkzeug auf 170 °C erhitzt und die reaktiven Caprolactam-Harzkomponenten auf 120 °C. Der Vorformling wurde in das Werkzeug gelegt, welches dann geschlossen wurde. Nach einer kurzen Haltezeit, um den Vorformling auf Werkzeugtemperatur zu bringen, wurde das Caprolactam-Monomer injiziert, was 20–25 Sekunden dauerte. Die Prozesssimulation zeigte, dass die In-situ-Polymerisation 5,7 Minuten nach der Injektion für 98,5 % Umwandlung erforderte. Nach dieser Zeit wurde die Presse geöffnet und das Bauteil bei 170 °C entformt.
Der Polymerisationsgrad wurde mittels Infrarotspektroskopie, rheometrischer Daten und DEA-Sensoranalyse der Polymerisation bestätigt. Fertige Bauteile wurden mittels zerstörungsfreier Prüfverfahren bewertet, einschließlich Mikroskopie, Thermografie und luftgekoppelter Ultraschall. Die Bauteilqualität wurde mit Prozesssensordaten korreliert und mit ähnlichen Glasfaser/thermoplastischen Bauteilen am Markt verglichen.
Zukünftige Entwicklung
Für das DLR ZLP war dieses Projekt ein Erfolg, sagt Faber. „Wir haben unseren Teil abgeschlossen und viel Wissen über den Einsatz von Sensoren zur Erreichung einer vollständig digitalen Closed-Loop-Steuerung der Verbundwerkstoffverarbeitung entwickelt.“ Er merkt an, dass für die industrielle Serienproduktion niemand so viele Sensoren installieren würde, aber für diese Forschungsuntersuchung war dieses große Sensornetzwerk sehr präzise und half, vollständige Transparenz in Prozess und Materialverhalten zu erhalten. Man konnte lokale Effekte im Prozess als Reaktion auf Dickenvariationen oder integrierte Materialien wie den Schaumkern sehen.
Er stellt fest, dass dieses Projekt viel Wissen generiert hat und zukünftiges Potenzial sieht, es auf langsamere RTM- und Infusionsprozesse anzuwenden, wo das Risiko für Bauteilqualitätsprobleme historisch sehr hoch war. Faber wird CosiMo-Projektentwicklungen und -ergebnisse in „Sensor-based process monitoring of in-situ polymerization in T-RTM manufacturing with caprolactam“ am Mittwoch, 29. September, während der live und virtuellen Veranstaltung SAMPE Europe 21 Konferenz, in Session 1, Raum 1 – Automotive, präsentieren.
Das DLR ZLP ist auch einer von drei Schlüsselpartnern im Augsburger KI-Produktionsnetzwerk – gegründet im Januar 2021 – das auch die Universität Augsburg und das Fraunhofer-Institut für Gießerei-, Verbund- und Verarbeitungstechnik (Fraunhofer IGCV) zusammenbringt. Wie Dr. Markus Sause, Direktor des KI-Produktionsnetzwerks und ebenfalls CosiMo-Projektforscher bei der Entwicklung von Ultraschallsensoren, erklärt: „Wir werden diesen Kollaborations-Blueprint, der im CosiMo-Projekt hervorgehoben wurde, auf eine viel größere Skala ausweiten und KI-Technologien für die Produktion mit starkem Fokus auf Verbundwerkstoffe entwickeln. Unsere neue 5.000 m² Anlage in Augsburg wird 2022 eröffnet und im nächsten Jahr mit einer Vielzahl von Maschinen ausgestattet, sodass Unternehmen Demonstrationen sehen können, was KI für echte Prozesse in einer Produktionsumgebung leisten kann.“
Faurecia Clean Mobility wird das im CosiMo-Projekt gewonnene Wissen intern erweitern, was vollständig mit Faurecias Nachhaltigkeitsstrategie und ökologischem Wandel übereinstimmt. Faurecia bedankt sich auch beim bayerischen Wirtschaftsministerium für die finanzielle Unterstützung dieses Forschungsprojekts.
Harz
- Batterien: Von Voltas Säule zu modernen Lithium-Zellen
- Nachhaltige wiederverwendbare Wattestäbchen: Kraiburg TPE Compound treibt LastSwabs Eco-Innovation an
- Neues thermoplastisches Biomaterial bietet präzise Kontrolle über Abbau und mechanische Eigenschaften für medizinische Anwendungen
- Preisgekrönter ichó-Therapieb Medizinisches TPE für kognitive und motorische Förderung
- Optimierung der Composite-Fertigung: Maßgeschneiderte Ultraschallsensoren für Prozesskontrolle
- Thermoplast-Bänder: Innovationstreiber für Composite-Flugzeugstrukturen
- Polyscope Polymers gewinnt JEC Innovation Award für thermoplastische Composite-Führungsprofile
- Erste Thermoplast-Tür ebnet Weg für fortschrittliche Automobil-Composites
- Wichtige Faktoren beim Outsourcing von Box Build Assembly Services
- Wesentliche Richtlinien für erfolgreiche Box-Build-Montage