



Energiron HYL-Verfahren: Fortschrittliche Direktreduktion von Eisenerz zu hochwertigem DRI
HYL-Verfahren zur Direktreduktion von Eisenerz
Das HYL-Verfahren dient der Umwandlung von Eisenerz (Pellets/Lumpenerz) in metallisches Eisen durch den Einsatz von Reduktionsgasen in einem Festbett-Reaktor mit bewegter Schüttung. Sauerstoff (O₂) wird aus dem Eisenerz durch chemische Reaktionen auf Basis von Wasserstoff (H₂) und Kohlenmonoxid (CO) entfernt, um hochmetallisiertes direktreduziertes Eisen (DRI) / heißbrikettiertes Eisen (HBI) herzustellen. Das HYL-Verfahren wird derzeit unter der Marke „Energiron“ vermarktet.
Historische Entwicklung
Das HYL-Verfahren zur Direktreduktion von Eisenerz war das Ergebnis von Forschungsbemühungen, die Hojalata y Lámina, S.A. (später bekannt als Hylsa) Anfang der 1950er Jahre aufnahm. Nach der ersten Konzeptbewertung entschied man sich für den Bau einer Anlage mit einem Tunnelofen, und es wurden mehrere Testläufe durchgeführt. Der erste Batch wurde am 5. Juli 1950 in einem alten Ofen (ursprünglich zum Erhitzen von Platten gebaut) produziert. Ein Teil zerkleinertes Erz (Korngröße 12–25 mm) wurde mit 40 % Koksbreeze und 15 % Kalkstein gleicher Korngröße gemischt. Diese Mischung wurde in Tonkrüge und zwei Eisenrohre (je 100 mm Durchmesser, 1 m Länge) gefüllt. Es entstanden 20 kg hochwertiges DRI.
Die erste gasbasierte Anlage mit einer Auslegungskapazität von 50 t/Tag erreichte keine akzeptablen Metallisierungsgrade. Während der 18-monatigen Betriebszeit wurde sie mehrfach umgebaut, unter anderem durch den Einbau eines Erdgasreformers zur Verbesserung des Reduktionsgases. Schließlich wurde der Betrieb Anfang 1955 eingestellt. Nach diesem Rückschlag wurden weitere Experimente durchgeführt und eine Pilotanlage errichtet, um neue Ideen zu testen. Diese Pilotanlage produzierte erfolgreich hochwertiges reduziertes Eisen mit einer Rate von 30 t/Tag und steigerte die tägliche Produktion systematisch auf fast 60 t.
Industrieller Durchbruch
Mit der erfolgreichen Produktion von direktreduziertem Eisen im gasbasierten HYL-Verfahren begannen Studien für den Bau der ersten kommerziellen Anlage mit einer Tageskapazität von 230 t DRI. Die erste industrielle Direktreduktionsanlage ging am 5. Dezember 1957 in Betrieb. Die Hylsa Monterrey 1-M-Anlage, ein Festbettreaktor (Batch-Prozess), hatte eine Anfangskapazität von 75.000 t/a DRI und lief fast 35 Jahre lang ununterbrochen bis 1991. 1984 würdigte die American Society for Metals die Hylsa HYL-Prozessanlage 1-M als historisches Wahrzeichen für die erste erfolgreiche industrielle Umsetzung der DRI-Technologie. Die Wettbewerbsfähigkeit war jedoch durch den Batch-Charakter begrenzt.
Ende 1970 belief sich die weltweite DRI-Gesamtproduktion auf 790.000 t, davon 680.000 t aus HYL-Anlagen. HYL erkannte jedoch, dass die Batch-Technologie langfristig nicht wettbewerbsfähig sein würde. Daher startete 1967 ein Forschungsprogramm zur Entwicklung eines kontinuierlichen (bewegten Bett) Prozesses. Die erste industrielle Anlage dieser Art ging im Mai 1980 in Hylsa Monterrey, Mexiko, in Betrieb – 23 Jahre nach dem Erfolg der ersten HYL-Anlage. Der neue kontinuierliche Schachtöfenprozess hieß HYL III. Das neue Prozesskonzept führte zu höherer Anlagenproduktivität, überlegener DRI-Qualität, geringerem Energieverbrauch und einfacherer Bedienung.
Generationen der HYL-Technologie
Der Name HYL III steht für die dritte Generation der HYL-Technologie. Die zweite Generation (HYL II) war im Wesentlichen eine Modifikation des ursprünglichen Festbettprozesses zur Effizienzsteigerung und Senkung des Erdgasverbrauchs. In dieser Entwicklungsphase wurden zwei wichtige Änderungen vorgenommen: (i) Einsatz von Hochtemperatur-Legierungsrohren im Reduktionsgas-Erhitzer, was höhere Gastemperaturen ermöglichte, und (ii) Reduzierung der Anzahl der Erhitzer von ursprünglich vier auf zwei Einheiten. Im HYL-II-Prozess wurde das Reduktionsgas (reich an CO und H₂) typischerweise durch nickelbasierte katalytische Reformierung erzeugt. Das HYL-II-Verfahren wurde jedoch nie kommerzialisiert, da das HYL-III-Verfahren erhebliche Vorteile bot.
Seitdem wurden im HYL-III-Bewegtschichtprozess zahlreiche Verbesserungen eingeführt. 1986 wurde ein CO₂-Entfernungssystem in den Reduktionsgaskreislauf integriert, was Produktivität, Energieverbrauch und DRI-Qualität signifikant verbesserte. Der Reformergasverbrauch sank um ca. 50 %, die Schachtöfenproduktivität stieg um ca. 50 %.
1995 wurde die Teilverbrennungstechnologie in HYL-Anlagen eingeführt, indem O₂ in die Transferleitung zwischen Reduktionsgaserhitzer und Schachtöfeneinlass injiziert wurde. Dies ermöglichte eine erhebliche Erhöhung der Reduktionsgastemperatur sowie In-situ-Reformierung. Der Reformergasverbrauch sank um weitere ca. 25 %, die Schachtöfenproduktivität stieg. 1988 führte die Gesamteinspeisung von Erdgas und O₂-Injektion in den Schachtöfen (Reduktionsreaktor) zum „HYL-Selbstreformierungsschema“, bei dem der Reformergas-Zuschuss auf null reduziert wurde. Dieses reformerlose Schema wurde als HYL ZR-Prozess bezeichnet und erstmals in der Hylsa 4M-Anlage (April 1998) und der Hylsa 3M5-Anlage (Juli 2001) erfolgreich angewendet.
1988 wurde die Beschichtung von Pellets/Lumpenerz für die Direktreduktion eingeführt. 1993 folgte das pneumatische Transportsystem (Hytemp-Technologie) und die Heiß-DRI-Einspeisung in den Lichtbogenofen (EAF). 1994 begann HYL mit der Produktion von hochkohlenstoffhaltigem DRI (3–5 % C). 1997 ging das weltweit erste Dual-Discharge-Anlagendesign (DRI und HBI) in Betrieb.
2000 wurde der Routinebetrieb mit 100 % Lumpenerz-Ladung erfolgreich demonstriert. 2001 wurde ein Mikromodul (200.000 t/a) auf Basis der HYL ZR (Zero Reformer) Technologie eingeführt. HYL ZR-Anlagen auf Basis von Kohlevergasung und KoksOfengas (COG) folgten. Ebenfalls 2001 wurde eine Anlage mit 2,5 Mio. t/a Kapazität in einem einzigen Modul geliefert. Zwischen Mikromodul und 2,5-Mio.-t-Modul stehen Module mit 500.000 t, 800.000 t, 1,2 Mio. t und 1,6 Mio. t Jahreskapazität zur Verfügung.
Kommerzialisierung und Partnerschaften
Die initiale Entwicklungsarbeit leistete Hylsa. 1977 gründete Hylsa die Division „HYL Technologies“ zur formellen Entwicklung und Kommerzialisierung der Direktreduktionstechnologien. 2005 übernahm Techint Technologies HYL Technologies, die Division firmierte später als Tenova HYL. 2006 schlossen Tenova und Danieli eine strategische Allianz für die Planung und den Bau gasbasierter DR-Anlagen unter der neuen Marke „Energiron“. Energiron ist die innovative HYL-Direktreduktionstechnologie, die gemeinsam von Tenova und Danieli entwickelt wurde; der Name leitet sich vom einzigartigen DRI-Produkt ab, das diese Technologie von anderen Verfahren unterscheidet.
Anlage und Ausrüstung
Eine HYL-Direktreduktionsanlage besteht hauptsächlich aus folgenden Komponenten mit ihren charakteristischen Merkmalen:
- Ein Reduktionsschachtofen mit bewegter Schüttung, ausgestattet mit Beschickungssystem für die Eisenlast und Produktentladesystem.
- Ein Reduktionsgaskreislauf, bestehend aus Prozessgaserhitzer, Top-Gas-Wärmerückgewinner, Top-Gas-Quench/Scrubber, Reduktionsgas-Rückverdichter, Befeuchtungsturm und Abscheider.
- Ofenbetrieb mit minimalem Erdgas- und Wasserverbrauch sowie O₂-Injektion.
- Produktentladesystem wahlweise mit (i) Kühler für kaltes DRI, (ii) Heißbrikettierpresse für HBI und/oder (iii) Hytemp-Pneumatiktransportsystem zur direkten Förderung von heißem DRI vom Schachtofen in den Elektrolichtbogenofen (EAF).
- Ein externer Kühlgaskreislauf mit Quench/Scrubber und Kühlgas-Rückverdichter.
- Ein Adsorptionssystem auf PSA-Basis (Pressure Swing Adsorption) zur CO₂-Entfernung aus dem Reduktionsgasstrom.
- Eisenerz-Handhabungseinrichtungen: Erz-Surgebin, Förderbänder, Siebstation, Pellet-Beschichtungssystem, Dosierförderer, Probenahme- und Wiegeeinheiten.
- DRI-Handhabungssystem mit Förderbändern und zugehöriger Ausrüstung für den Transport von kaltem DRI.
- Kühlturm mit Filterausrüstung und Pumpen.
- Prozesskühlwassersystem im geschlossenen Kreislauf zur Minimierung des Wasserverbrauchs, mit Klärer und Absetzbecken.
- Prozessleittechnik und Instrumentierung auf Basis mikroprozessorgesteuerter verteilter Steuerung.
- Elektrounterstation, Elektromotoren und Beleuchtung.
- Inertgassystem, üblicherweise auf Stickstoff (N₂) Basis.
- Druckluftkompressor.
Prozessbeschreibung
Das Energiron-Direktreduktionsverfahren (HYL-Verfahren) nutzt einen Schachtofen zur DRI-Herstellung. Es wandelt Eisenpellets/Lumpenerz durch Reduktionsgase in einem Festbett-Schachtofen mit bewegter Schüttung in metallisches Eisen um. O₂ wird durch chemische Reaktionen auf Basis von H₂ und CO entfernt, um hochmetallisiertes DRI zu produzieren.
Das schematische Prozessfließbild der Direktreduktion ist in Abb. 1 dargestellt.
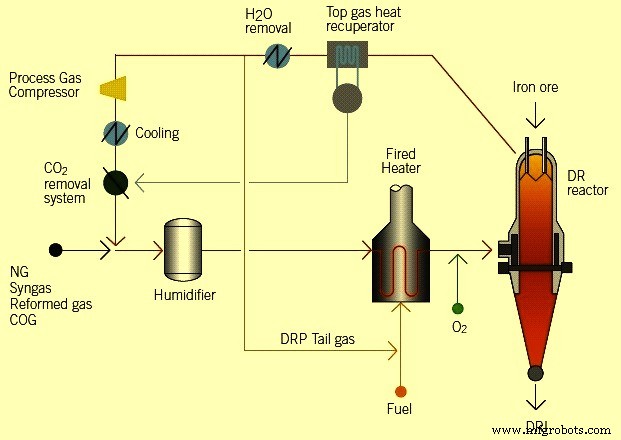
Abb. 1 Schematisches Prozessfließbild der Direktreduktion
Hauptmerkmale des HYL-Verfahrens
Die Hauptmerkmale des HYL-Verfahrens sind: (i) Einsatz von H₂-reichen Reduktionsgasen mit H₂/CO-Verhältnis > 4, (ii) hohe Reduktionstemperaturen typischerweise > 930 °C, und (iii) hoher Betriebsdruck meist im Bereich 5–8 kg/cm². Der höhere Betriebsdruck bewirkt: (i) geringere Gasgeschwindigkeit, (ii) geringere Schleppkräfte, (iii) weniger Staubmitführung, (iv) geringeren Verbrauch eisenhaltiger Materialien, (v) höheres Verhältnis Anlagenkapazität/Größe, und (vi) geringeren Stromverbrauch durch niedrigeren Kompressionsfaktor. Der hohe Betriebsdruck im Schachtofen führt zu einer hohen Ofenproduktivität von ca. 9 t/h pro m² Querschnittsfläche.
Das Verfahren ist flexibel und kann drei verschiedene Produktformen herstellen, je nach Kundenanforderung: kaltes DRI, HBI oder heißes DRI („Hytemp“-Eisen). Kaltes DRI wird normalerweise in einem benachbarten Stahlwerk in der Nähe der Direktreduktionsanlage eingesetzt. Es kann auch verschifft und exportiert werden, sofern Verfahren und Vorsichtsmaßnahmen zur Vermeidung von Reoxidation eingehalten werden. HBI ist heiß entladenes DRI, das brikettiert und dann gekühlt wird. Es ist ein Handelsprodukt, meist für den Überseeexport bestimmt. Hytemp-Eisen ist heiß entladenes DRI, das pneumatisch von der DR-Anlage in ein benachbartes Stahlwerk zur direkten Beschickung des EAF transportiert wird. Die Entladeoptionen für die drei Produkte sowie das Fließschema für Hytemp-Eisen sind in Abb. 2 dargestellt.
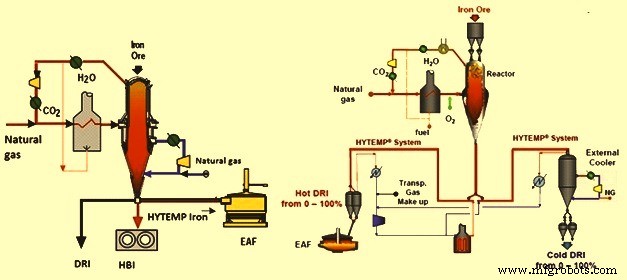
Abb. 2 Entladeoptionen für die drei Produkte und Fließschema für das Hytemp-Eisensystem
Flexibilität der Reduktionsgaserzeugung
Die grundlegende Prozesskonfiguration zeichnet sich durch Flexibilität bei der Verarbeitung unterschiedlicher Gasanalysen aus. Reduktionsgase können erzeugt werden: (i) direkt durch In-situ-Reformierung von Erdgas im Schachtofen, (ii) in einem externen Erdgas/Dampf-Reformer, (iii) als Synthesegas aus Vergasung fossiler Brennstoffe, Biomasse etc., (iv) aus Abgas von Schmelzreduktionsprozessen wie Corex, oder (v) aus KoksOfengas (COG). In allen Fällen entspricht die Prozesskonfiguration demselben Zero-Reformer-Grundschema, wobei die relativen Gerätegrößen für die jeweilige Anwendung angepasst werden. Für sowohl In-situ- als auch Dampfreformierung ist die Erdgasanalyse (Schwerkohlenwasserstoffgehalt) kein limitierender Faktor. Das „Make-up“-Gas kann jede Mischung aus H₂, CO, CO₂ und Kohlenwasserstoffen in beliebigen Anteilen sein.
Eine im Energiron-Prozessfluss integrierte, umweltbedeutsame Eigenschaft ist die selektive Elimination der Nebenprodukte Wasser (H₂O) und CO₂ aus dem Reduktionsprozess. Diese werden über Top-Gas-Scrubbing bzw. CO₂-Entfernungssysteme ausgeschieden. Die selektive Entfernung von H₂O und CO₂ optimiert die Make-up-Anforderungen. Während der Reduktion entstehendes Wasser wird aus dem Gasstrom kondensiert und entfernt, wobei auch der Großteil des mitgeführten Staubs abgeschieden wird. Das gescrubbte Gas wird zum Prozessgas-Rückverdichter geleitet, wo sein Druck erhöht wird. Das verdichtete Gas durchläuft die CO₂-Entfernungseinheit, wird mit dem Erdgas-Make-up gemischt und schließt so den Reduktionsgaskreislauf.
Ein Schlüsselfaktor des HYL-Verfahrens ist sein Druckbetrieb. Der O₂-Einsatz hängt vom Kohlenwasserstoffgehalt ab. DRI-Metallisierung und Kohlenstoffgehalt werden unabhängig voneinander gesteuert.
Chemische Reaktionen
Im Prozess laufen drei Reaktionstypen ab:
Partielle Oxidation und Reformierung:
2CH₄ + O₂ = 2CO + 4H₂
CH₄ + H₂O = CO + 3H₂
2H₂ + O₂ = 2H₂O
CO₂ + H₂ = CO + H₂O
Reduktionsreaktionen:
Fe₂O₃ + 3H₂ = 2Fe + 3H₂O
Fe₂O₃ + 3CO = 2Fe + 3CO₂
Karburisierungsreaktionen:
3Fe + CH₄ = Fe₃C + 2H₂
3Fe + 2CO = Fe₃C + CO₂
3Fe + CO + H₂ = Fe₃C + H₂O
Die Erdgasreformierung erfordert: (i) ein bestimmtes Maß an Oxidationsmitteln (H₂O und CO₂), die sorgfältig kontrolliert werden müssen, (ii) hohe Temperaturen als Ergebnis der partiellen Verbrennung, und (iii) einen aktiven Katalysator, der durch die metallischen Eisen-Einheiten des bereits reduzierten Erzes bereitgestellt wird. Die durch Reduktionsreaktionen gebildeten Oxidationsmittel werden teilweise von den Reformierungsreaktionen verbraucht. Sobald das Gas mit dem Feststoff im Schachtofen in Kontakt kommt, findet aufgrund des katalytischen Effekts von metallischem Eisen (Fe) weitere Methanreformierung In-situ statt. Da DRI kontinuierlich aus dem Schachtofen entfernt wird, steht Methan stets in Kontakt mit frischem Katalysator (metallisches Fe im DRI). Daher erfolgen In-situ-Reduktionsgaserzeugung und Reduktion in einer hocheffizienten Umgebung. Dieser Reformierungsprozess ist stark endotherm und setzt sich fort, solange die Temperatur hoch genug ist. Fällt die Temperatur unter ein bestimmtes Niveau, findet keine In-situ-Reformierung mehr statt, sondern nur noch Eisenerzreduktion. Der größte Teil der DRI-Karburisierung erfolgt durch Methan-Cracking (CH₄) zu Eisenkarbid (Fe₃C).
Energiron ZR-Prozess
Der Energiron ZR-Prozess hat die Größe der HYL-Direktreduktionsanlagen verringert und deren Effizienz gesteigert. Reduktionsgase werden In-situ im Reduktionsschachtofen erzeugt, indem Erdgas als Make-up in den Reduktionsgaskreislauf eingespeist und O₂ am Schachtöfeneingang injiziert wird. Dabei wird optimale Reduktionseffizienz erreicht, da die Reduktionsgase im Reduktionsabschnitt generiert werden. Ein externer Reduktionsgas-Reformer ist nicht erforderlich. Die Gesamtennergieeffizienz des ZR-Prozesses liegt normalerweise über 80 %, optimiert durch die In-situ-Reformierung im Schachtofen. Das Produkt nimmt den größten Teil der dem Prozess zugeführten Energie auf, mit minimalen Verlusten an die Atmosphäre.
Der Wegfall des externen Gasreformers hat erhebliche Auswirkungen auf die Anlagengröße. Bei einer Kapazität von 1 Mio. t/a verringert sich der Flächenbedarf um ca. 60 %. Dies erleichtert auch die Standortwahl der DR-Anlage in unmittelbarer Nähe zum Stahlwerk.
Ein weiterer Vorteil des ZR-Prozesses ist die Flexibilität bei der Karburisierung des DRI, die Kohlenstoffgehalte bis zu 5 % ermöglicht. Dies ist auf das verbesserte Karburisierungspotenzial der Gase im Schacht zurückzuführen, das die Bildung von vorwiegend Fe₃C erlaubt. DRI mit hohem Fe₃C-Gehalt weist eine deutlich geringere Reaktivität auf als normales DRI, da für die Dissociation von Fe₃C eine höhere Dissoziationswärme erforderlich ist.
Das Energiron-Verfahren kann auch die konventionelle Dampfreformierung von Erdgas nutzen, die das HYL-Verfahren seit langem kennzeichnet. Andere Gase wie H₂, Synthesegas aus Kohlevergasung, Petcoke und ähnlichen fossilen Brennstoffen sowie KoksOfengas (COG) sind ebenfalls mögliche Reduktionsgasquellen, je nach spezifischer Situation und Verfügbarkeit. Diese Flexibilität besteht, da der Energiron ZR-Prozess unabhängig von der Reduktionsgasquelle ist und keine Rückführung von Gasen in einen Reformer zur Vervollständigung des Prozesschemie-Kreislaufs erfordert.
Gas- und Feststoffströmung im Schachtofen
Heiße Reduktionsgase werden im Reduktionsbereich in den Schachtofen eingespeist. Sie strömen aufwärts gegenstrom zur abwärts bewegten Eisenlast. Die Gasverteilung ist gleichmäßig, und es besteht ein hoher Grad an direktem Kontakt zwischen Gas und Feststoff. Das Abgas (Top-Gas) verlässt den Schachtofen bei ca. 400 °C und durchläuft den Top-Gas-Wärmerückgewinner, wo die Gaswärme zur Dampferzeugung zurückgewonnen wird. Alternativ kann die Abgaswärme zur Vorwärmung des Reduktionsgasstroms genutzt werden, bevor das Abgas im Quench/Scrubber-Prozess gekühlt wird.
Für kaltes DRI wird Kühlgas in den unteren Konus des Schachtofens bei ca. 40 °C eingespeist, strömt aufwärts gegenstrom zum DRI-Bewegungsbett. Die Gasverteilung ist gleichmäßig, mit hohem Kontaktgrad zwischen Gas und Feststoff, ohne physikalische Beschränkungen für den Feststoff- oder Gasstrom im Ofen.
Heißes DRI wird über das Drehventil des Schachtofens durch das Verteilerventil ausgetragen, das das Material entweder dem Hytemp-System oder einem alternativen externen Kühler (für kaltes DRI) zuführt. Der pneumatische Transport erfolgt normalerweise mit der gleichen Rate wie die Schachtofenproduktion.
Für die HBI-Produktion wird heißes DRI kontinuierlich bei einer Temperatur > 700 °C den darunter angeordneten Heißbrikettierpressen zugeführt. Das HBI wird in Vibrationskühlförderern mit Kühlwasser gekühlt und dann auf den HBI-Transportförderer gegeben.
Das Hytemp-Eisen nutzt ein pneumatisches System für den Transport von heißem DRI zum Elektrolichtbogenofen (EAF). Als Transportgas dient Stickstoff (N₂) oder Prozessgas. Es ist ein umweltfreundlicher Prozess, da das DRI vom Austrag aus dem Reduktionsschachtofen bis zur Einbringung in den EAF gekapselt bleibt. Das System bietet die Flexibilität, zwei EAFs von einem Schachtofen zu beschicken. Am Boden des Schachtofens wird DRI in das pneumatische Transportsystem ausgetragen, wo der heiße Gasstrom vom Gaserhitzer zirkuliert und zum DRI-Transport genutzt wird. Um Degradation zu vermeiden, wird das DRI durch Druckaufbau statt durch Gasgeschwindigkeit transportiert. Wenn das heiße DRI die Speicherbehälter oben am EAF erreicht, werden DRI und Gase getrennt. Das Gas geht zum Scrubber zur Reinigung und Kühlung, wird dann verdichtet und erhitzt zum Recycling. Vor dem Eintritt in den Gaserhitzer wird Make-up-Gas zugesetzt, um Verluste bei der DRI-Gas-Trennung auszugleichen. Das vom Transportgas getrennte heiße DRI gelangt in einen Übergangsbehälter, um vom Transportdruck auf Atmosphärendruck zu wechseln. Vom Übergangsbehälter geht das DRI in den Speicherbehälter, um durch Schwerkraft in den EAF gefördert zu werden. Heißes DRI kann auch vom Schachtofen in einen externen Kühler geleitet werden, wenn das Stahlwerk nicht bereit ist, heißes DRI zu nutzen oder zu lagern. Der externe Kühler hat normalerweise die Kapazität, die gesamte DRI-Produktion zu kühlen.
Energiemanagement und Wassereinsparung
In einer typischen HYL-III-Prozesskonfiguration wird die sensible Wärme des heißen Reformergases und der Abgase aus dem Reformer hauptsächlich zur Dampferzeugung genutzt. Die Dampfanforderungen des DRI-Prozesswerks dienen zwei Hauptverbrauchern: (i) Dampf für die Reformierung, und (ii) Auslassdampf für das CO₂-Absorptionssystem im Reduktionskreislauf. Dampfmenge und -druck werden so festgelegt, dass ein optimaler thermischer und mechanischer Anlagenausgleich erreicht wird. Normalerweise wird Dampf mit hohem Druck (63 kg/cm²) erzeugt, um den Dampfenthalpiewert für die Stromerzeugung in einem einzelnen hocheffizienten Turbogenerator maximal auszunutzen, bevor er für die Reformierung und im CO₂-Stripper-Reboiler verwendet wird. Auf diese Weise kann der gesamte elektrische Energiebedarf der Anlage intern gedeckt werden. Die Turbogenerator-Kapazität beträgt ca. 90 kWh/t bei kaltem Austrag bzw. 105 kWh/t HBI bei heißem Austrag, was ausreicht, um den gesamten Strombedarf der Anlage zu decken.
Eine wichtige Eigenschaft der Energiron-Direktreduktionsanlage ist die Möglichkeit, den Prozess auf null Make-up-Wasserbedarf auszulegen. Dies ist hauptsächlich möglich, weil Wasser ein Nebenprodukt der Reduktionsreaktion ist, das kondensiert und aus dem Gasstrom entfernt wird. Durch die Einführung eines geschlossenen Wasserkreislaufs mit Wärmetauschern anstelle konventioneller Kühltürme entfällt der Bedarf an Frischwasser-Zusatz; am Batteriegrenzwert steht sogar ein kleiner Wasserstrom zur Verfügung.
Typische Betriebsparameter und spezifische Verbräuche
Die typischen Produkteigenschaften des Energiron ZR-Prozesses sind in Tabelle 1 zusammengefasst.
| Tabelle 1 Typische Produkteigenschaften | |||||
|---|---|---|---|---|---|
| Nr. | Parameter | Einheit | DRI | HBI | Hytemp-Eisen |
| 1 | Metallisierung | % | 92–95 | 92–95 | 92–95 |
| 2 | Kohlenstoff | % | 1,5–5,5 | 1,5–2,5 | 1,5–5,5 |
| 3 | Temperatur | °C | 40 | 40 | > 600 |
| 4 | Schüttdichte | t/m³ | 1,60 | 2,50 | 1,60 |
| 5 | Scheinbare Dichte | t/m³ | 3,20 | 5,00 | 3,20 |
| 6 | Nenngröße | mm | 6–15 | 110×60×30 | 6–15 |
| 7 | Fe₃C | % | 25–60 | 25–30 | 25–60 |
Die typischen Betriebsparameter und spezifischen Verbräuche für den Energiron ZR-Prozess sind in Tabelle 2 dargestellt.
| Tabelle 2 Typische Betriebsparameter und spezifische Verbräuche für HYL ZR-Prozess | |||||||
|---|---|---|---|---|---|---|---|
| Nr. | Parameter | Einheit | Kaltes DRI | HBI | Heißes DRI | ||
| 1 | Kohlenstoff | % | 4,5 | 2,5 | 2,5 | 4,5 | 4,5 |
| 2 | Metallisierung | % | 93 | 93 | 93 | 93 | 93 |
| 3 | DRI-Temperatur | °C | 40 | 40 | 700 | 700 | 700 |
| 4 | Eisenlast | t/t | 1,36 | 1,39 | 1,41 | 1,36 | 1,39 |
| 5 | Erdgas | Gcal/t | 2,25 | 2,20 | 2,23 | 2,35 | 2,25 |
| 6 | Strom | kWh/t | 65 | 65 | 80 | 65 | 65 |
| 7 | Sauerstoff | Nm³/t | 42 | 53 | 53 | 48 | 53 |
| 8 | Wasser | m³/t | 0,8 | 0,8 | 1,1 | 0,8 | 0,8 |
| 9 | Stickstoff | Nm³/t | 12 | 12 | 19 | 18 | 18 |
Die typischen Emissionen des Energiron ZR-Prozesses sind in Tabelle 3 aufgeführt.
| Tabelle 3 Typische Emissionen des HYL ZR-Prozesses | ||||
|---|---|---|---|---|
| Nr. | Emission | Einheit | Wert | |
| 1 | NOx mit Ultra-Low-NOx-Brennern | mg/Nm³ | 50–80 | |
| 2 | NOx mit selektiver katalytischer Reduktion | mg/Nm³ | 10–50 | |
| 3 | CO | mg/Nm³ | 20–100 | |
| 4 | Staub aus Heizer/Reformer-Schornstein | mg/Nm³ | 1–5 | |
| 5 | Staub aus Materialhandhabung-Entstaubung | mg/Nm³ | 5–20 | |
Herstellungsprozess
- Die Evolution und moderne Produktion von Haushaltsbügeleisen
- Eisen: Eigenschaften, Geschichte und alltägliche Anwendungen
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Optimierung der Eisenerzaufbereitung für Effiziente Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion